Phần 7: Thiết kế mối ghép và lắp đặt trong thời gian dừng máy
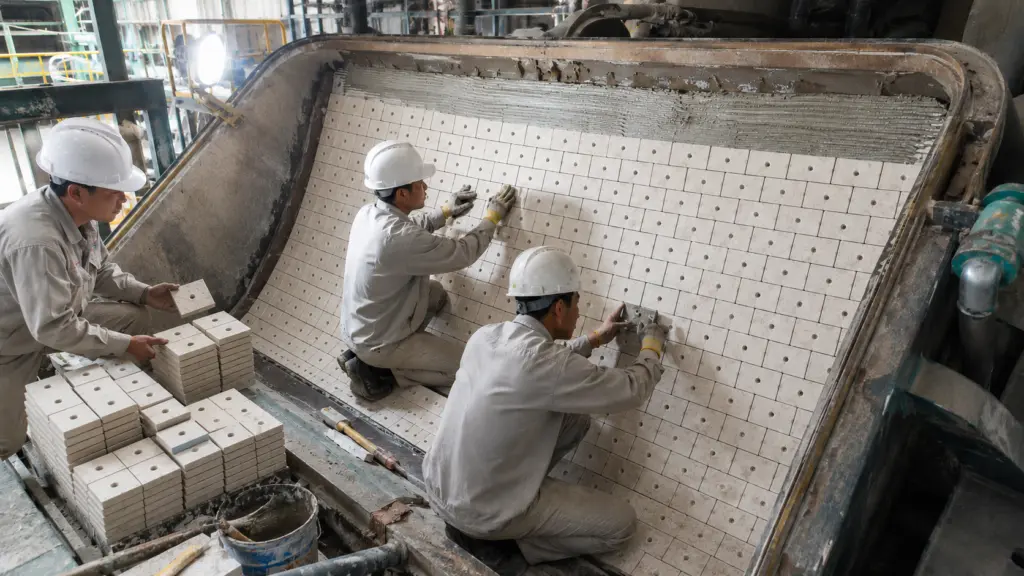
Mối ghép thường là một trong những vị trí lớp lót dễ phát sinh hư hỏng trước.
Nguyên nhân là mối ghép tạo ra khe hở, mép và vùng chuyển tiếp. 3 vị trí này tạo điều kiện để dòng liệu chèn vào, tác động lên cạnh hoặc làm trạng thái khe thay đổi khi nhiệt độ biến động.
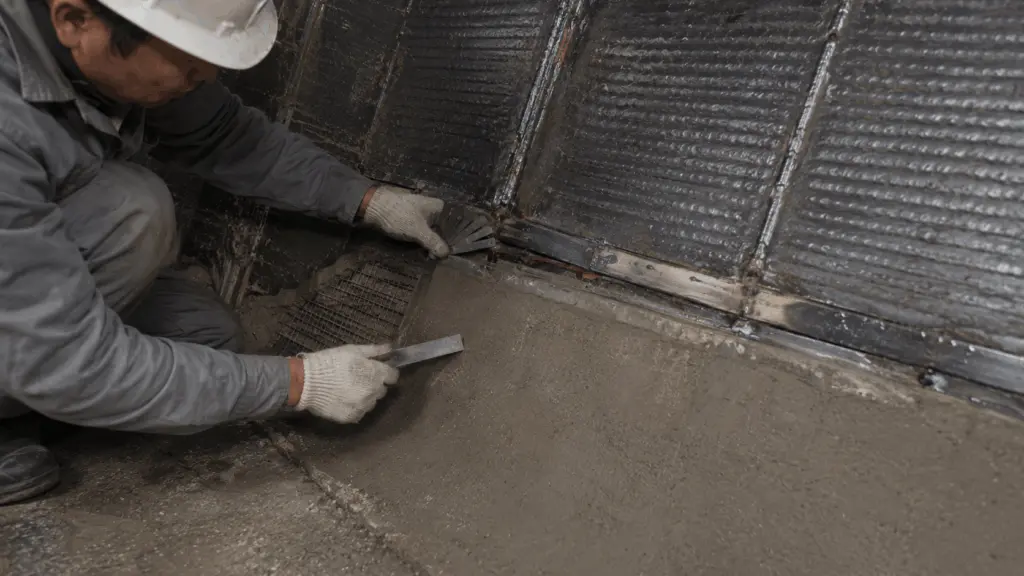
Vì vậy, thiết kế mối ghép không chỉ là chia tấm theo kích thước có sẵn. Vị trí mối, hướng chồng, khe hở và trình tự lắp cần được xác định theo hướng dòng thực tế và điều kiện nhiệt của thiết bị.
Những yêu cầu này đồng thời phải được đặt trong kế hoạch thi công. Khi thời gian dừng máy có giới hạn, các mốc chờ bắt buộc của vật liệu phải được giữ nguyên.
Nếu thời gian thực tế bị rút ngắn, phần cần điều chỉnh là phạm vi công việc, không phải thời gian cần thiết để vật liệu đạt trạng thái yêu cầu.
1. Một số thuật ngữ kỹ thuật trong bài viết
Các thuật ngữ dưới đây được sử dụng xuyên suốt khi bố trí mối ghép và lập kế hoạch thi công.
Trong bài viết này, tiến độ cần được quản lý theo giờ khi bên trong có các công đoạn và mốc chờ cần kiểm soát ở mức chi tiết.
2. Mối ghép là vùng cần được kiểm soát riêng
Mối ghép khác phần giữa tấm vì tại đây cùng lúc tồn tại ba yếu tố:
- có khe để liệu có thể chèn vào
- có mép nên cạnh có thể chịu tác động trước
- khe có thể thay đổi khi lớp lót và kết cấu nền giãn nở theo nhiệt độ
Yếu tố cuối đặc biệt quan trọng.
Khe hở phù hợp khi thiết bị nguội chưa chắc vẫn phù hợp khi nhiệt độ vận hành tăng. Vì vậy, trạng thái mối ghép cần được xem trong toàn bộ dải nhiệt thực tế của vị trí, không chỉ tại thời điểm lắp.
3. Vị trí mối ghép cần đi theo trạng thái dòng liệu
Không phải mọi khu vực trên cùng một chi tiết đều chịu tác động của dòng liệu giống nhau.
Nguyên tắc cần giữ là ưu tiên bố trí mối ghép tại vùng dòng đã trượt ổn định.
Do đó, vị trí mối ghép không nên được quyết định chỉ bởi kích thước tấm hoặc sự thuận tiện khi lắp. Hướng và trạng thái dòng tại vị trí làm việc phải được xem trước.
4. Bốn nguyên tắc bố trí mối ghép
Trong đó, lệch mối giúp phá đường khe liên tục trên bề mặt.
Nếu nhiều mối nối nằm thẳng hàng, chúng có thể tạo thành một rãnh kéo dài. Dòng liệu khi đó có điều kiện tiếp tục tác động dọc theo rãnh này.
Khi các mối được bố trí lệch nhau, đường tác động liên tục bị ngắt và dòng liệu không còn một khe kéo dài xuyên qua nhiều hàng.
5. Hướng chồng mép phải thuận theo hướng dòng
Khi sử dụng mối chồng:
- mép trên nằm phía dòng đến
- mép dưới nằm phía dòng đi
Cách bố trí này giúp liệu trượt qua vùng nối thay vì tác động trực tiếp vào cạnh hở.
Trình tự lắp phù hợp là từ hạ lưu lên thượng lưu để mép chồng hình thành thuận theo hướng dòng. Nguyên tắc này đã được trình bày tại Phần 4: Thi công lớp xúc tiến trượt.
Với các hệ lớp lót khác, cách tổ chức tương tự có thể được xem xét khi hình học mối ghép và phương pháp liên kết cho phép.
6. Khe hở phải tính theo chênh lệch giãn nở của hệ vật liệu
Khe tại mối ghép phải đáp ứng đồng thời hai yêu cầu:
- đủ không gian để hấp thụ giãn nở nhiệt
- không quá rộng để liệu chèn vào
Vì vậy, khe không nên được ước lượng trực tiếp tại hiện trường.
Khi xác định kích thước khe cần xem xét:
- hệ số giãn nở của lớp lót
- hệ số giãn nở của kết cấu thép nền
- kích thước của chi tiết
- dải nhiệt thực tế tại vị trí
Điểm cần quan tâm là chênh lệch giãn nở giữa lớp lót và kết cấu nền.
Theo tài liệu đang sử dụng, đá bazan đúc có hệ số giãn nở 7,0 × 10⁻⁶/K trong dải 20–350 °C.
Khi lấy các giá trị dạng này vào tính toán, đơn vị và ký hiệu số mũ cần được đối chiếu lại với tài liệu gốc.
Kích thước khe cuối cùng vẫn phải được xác định theo đúng tổ hợp vật liệu và điều kiện nhiệt của vị trí thực tế.
7. Trạng thái liên kết phải được xét trước khi gia nhiệt chi tiết
Tài liệu lưu ý không gia nhiệt toàn bộ chiều dài của một chi tiết dài sau khi chi tiết đã được hàn vào kết cấu.
Khi chi tiết giãn nở, chuyển vị do nhiệt có thể truyền tải sang các mối hàn khác, kể cả những khu vực nằm ngoài vùng đang được quan sát.
Điều này được lưu ý với những chi tiết đã liên kết với kết cấu như lưỡi cắt hoặc tấm lót.
Vì vậy, cùng một thao tác nhiệt có thể cho kết quả khác nhau khi thực hiện trên:
- một tấm còn rời
- một chi tiết đã được cố định vào kết cấu
Trạng thái liên kết của chi tiết cần được xác định trước khi quyết định cách gia nhiệt.
8. Tiến độ thi công cần được lập theo từng giờ
Khi thời gian dừng máy bị giới hạn, chỉ ghi tổng số ngày không đủ để kiểm soát công việc.
Tiến độ cần thể hiện từng công đoạn và các khoảng thời gian không thể rút ngắn.
Chuỗi công đoạn dài nhất là phần chi phối thời điểm toàn bộ công việc có thể hoàn tất.
Mốc chờ nằm trên chuỗi này đặc biệt quan trọng vì không thể được rút ngắn bằng cách tăng người hoặc tăng thiết bị.
Đây cũng là lý do tại Phần 5: Thi công tại giao diện giữa hai nhóm vật liệu, nhóm có mốc chờ dài hơn được ưu tiên thực hiện trước để khoảng chờ có thể chạy song song với công việc khác.
9. Chuẩn bị dự phòng trước khi thiết bị dừng
Sau khi thiết bị đã dừng, việc chờ bổ sung vật liệu, dụng cụ hoặc nhân lực trực tiếp làm mất thời gian thi công.
Theo tài liệu đang sử dụng, ba nhóm cần được chuẩn bị trước gồm:
Vật liệu dự phòng giúp xử lý trường hợp một chi tiết không đạt hoặc bị hư hỏng trong lúc lắp.
Dụng cụ dự phòng tránh tình trạng cả tổ phải dừng vì một thiết bị hỏng.
Nhân sự thay thế giúp công việc không phụ thuộc hoàn toàn vào một cá nhân trong giai đoạn thi công ngắn.
10. Khi thời gian dừng máy bị rút ngắn, điều chỉnh phạm vi công việc
Mốc chờ là thời gian dành cho quá trình đóng rắn, ổn định hoặc phản ứng của vật liệu.
Vì vậy, khi thời gian dừng máy thực tế ngắn hơn kế hoạch, nguyên tắc cần giữ là:
giảm phạm vi thực hiện, không rút ngắn mốc chờ tại từng vị trí.
Tài liệu đưa ra thứ tự tham khảo khi cần giảm phạm vi:
Mỗi vị trí bị hoãn cần được ghi lại:
- vị trí chưa thực hiện
- lý do
- kỳ bảo trì dự kiến chuyển sang
Thứ tự trên chỉ hỗ trợ tổ chức thi công.
Quyết định cuối cùng phải do nhà máy đưa ra vì việc giữ hoặc hoãn một vị trí ảnh hưởng trực tiếp tới kế hoạch sản xuất.
11. Các nội dung có thể kiểm tra ngay sau khi lắp
Ba phép kiểm tra đơn giản giúp phát hiện sai lệch của mối ghép trước khi thiết bị vận hành lại.
Phép kiểm cuối giúp xác nhận mối đã thực sự được bố trí lệch hay chưa.
Nếu nhìn dọc bề mặt vẫn thấy một đường khe liên tục chạy qua nhiều hàng, cách bố trí chưa đạt mục tiêu phá đường rãnh.
12. Hồ sơ tiến độ cần giữ cả kế hoạch và thời gian thực tế
Bảng theo dõi tiến độ nên có bốn nhóm dữ liệu:
Việc so sánh kế hoạch với thực tế giúp các kỳ dừng máy sau xác định:
- công đoạn thường bị đánh giá thiếu thời gian
- công đoạn có thể tổ chức song song
- mốc chờ nào thực sự chi phối tiến độ
Dữ liệu theo công đoạn vì vậy có giá trị hơn việc chỉ lưu một con số tổng cho toàn bộ kỳ thi công.
13. Chi phí dừng máy phải sử dụng dữ liệu của nhà máy
Giá trị một giờ dừng dây chuyền phụ thuộc vào điều kiện sản xuất của từng nhà máy.
Bên thi công có thể sử dụng giá trị này để so sánh phương án khi nhà máy cung cấp dữ liệu.
Tuy nhiên, không nên tự đặt một con số thay cho bên vận hành hoặc sản xuất.
Các dữ liệu liên quan trực tiếp tới sản lượng, tổn thất vận hành và chi phí dừng máy cần có nguồn từ chính nhà máy.
14. Phân công bộ phận trong thiết kế mối ghép và lập tiến độ
Các quyết định về mối ghép và tiến độ liên quan đồng thời đến thiết kế, thi công, bảo trì và vận hành.
Bên thi công có thể đề xuất vị trí cần ưu tiên và vị trí có thể chuyển sang kỳ sau dựa trên mức độ ảnh hưởng.
Tuy nhiên, quyết định vị trí nào được hoãn khỏi một kỳ dừng máy thuộc về nhà máy. Đây không phải quyết định đơn phương của bên thi công.
15. Phạm vi áp dụng và nguồn tham chiếu
Bài viết tập trung vào thiết kế mối ghép và tổ chức lắp đặt trong điều kiện thời gian dừng máy có giới hạn.
Khi áp dụng cần lưu ý ba điểm.
Một, kích thước khe phụ thuộc vào vật liệu, kích thước chi tiết và dải nhiệt thực tế. Nội dung này nêu nguyên lý xác định, không đưa một giá trị hoặc công thức chung để áp cho mọi trường hợp.
Hai, tiến độ thực tế còn phụ thuộc vào mặt bằng, thông gió, đường tiếp cận và số người được phép làm việc đồng thời. Vì vậy, kế hoạch đáng tin cậy chỉ có thể được lập sau khi điều kiện thi công đã được khảo sát.
Ba, thứ tự giảm phạm vi trong bài là đề xuất phục vụ tổ chức thi công. Nhà máy là bên quyết định vị trí nào được giữ lại hoặc chuyển sang kỳ bảo trì sau.
Các giá trị về giãn nở, khe hở và yêu cầu vật liệu cần được đối chiếu với đúng tài liệu kỹ thuật đang áp dụng.
Nguyên tắc bố trí mối tại vùng dòng đã trượt ổn định, cách xác định chuỗi công đoạn dài nhất và phương án chuẩn bị cho thời gian dừng máy thuộc kinh nghiệm thi công hiện trường được sử dụng trong phương pháp của Gia Anh.