Phần 3: Cố định lớp lót phi kim – kỹ thuật hiện trường
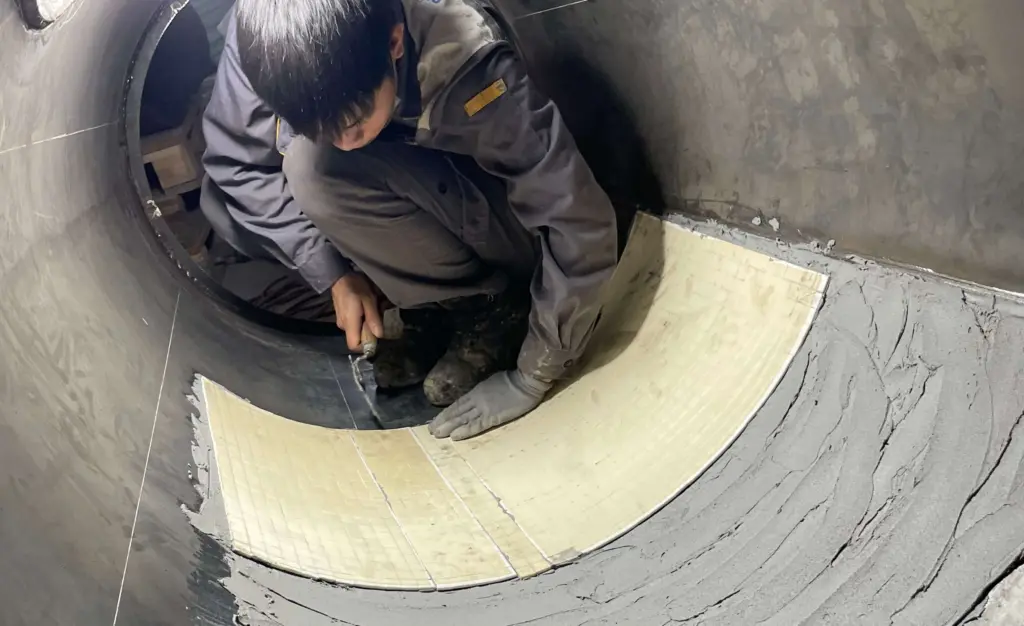
Lớp lót phi kim có thể được lựa chọn đúng vật liệu nhưng vẫn bong, rụng hoặc tách khỏi kết cấu nếu cơ chế cố định không phù hợp.
Với nhóm vật liệu này, điểm hỏng nhiều khi không nằm ở bản thân lớp lót mà nằm tại mối gắn giữa lớp lót và kết cấu nền.
Đặc biệt với mối dán, một khoảng thiếu keo nhỏ ở góc viên cũng có thể trở thành điểm bắt đầu của bong tách.
Vì vậy, quá trình thi công cần kiểm soát đồng thời chuẩn bị nền, phương pháp cố định, thao tác thực hiện, các mốc thời gian bắt buộc và dấu hiệu có thể kiểm tra ngay tại hiện trường.
1. Giải thích một số thuật ngữ kỹ thuật trong bài viết
Các thuật ngữ dưới đây xuất hiện trong quá trình lựa chọn phương pháp, thi công và kiểm tra lớp lót phi kim.
5 thuật ngữ trực tiếp về cố định lớp lót
Ngoài cơ chế cố định, nhóm lớp lót phi kim còn có một số khái niệm liên quan đến cách vật liệu làm việc trên thiết bị.
Trong bài này sử dụng thuật ngữ lớp lót thay cho “lớp phủ”.
“Lớp phủ” dễ gợi đến một lớp mỏng dạng sơn, trong khi nội dung đang đề cập đến các hệ vật liệu chống mài mòn được gắn hoặc tạo thành trên kết cấu nền bằng nhiều cơ chế khác nhau.
2. Bốn phương pháp cố định và cách lựa chọn
Lớp lót phi kim không được giữ vào kết cấu theo một phương pháp duy nhất.
Điều kiện của vị trí, hình dạng thiết bị, nhiệt độ, va đập, yêu cầu tháo lắp và khả năng tiếp cận đều có thể ảnh hưởng đến phương án cố định.
2.1. Bốn phương pháp cố định chính
Thứ tự trên phản ánh tần suất trong hồ sơ dự án được sử dụng làm nguồn, không phải tỷ lệ sử dụng chung của toàn ngành.
Giải pháp liền khối có một lợi thế ở những vị trí phù hợp là giảm số lượng mối ghép.
Mối ghép là nơi dòng vật liệu có thể tác động vào khe hoặc mép. Vì vậy, với những hình dạng và điều kiện phù hợp, giảm số lượng mối ghép cũng đồng nghĩa với giảm một nhóm vị trí có khả năng phát sinh hư hỏng.
2.2. Chọn phương pháp theo điều kiện thực tế
Bảng dưới đây giúp định hướng phương pháp cần xem xét trước khi đi vào thiết kế và thi công chi tiết.
Bảng này dùng để định hướng phương án, không thay thế việc đánh giá điều kiện tại vị trí thực tế.
Một điều kiện hiện trường có thể loại bỏ cả một phương pháp. Ví dụ, khi không thể tiếp cận mặt sau, phương án bulông hàn chập có thể không còn phù hợp dù những điều kiện khác đáp ứng.
3. Lớp lót bong từ góc liên quan trực tiếp đến trạng thái chịu lực của mối dán
Ở giữa viên lót, lực được phân bố trên diện rộng và lớp keo chủ yếu chịu lực cắt.
Tại góc, điều kiện thay đổi. Lớp keo chịu lực bóc từ nhiều hướng, trong khi đây là trạng thái bất lợi hơn đối với mối dán.
Vì vậy, thiếu keo tại góc không chỉ làm giảm một phần nhỏ diện tích liên kết. Khoảng trống xuất hiện đúng tại vùng nhạy cảm của mối gắn.
Một vùng thiếu keo chỉ bằng đầu ngón tay tại góc vẫn có thể trở thành điểm bắt đầu khiến cả viên lót bong sau một thời gian vận hành.
Khi lớp lót rụng, cần kiểm tra mối gắn giữa lớp lót và kết cấu nền trước khi kết luận bản thân vật liệu có vấn đề.
4. Đúc, trát hoặc phun liền khối
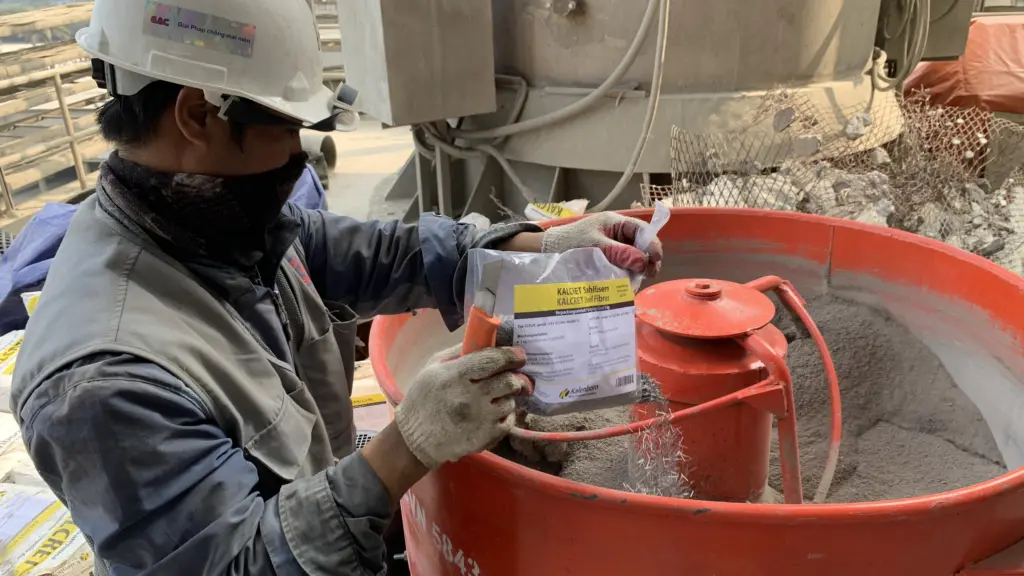
Với phương pháp liền khối, chất lượng liên kết phụ thuộc trực tiếp vào cách chuẩn bị nền, bố trí lưới, trộn vật liệu và kiểm soát quá trình đóng rắn.
4.1. Chuẩn bị nền, trộn và thi công
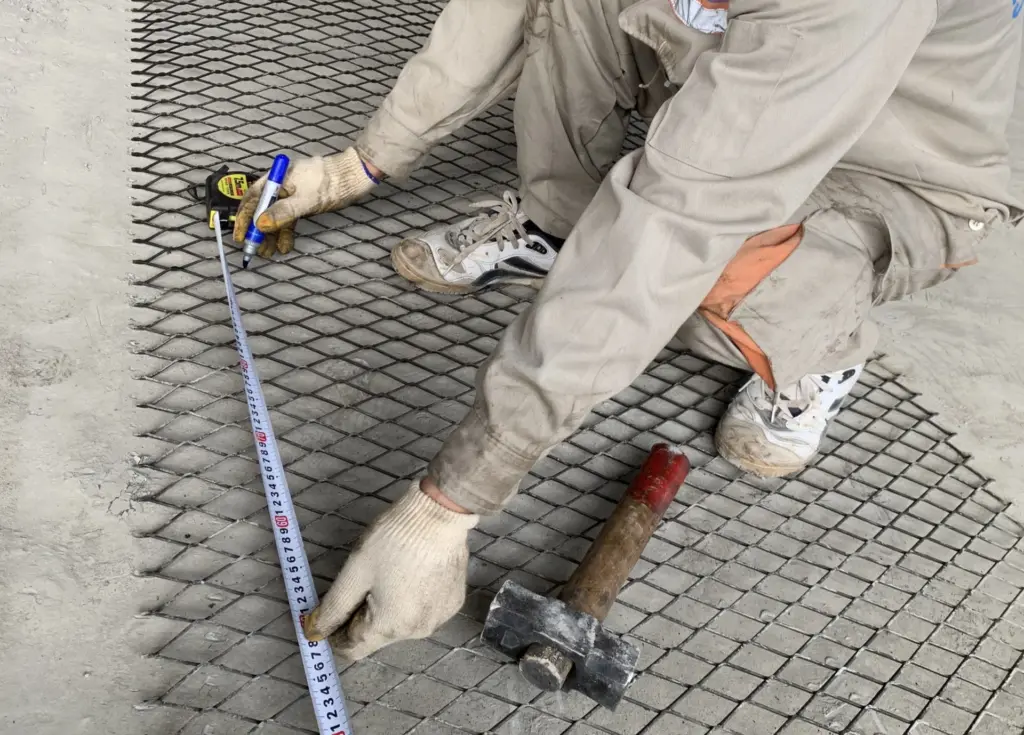
Một sai lệch cần chú ý ngay từ bước chuẩn bị là lưới đặt sát vách.
Khi không còn khoảng hở cần thiết, vật liệu khó điền xuống phía sau lưới. Vùng chân lớp lót vì vậy có thể không hình thành đúng và trở thành vị trí tách khỏi nền.
Các giá trị về bước lưới, lượng nước, thời gian trộn và điều kiện thi công phải được đối chiếu theo đúng mác vật liệu áp dụng.
4.2. Mốc bít ẩm sau khi hoàn thiện
Sau khi hoàn thiện bề mặt, lớp lót cần được bít ẩm trong khoảng thời gian quy định.
Nếu bề mặt đã se trước khi thực hiện bước này, khả năng giữ nước cho quá trình đóng rắn sẽ bị ảnh hưởng.
Đây là một mốc chờ phụ thuộc vào phản ứng của vật liệu. Tăng thêm nhân lực không làm quá trình này diễn ra nhanh hơn.
4.3. Ba yêu cầu cần xác định trước khi trộn vật liệu
Chia khu vực thi công
Bề mặt rộng cần được chia thành các khu vực thi công thay vì thực hiện liên tục thành một mảng lớn.
Vật liệu có co ngót trong quá trình đóng rắn. Việc chia khu vực giúp kiểm soát vị trí tích tụ ứng suất.
Bố trí khe giãn nở
Theo tài liệu đang sử dụng, khi vị trí làm việc vượt 50 °C cần bố trí khe khớp nối giãn nở với thanh xốp cứng dày 5 mm.
Nguyên nhân nằm ở sự khác biệt về giãn nở giữa kết cấu thép và lớp lót. Hai vật liệu không thay đổi kích thước ở cùng mức khi nhiệt độ thay đổi.
Lưới thép gia cố phải được cắt rời theo đường khe. Nếu lưới vẫn chạy liên tục qua khe, ứng suất tiếp tục truyền sang khu vực bên cạnh và khe không thực hiện đúng chức năng.
Bố trí thanh chặn biên
Tại ranh giới giữa khu vực có lớp lót và khu vực không lót, cũng như tại các mép kết thúc, cần có dải thép chặn phù hợp.
Nếu mép lớp lót mỏng dần về phía ngoài, đây có thể trở thành vị trí bắt đầu bong tách.
5. Đường cong sấy lần đầu sau khi thi công
Với thiết bị có gia nhiệt, sau khi vật liệu đã đóng rắn nguội đủ thời gian, lần nâng nhiệt đầu tiên không được đưa thẳng lên nhiệt độ vận hành.
Mốc giữ nhiệt 12 giờ cần được tính vào kế hoạch vận hành.
Nếu nhiệt tăng quá nhanh khi nước trong lớp vật liệu chưa thoát hết, hơi nước có thể hình thành đột ngột và gây nổ rộp lớp lót trong lần khởi động đầu tiên.
Vì vậy, khi lập tiến độ cần tính đủ:
- thời gian đóng rắn nguội
- thời gian sấy
- thời gian giữ nhiệt
- thời gian nâng lên nhiệt độ vận hành
Thời gian thi công thực tế không chỉ gồm khoảng thời gian trát hoặc phun vật liệu.
6. Bulông hàn chập mặt sau
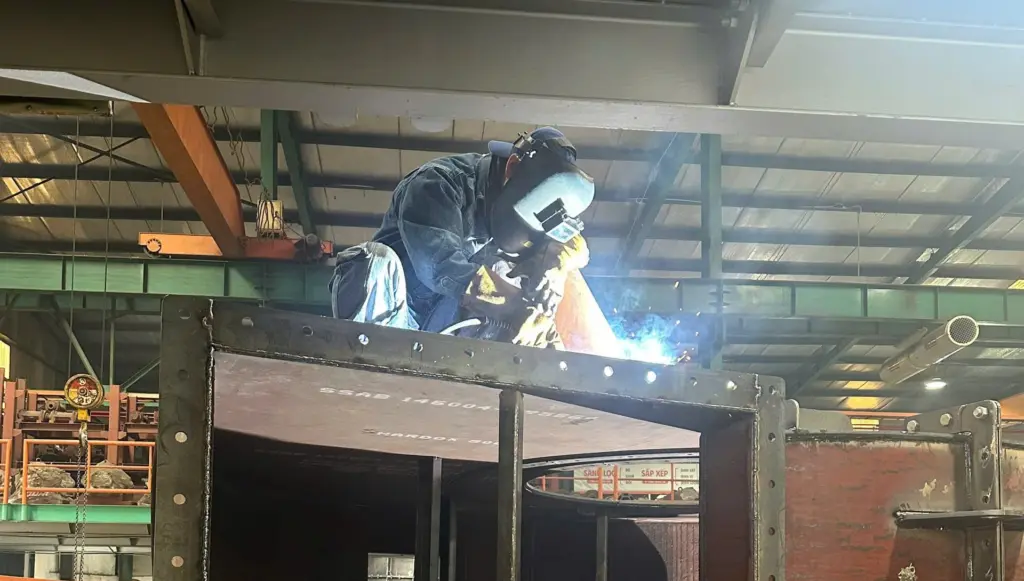
Với phương pháp này, các điểm cần kiểm soát tập trung vào kích thước liên kết, trạng thái mối hàn và vị trí của mũ bulông so với bề mặt làm việc.
Khoảng cách 3 mm tại vị trí hàn nút là điểm cần kiểm soát.
Nếu kim loại hàn đi quá cao và trộn vào vùng lớp phủ cứng, khu vực tiếp giáp có thể trở thành vị trí mòn nhanh hơn phần xung quanh.
7. Dán keo
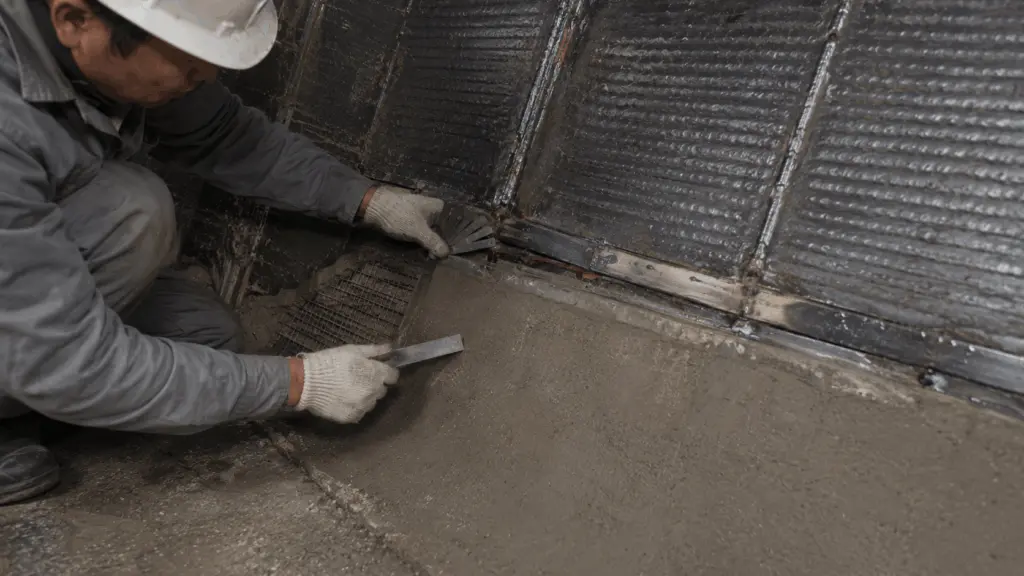
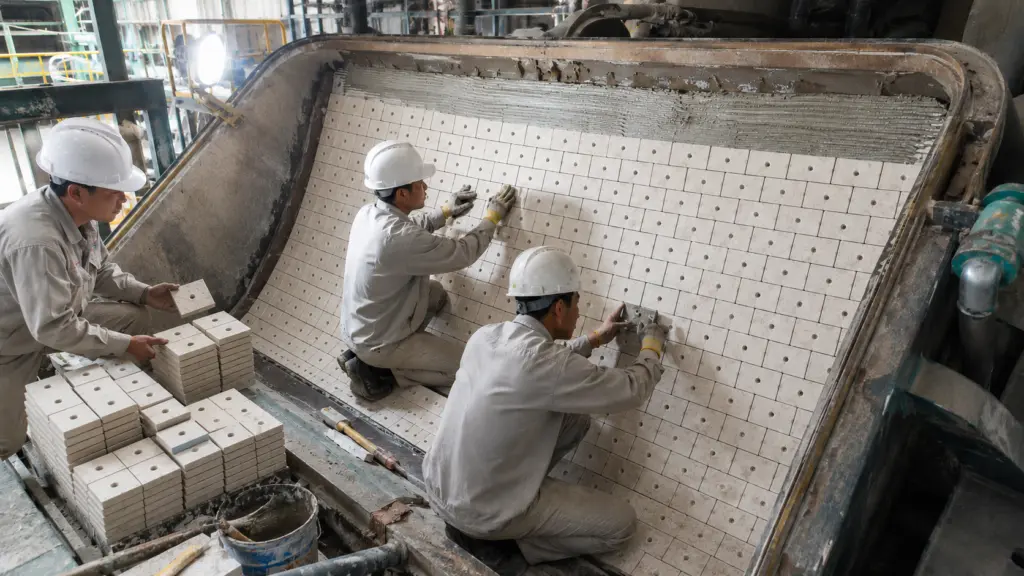
Với phương pháp dán, thao tác trộn, độ dày keo, thời gian sử dụng và đặc biệt là mức độ phủ kín tại bốn góc viên lót cần được kiểm soát cùng nhau.
7.1. Trộn, phết và xếp viên
Trong toàn bộ quá trình phết, phủ kín bốn góc là điểm cần đặc biệt chú ý vì đây là khu vực mối dán chịu lực bóc.
7.2. Hai mốc 45 phút và 2 giờ phục vụ hai công việc khác nhau
45 phút là thời gian sử dụng của mẻ keo sau khi trộn.
2 giờ là thời gian tối thiểu cần chờ trước khi hàn gần vị trí vừa dán.
Nếu trộn mẻ quá lớn, keo có thể hết thời gian sử dụng trước khi thi công xong.
Nếu hàn quá sớm để rút tiến độ, nhiệt từ quá trình hàn có thể tác động vào lớp keo khi vật liệu chưa đủ thời gian ổn định.
Vì vậy, cần chia mẻ theo diện tích có thể hoàn thành trong thời gian sống của keo và bố trí công việc hàn ở giai đoạn tiếp theo.
8. Hàn khuyên thép
Phương pháp này sử dụng các điểm hàn ngắn và cần có khoảng nghỉ để hạn chế tác động nhiệt lên vật liệu xung quanh.
Nếu xuất hiện nứt quanh vị trí hàn, liên kết cần được xử lý theo quy trình phù hợp.
Việc khuyên thép vẫn còn bám trên kết cấu chưa đủ để kết luận vị trí đó đạt yêu cầu.
9. Các mốc thời gian bắt buộc không thể rút ngắn bằng cách tăng nhân lực
Bốn phương pháp cố định có những bước phụ thuộc vào phản ứng hoặc sự ổn định của vật liệu.
Các mốc cần chú ý gồm:
- thời gian sống của keo
- thời gian chờ trước khi hàn gần
- thời gian đóng rắn
- thời gian bít ẩm
- thời gian sấy và giữ nhiệt
Những mốc này không thể được rút ngắn chỉ bằng cách tăng số người thi công.
Khi thời gian dừng máy ngắn hơn dự kiến, cần xem xét giảm phạm vi công việc thay vì tự ý cắt các mốc chờ bắt buộc của vật liệu.
Do đó, thời gian chờ phải được xác định ngay từ khi lập kế hoạch thi công, không phải sau khi công việc đã bắt đầu.
10. Các nội dung có thể kiểm tra sau khi lắp mà không cần tháo lớp lót
Bốn phương pháp cố định có các phép kiểm tra đơn giản có thể thực hiện trực tiếp tại hiện trường.
Các phép kiểm tra này không yêu cầu tháo lớp lót và giúp phát hiện một số sai lệch của mối gắn trước khi thiết bị được đưa trở lại vận hành.
Tuy nhiên, kết quả chỉ phản ánh trạng thái liên kết tại thời điểm kiểm tra. Đây không phải phương pháp dự báo tuổi thọ cuối cùng của lớp lót.
11. Dấu hiệu đạt và cần xử lý phải mô tả bằng trạng thái có thể quan sát
Một hướng dẫn thi công chỉ thực sự sử dụng được tại hiện trường khi người thực hiện có thể xác định trạng thái nào đạt yêu cầu và dấu hiệu nào cần xử lý.
Ví dụ, hướng dẫn “trộn keo cho đều” chưa đủ để người thực hiện kiểm tra thao tác.
Cần mô tả cụ thể:
- trộn trong bao lâu
- màu sắc của hỗn hợp sau khi trộn
- trạng thái của keo khi nhấc dụng cụ lên
- dấu hiệu cho thấy mẻ keo không còn sử dụng được
Cách mô tả này chuyển kinh nghiệm thao tác thành các dấu hiệu mà người thi công, quản đốc và bộ phận kỹ thuật có thể cùng quan sát và đối chiếu.
Nguyên tắc tương tự áp dụng cho âm rỗng của lớp liền khối, độ nhô của mũ bulông và trạng thái của khuyên thép sau hàn.
12. Phân công bộ phận trong quá trình thi công lớp lót
Mỗi giai đoạn cần xác định rõ bộ phận phụ trách để phương án vật liệu và điều kiện thi công thực tế được xem xét cùng nhau.
Một phương án có thể phù hợp về mặt vật liệu nhưng vẫn chưa hoàn chỉnh nếu không thể thực hiện cơ chế cố định đó trong điều kiện tiếp cận thực tế.
Vì vậy, khả năng thi công tại vị trí cần được xác nhận trước khi chốt phương án.
13. Phạm vi áp dụng và nguồn tham chiếu
Phần lớn các ngưỡng số trong bài được dẫn từ hướng dẫn thi công vật liệu lót của nhà sản xuất, gồm:
- tỷ lệ trộn
- thời gian sống của keo
- mốc bít ẩm
- khoảng cách lưới neo
- kích thước và bước bố trí đinh neo
Ba nhóm thông số chưa được điền thành giá trị cố định gồm:
- bước lưới và năng suất phun theo từng mác
- lực siết theo cỡ bulông
- chiều dài mối hàn điểm và thời gian nghỉ giữa hai điểm
Các thông số này phải được tra theo đúng vật liệu và hướng dẫn đang áp dụng, không bổ sung bằng ước lượng.
Ngoài ra, cần lưu ý ba điểm khi áp dụng nội dung này.
Một, các ngưỡng số thay đổi theo từng vật liệu. Khi thi công cần tra đúng tài liệu của sản phẩm đang sử dụng.
Hai, các phép kiểm tra sau lắp giúp phát hiện một số sai lệch của mối gắn tại thời điểm kiểm tra nhưng không xác định tuổi thọ cuối cùng của lớp lót.
Ba, nội dung này hướng dẫn cách lựa chọn cơ chế cố định và kiểm soát quá trình thi công, không quyết định nhóm vật liệu nào phù hợp nhất cho một vị trí.
Cơ chế bóc tại góc được sử dụng để giải thích trạng thái chịu lực của mối dán. Các dấu hiệu đạt – cần xử lý, cách tổ chức thao tác và các phép kiểm tra sau lắp thuộc kinh nghiệm thi công hiện trường của Gia Anh.