Chống mài mòn và bám dính cho nhà máy thép
Đảm bảo vận hành liên tục
Hạn chế dừng máy đột ngột
Giải pháp lót kết hợp tối ưu giữa Thép thiêu kết đặc biệt và Hợp chất đúc nguyên khối chịu nhiệt tới 1.200°C
Nhìn đúng vấn đề, chọn đúng giải pháp
Sự cố ở hệ thống chuyển liệu, sàng coke hay phễu nạp lò cao thường không đến từ một yếu tố đơn lẻ. Vật liệu, cơ chế mài mòn và điều kiện vận hành phải được xem cùng nhau

CÁCH TIẾP CẬN DỄ GÂY SAI LỆCH
- Chọn vật liệu chỉ theo mác thép. Cùng mác thép nhưng cơ lý tính và điều kiện xử lý nhiệt có thể khác nhau. Nếu độ dẻo dai va đập không phù hợp, thép có thể nứt tế vi khi uốn nguội và xuống cấp nhanh trong vận hành
- Dùng một loại vật liệu cho mọi vị trí. Gốm có độ cứng cao nhưng không phù hợp với khu vực vừa mài mòn mạnh vừa chịu va đập lớn. Quặng đá tảng có thể gây nứt vỡ; dòng quặng ẩm và xói mòn có thể phá mạch keo, dẫn đến bong tróc
- Tách rời vật tư, gia công và thi công. Nhiều đầu mối khiến việc kiểm soát chất lượng và trách nhiệm khi xảy ra sự cố trở nên phức tạp.

NGUYÊN TẮC LỰA CHỌN GIẢI PHÁP
- Đánh giá theo cơ lý tính và điều kiện vận hành thực tế. Độ cứng, độ dẻo dai va đập, giới hạn chảy và trạng thái giao hàng phải phù hợp với từng vị trí làm việc
- Áp dụng nguyên lý “Lót kết hợp” (Combined Linings). Vùng va đập mạnh dùng Hardox 500 Tuf; vùng xói mòn do khí, bụi hoặc thủy lực dùng Kalcret BTX/BTY; vùng nhiệt cao và xói mòn cực khắc nghiệt dùng gốm thiêu kết cơ khí
- Triển khai trọn gói qua một đầu mối (Turnkey). Khảo sát, lựa chọn vật liệu, gia công và thi công được quản lý xuyên suốt, với một đơn vị chịu trách nhiệm về tuổi thọ hệ thống
Giải pháp ứng dụng cho từng vị trí
Dựa trên hàng trăm đợt khảo sát và triển khai dự án thực tế của Gia Anh tại các nhà máy thép ở Việt Nam

Phễu máy nghiền trục đơn (NM thiêu kết vê viên)
Quặng thiêu kết có độ cứng cao (~400 HBW), cỡ hạt lớn, nhiệt độ cực nóng (từ 400°C – 600°C) va đập mạnh và trượt liên tục xuống máy làm mát. Vật liệu thông thường hoặc tấm lót đúc ZG40CrNiMo chỉ chịu nhiệt tối đa 400°C nên mòn rất nhanh.
Giải pháp: Sử dụng Thép hai thành phần thiêu kết đặc biệt Kalmetall W145 (giữ độ cứng cực cao ở nhiệt độ lên tới 750°C) cho các vách xối liệu trực tiếp.

Tấm lưới sàng cốc (NM luyện cốc)
Cốc sau luyện dập khô có độ cứng cao, rơi từ cao độ 5m xuống sàn sàng rung gây nứt vỡ, bong tróc các tấm gốm ốp thông thường sau 6 tháng sử dụng, làm hỏng tấm thép SS400 bên dưới.
Giải pháp: Thay thế bằng hệ thống Thép hai thành phần Kalmetall W100 dày 10+10mm cho các chi tiết tiếp xúc cốc trực tiếp, kết hợp dùng thép thế hệ mới Hardox 500 TUF dày 15–20mm làm hộp che bu lông để chịu va đập và thuận tiện tháo dỡ.

Ống xả xỉ, mương dẫn xỉ (NM luyện gang)
Xỉ lỏng nhiệt độ 70-80°C hòa cùng dòng nước xả cực mạnh để làm nguội xả vào bể lắng. Dòng lưu chất có độ cứng ~7 Mohs kèm lưu huỳnh ăn mòn hóa học phá hủy keo dán gốm làm bong tróc gốm.
Giải pháp: Loại bỏ mạch ghép dán, thực hiện Trát/Đúc liền khối bằng Hợp chất cứng chịu mòn Kalcret BTX/BTY dầy 25-30mm (độ cứng >8 Mohs, cường độ nén 130 MPa, trơ hóa học hoàn toàn) giúp tăng tuổi thọ gấp 2-3 lần.
Khu vực nạp liệu lò cao (Van xả, đáy sàng, xe kíp)
Xe kíp tời liệu chở coke, quặng thiêu kết, đá vôi va đập liên tục làm móp méo, mòn thủng sàn và vách xe sau 4–6 tháng. Các tấm lật đón liệu phễu cân tập trung bị bong tróc tôn hàn vá liên tục.
Giải pháp: Lót sàn và vách xe kíp, tấm lật đón liệu bằng các tấm lót gia công từ Gốm chống mài mòn siêu cứng Kalocer dày 13-25mm dán keo Kalfix kết hợp chốt hàn cơ khí bảo vệ sứ, cam kết tuổi thọ tối thiểu trên 18 tháng.
Từ khảo sát hiện trường đến gia công, lắp đặt và cam kết bảo hành
Quy trình chuẩn mực Châu Âu, giảm thiểu rủi ro và phiền toái trong quá trình triển khai dự án

Khảo sát hiện trường
Đội ngũ kỹ sư GAC trực tiếp đo đạc kích thước thực tế, lấy mẫu phân tích đặc tính quặng/than (độ ẩm, độ cứng, cỡ hạt, cao độ rơi), và ghi nhận nhiệt độ vận hành thực tế

Tư vấn vật liệu & Thiết kế bản vẽ
Tham vấn cùng các chuyên gia SSAB (Thụy Điển) và Kalenborn (Đức) để lựa chọn loại vật liệu tối ưu theo nguyên lý cơ lý tính và lót kết hợp. Lên bản vẽ 3D định hình chi tiết tấm lót cắt CNC hoặc biên dạng co cút đúc sẵn

Gia công cơ khí chính xác
Sử dụng máy móc hiện đại tại xưởng cơ khí Hưng Yên (>3000 tấn phôi sẵn có) để uốn, khoan, cắt các cấu kiện thép đặc biệt (Hardox, Perform, Kalmetall) mà không làm tổn thương cơ lý tính nguyên bản của thép
Thi công lắp đặt tại công trường
Đội ngũ nhân công tay nghề cao của GAC thực hiện thi công dán gốm chuyên dụng bằng keo Kalfix, hoặc trát/phun Kalcret liền khối có lưới dập giãn gia cường dưới sự giám sát chặt chẽ của các chuyên gia chuẩn hãng
Nghiệm thu, bàn giao và bảo hành
Phun hóa chất bảo dưỡng Kalcure bảo vệ bề mặt, bàn giao chứng chỉ CO/CQ và mã số tấm lót để theo dõi. Thực hiện cam kết bảo hành chính hãng từ 12 tháng (đối với phễu xả, xe kíp) đến 36 tháng (đối với đường ống xả xỉ đúc Kalcret)
Các nhà máy thép đã ứng dụng giải pháp của Gia Anh
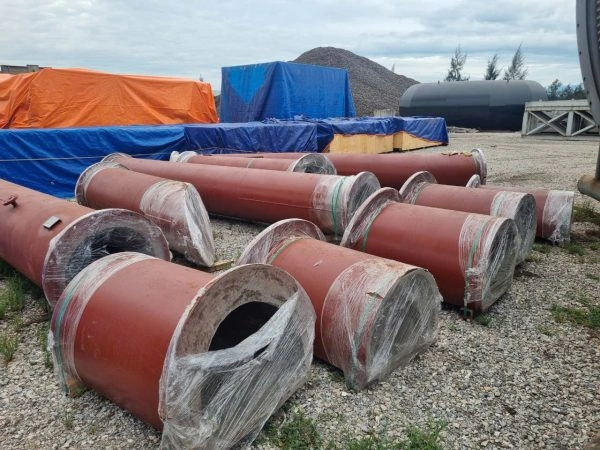
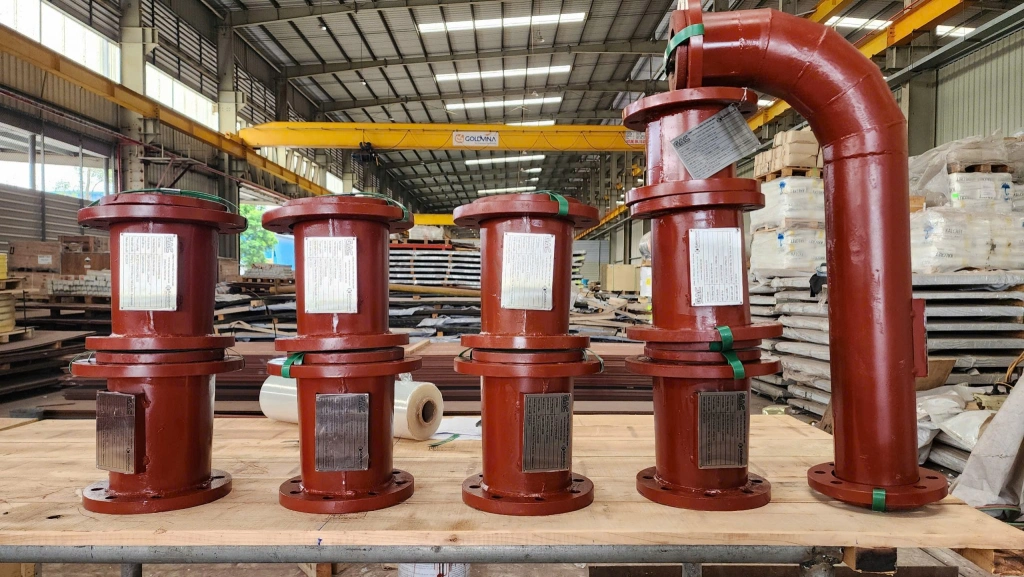
Dự án hệ thống ống xả xỉ – Nhà máy luyện gang – KLH thép Hòa Phát Dung Quất
Ngày 20/09/2024, Công ty TNHH Đầu tư Thương mại Gia Anh (GAC) bàn giao lô ống thép lót hợp chất cứng KALCRET cho vị trí ống xả xỉ tại Nhà...
Dự án hệ thống ống dẫn quặng – Nhà máy nguyên liệu – KLH thép Hòa Phát Dung Quất
Ngày 20/09/2024, Công ty TNHH Đầu tư Thương mại Gia Anh (GAC) bàn giao 74 ống thép lót hợp chất cứng KALCRET cho Nhà máy Nguyên liệu, Khu liên hợp...
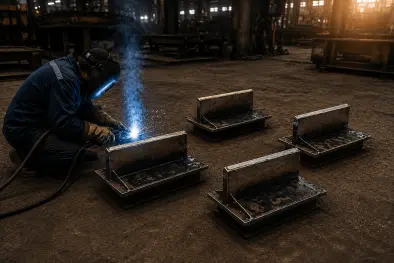
Dự án tấm lót phễu tuyển xỉ – Nhà máy luyện gang – KLH thép Hòa Phát Dung Quất
Ngày 11/04/2024, Công ty TNHH Đầu tư Thương mại Gia Anh (GAC) bàn giao 169 tấm lót được gia công bằng thép hai thành phần cho vị trí phễu tuyển...
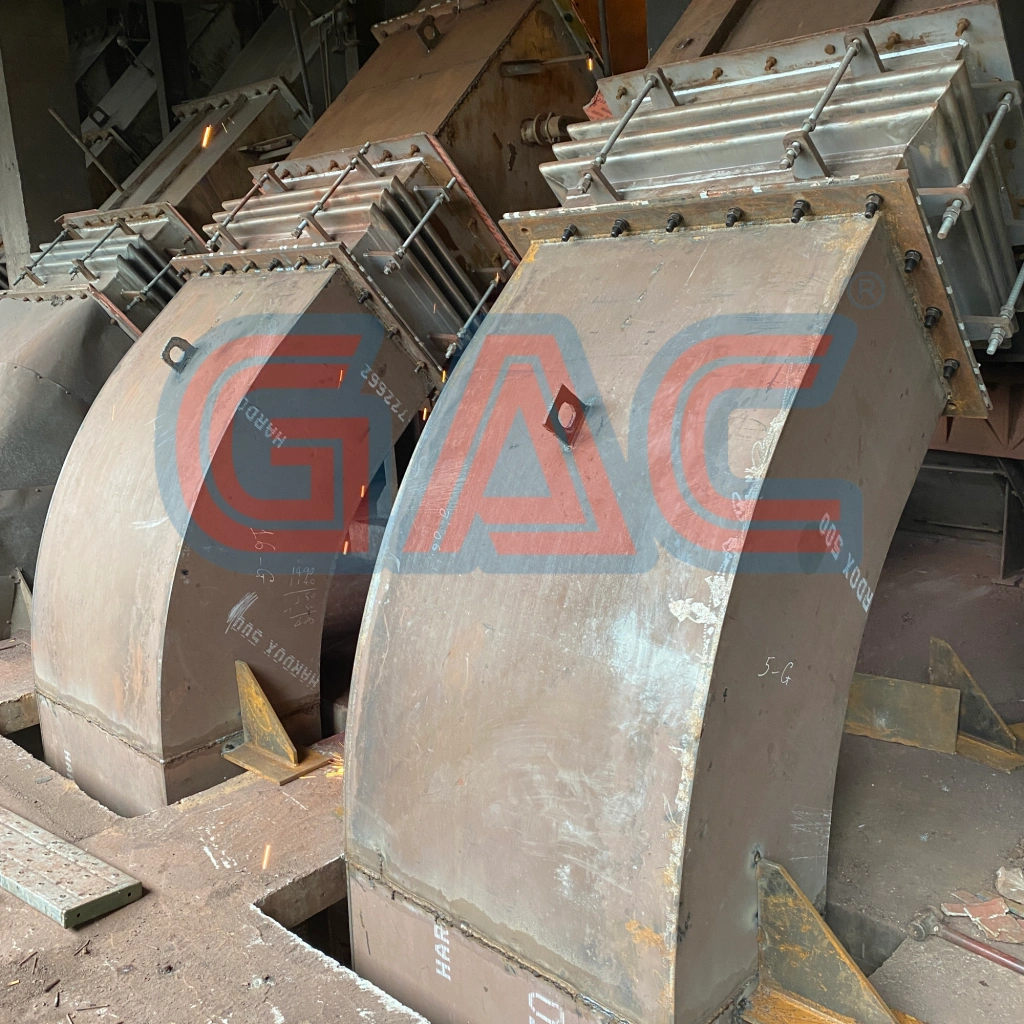
Dự án gia công và thi công lắp đặt chống mài mòn cho hộp gió thiêu kết – Nhà máy thép Hòa Phát
Tháng 4/2023, Công ty TNHH Đầu tư Thương mại Gia Anh triển khai dự án gia công và thi công lắp đặt chống mài mòn cho Hộp gió thiêu kết...
Đại diện ủy uyền chính hãng của những thương hiệu hàng đầu thế giới


Sản phẩm và dịch vụ

Vật liệu chống mài mòn, chống va đập và chịu nhiệt độ cao đặc chủng
Thép chịu mài mòn Hardox Thụy Điển: Đầy đủ các dòng Hardox 450, 500, 500 TUF chịu va đập cực hạn, Hardox HiAce chịu mòn rỉ axit, và Hardox HiTemp chịu nhiệt cao.
Thép hai thành phần thiêu kết Kalmetall (CHLB Đức): Dòng thép đặc chủng lót phễu, máng, xyclon sản xuất bằng công nghệ thiêu kết Metal-Arc độc quyền của Kalenborn, độ cứng HV 700 - HV 800 đồng đều 100% từ bề mặt đến thép nền.
Vật liệu phi kim chịu mòn và chống dính: Gốm chống mài mòn Kalocer dầy từ 1.5mm - 12mm chịu nhiệt 1.000°C; Gốm chịu nhiệt sốc Kalcor; Đá Bazan đúc nóng chảy Abresist đạt độ cứng 8 Mohs trơ hóa học; Nhựa siêu cao phân tử Tivar 88-2 tự bôi trơn chống bám dính silo.
Hợp chất đúc và keo sửa chữa nhanh: Hợp chất cứng chịu mòn gốc xi măng Kalcret chịu nhiệt 1.200°C; Hợp chất keo phủ sửa chữa khẩn cấp hai thành phần Kalpoxy 150 đưa thiết bị vận hành trở lại chỉ sau vài giờ.

Khảo sát hiện trường và chẩn đoán lâm sàng chuyên sâu
Đội ngũ kỹ sư GAC kết hợp cùng chuyên gia hãng (SSAB, Kalenborn) trực tiếp đo đạc các thông số vận hành thực tế tại nhà máy: dải nhiệt độ làm việc, nồng độ rắn dung dịch, cỡ hạt vật chất, cao độ rơi tự do, góc va chạm và đặc tính hóa học (độ axit/kiềm) của nguyên liệu đầu vào.
Quét quét 3D (3D Scanning) để xác định chính xác biên dạng mài mòn rỗ, mỏng vách của hệ thống ống cút cong, phễu xối liệu để lên phương án thiết kế lót kết hợp có đối chứng số liệu đo mòn khoa học.

Gia công cơ khí chính xác theo bản vẽ kỹ thuật tại xưởng Hưng Yên
Sở hữu xưởng gia công quy mô lớn đặt tại Mỹ Hào, Hưng Yên với trữ lượng phôi thép sẵn có trên 3000 tấn, trang bị máy móc hiện đại chấn uốn, uốn lốc tròn ống thép, lốc cánh xoắn vít tải chịu mòn.
Sử dụng công nghệ cắt plasma dưới nước CNC và cắt tia nước áp lực cao (water-jet) để định hình các tấm thép đặc chủng (Hardox, Kalmetall, Perform 700) mà không gây biến đổi cấu trúc tế vi và không làm giảm cơ lý tính nguyên bản của thép do quá nhiệt.
Thi công bọc lót, đúc vữa và dán gốm chuyên sâu tại công trường
Hàn đính chốt cơ khí thép nền, dán keo chuyên dụng cường độ cao Kalfix E20 dầy 2-3mm và hàn chốt bảo vệ bằng nắp sứ cho các phiến gốm Kalocer trên thành phễu, máng chút.
Hàn lưới thép gia cố dập giãn định vị cách thép nền 5mm, lắp đặt chốt định vị khoảng cách 250mm, tiến hành trát, đúc hoặc phun vữa liền khối hợp chất cứng Kalcret BTX/BTY dầy 25-30mm không mối nối cho các mương dẫn, ống xả thải xỉ quặng.
Phun phủ hóa chất bảo dưỡng bề mặt Kalcure giúp giữ ẩm và ngăn ngừa thoát nước nhanh sau khi hoàn thiện đúc vữa.
Danh sách khách hàng tiêu biểu


Câu hỏi thường gặp
Hai loại thép này phục vụ hai mục tiêu hoàn toàn khác nhau.
• Thép chịu mài mòn được sử dụng tại các vị trí chịu ma sát, va đập hoặc dòng vật liệu gây hao mòn nhằm kéo dài tuổi thọ thiết bị.
• Thép cường lực cao được sử dụng khi cần tăng khả năng chịu tải nhưng vẫn giảm trọng lượng kết cấu, chẳng hạn như thùng xe, silo, băng tải hoặc các kết cấu chịu lực.
Việc lựa chọn không nên dựa vào mác thép mà cần dựa trên điều kiện làm việc thực tế của từng vị trí. Trong nhiều trường hợp, việc kết hợp cả hai loại thép trên cùng một thiết bị sẽ mang lại hiệu quả kỹ thuật và kinh tế tốt hơn.
Thép chịu mài mòn chống hao mòn do ma sát/va đập, còn thép cường lực cao (như PERFORM) tập trung vào khả năng chịu tải và giảm trọng lượng kết cấu.
Khi các khu vực khác nhau trên thiết bị chịu các dạng mài mòn khác nhau. Mỗi vị trí cần được bảo vệ bằng vật liệu chuyên biệt phù hợp với điều kiện làm việc thực tế.
Khi cần độ cứng và chiều dày lớp hợp kim đồng đều hơn so với hàn đắp tại hiện trường để đảm bảo tuổi thọ ổn định và rút ngắn thời gian bảo trì.
Quy trình gồm: Khảo sát hiện trường -> Thu thập thông tin vận hành -> Phân tích cơ chế mài mòn -> Xác định nguyên nhân gốc -> Đề xuất giải pháp vật liệu.
Yêu cầu tư vấn giải pháp
Chuyên gia Gia Anh sẽ liên hệ trong vòng 24 giờ để phân tích bài toán và đề xuất phù hợp.