Phần 6: Bốc xếp, lưu kho và bảo quản
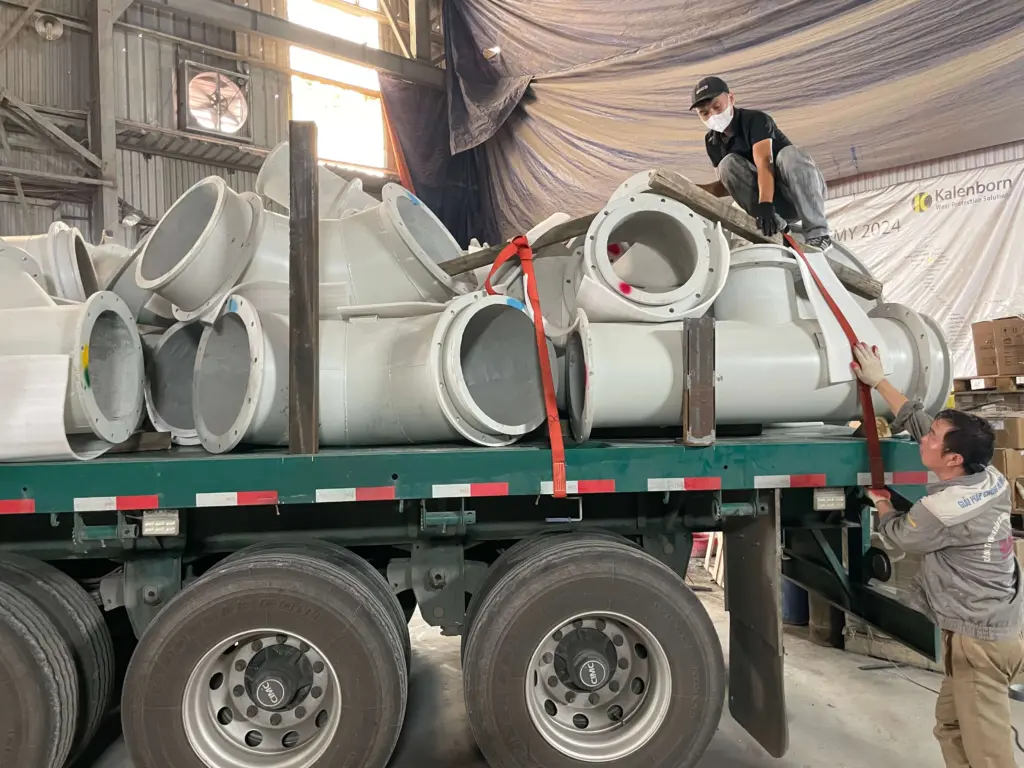
Cắt, tạo hình và liên kết thường được xem là những công đoạn trực tiếp tác động lên vật liệu. Tuy nhiên, trước và sau các bước này, cách vật liệu được cẩu, kê, lưu kho và trả lại kho sau gia công cũng có thể tạo ra biến dạng, gỉ hoặc làm tăng nguy cơ nứt xuất hiện muộn.
Một tấm thép chưa từng được hàn hay uốn vẫn có thể bị võng nếu kê sai vị trí. Với những mác có độ cứng rất cao, ứng suất do cách xếp tấm còn có thể kết hợp với độ ẩm và trạng thái vật liệu để làm tăng nguy cơ nứt chậm.
Vì vậy, kho không chỉ là nơi chứa vật tư. Bốc xếp, lưu kho và bảo quản cần được xem như một công đoạn trong toàn bộ chuỗi gia công.
1. Danh sách một số thuật ngữ kỹ thuật trong bài viết
Các thuật ngữ dưới đây xuất hiện xuyên suốt trong quá trình bốc xếp, bảo quản và kiểm tra vật liệu tại kho.
Trong số này, uốn 3 điểm và nứt chậm là hai khái niệm cần đặc biệt chú ý khi bảo quản thép độ cứng cao.
Một sai lệch trong kho có thể không tạo hư hỏng ngay. Vấn đề chỉ xuất hiện sau vài giờ, vài ngày hoặc khi vật liệu đã được chuyển sang công đoạn khác.
2. Uốn 3 điểm là trạng thái cần tránh khi cẩu và kê tấm
Khi một tấm được đỡ tại hai vị trí nhưng chịu tải ở khoảng giữa, tấm làm việc theo trạng thái uốn 3 điểm.
Tình trạng tương tự có thể xuất hiện khi:
- cẩu một điểm đối với tấm dài
- khoảng cách giữa các điểm kê quá lớn
- gỗ kê giữa các lớp không nằm thẳng hàng
Trạng thái này bất lợi vì tải trọng tạo mô men lớn tại vùng giữa nhịp, trong khi khu vực đó lại không có điểm đỡ trực tiếp.
Nếu độ võng vượt khỏi khả năng đàn hồi của tấm, vật liệu có thể xuất hiện biến dạng dư và không trở lại hình dạng ban đầu sau khi tải được dỡ bỏ.
Vì vậy, khi bảo quản tấm phẳng, mục tiêu không chỉ là giữ tấm không rơi hoặc xô lệch mà còn phải hạn chế trạng thái chịu uốn không cần thiết.
3. Với mác rất cứng, lưu kho sai còn liên quan đến nguy cơ nứt chậm
Mô hình liên quan đến hydro, tổ chức cứng và ứng suất đã được trình bày tại Phần 2: Hàn thép độ cứng cao.
Trong điều kiện lưu kho, các yếu tố tương tự có thể đến từ những nguồn khác:
Điểm khác nằm ở nguồn tạo ứng suất.
Trong quá trình hàn, ứng suất có thể phát sinh từ co ngót của mối hàn. Trong kho, ứng suất có thể xuất hiện do tấm bị võng hoặc chịu tải không phù hợp trong thời gian dài.
Vì vậy, một tấm có thể xuất hiện nứt khi vẫn đang nằm trong kho dù chưa trải qua công đoạn gia công tiếp theo.
Đây cũng là lý do những hư hỏng xuất hiện muộn rất khó truy nguyên nếu không có hồ sơ nhận hàng và thông tin về quá trình bảo quản.
4. Cẩu tấm cần hạn chế trạng thái võng trong khi treo
Khi cẩu, trạng thái của tấm cần được quan sát trực tiếp.
- Phù hợp: nhìn ngang thấy tấm gần như phẳng trong lúc treo
- Cần xử lý: tấm cong rõ, cần xem lại số điểm treo hoặc sử dụng dầm cẩu phù hợp
Cẩu một điểm đối với tấm dài có thể làm tấm chịu uốn ngay trong quá trình di chuyển.
Vì vậy, số lượng và vị trí điểm treo phải phù hợp với hình dạng thực tế của tấm. Không nên xác định cách cẩu chỉ theo khối lượng mà bỏ qua chiều dài và trạng thái võng khi treo.
5. Gỗ kê giữa các lớp phải nằm thẳng hàng
Số điểm kê cần tăng theo chiều dài của tấm. Tấm càng dài càng cần đủ điểm đỡ để hạn chế võng giữa các vị trí kê.
Yêu cầu gỗ kê của các lớp nằm thẳng hàng đặc biệt quan trọng.
Nếu gỗ của lớp trên lệch khỏi gỗ của lớp dưới, tải trọng có thể truyền xuống vùng không có điểm đỡ trực tiếp. Khi đó chính chồng tấm tạo ra trạng thái uốn cho những tấm nằm phía dưới.
6. Vật liệu cần ổn định về nhiệt độ trước khi gia công và đo kiểm
Theo tài liệu đang sử dụng, tấm cần được đưa về nhiệt độ phòng trước khi thực hiện các công đoạn gia công và đo kiểm.
Các phép đo như:
- độ dày
- độ phẳng
cũng cần được thực hiện khi vật liệu đã ổn định về nhiệt độ.
Điều này giúp tránh đánh giá tấm trong một trạng thái nhiệt khác với điều kiện được sử dụng làm cơ sở cho gia công hoặc kiểm tra.
Vì vậy, vật liệu vừa được đưa từ môi trường có nhiệt độ khác biệt không nên mặc nhiên chuyển ngay sang gia công hoặc đo kiểm.
7. Che mưa nhằm bảo vệ cả bề mặt và điều kiện của vật liệu
Tấm thép để ngoài trời mà không được che chắn có thể bị gỉ ngay trên bề mặt sau này cần sử dụng để hàn hoặc lót.
Nếu gỉ đã ảnh hưởng tới bề mặt, công đoạn chuẩn bị bề mặt phải được thực hiện lại tới mức phù hợp trước khi chuyển sang bước tiếp theo.
Che mưa vì vậy phục vụ đồng thời hai mục tiêu:
- hạn chế gỉ trên bề mặt
- hạn chế độ ẩm liên quan đến nguy cơ nứt chậm ở nhóm mác rất cứng
Đây là lý do tình trạng bề mặt cần được đánh giá lại trước khi một tấm đã lưu kho được chuyển sang hàn, lót hoặc gia công tiếp theo.
8. Hai thông tin cần làm rõ từ khi nhận hàng
Một số rủi ro cần được nhận diện ngay từ thời điểm vật liệu được đặt hàng hoặc tiếp nhận.
Đối với tình trạng xử lý dầu của tấm cán nguội, thời điểm thích hợp để làm rõ là khi đặt hàng, không phải đợi tới lúc tấm đã về kho mới xác minh.
Thông tin này giúp bộ phận kho và xưởng chủ động phương án bảo quản ngay từ đầu.
9. Sơn lót nhà máy phải được nhận diện trước khi hàn
Nếu tấm có lớp sơn lót bảo vệ từ nhà máy, cần xác định rõ loại sơn trước khi đưa vật liệu sang công đoạn hàn.
Không nên mặc định rằng mọi lớp sơn lót đều có thể được hàn trực tiếp theo cùng một cách.
Biên bản nhận hàng hoặc hồ sơ vật liệu cần ghi rõ loại sơn lót hiện có trên bề mặt.
Việc xử lý mép trước khi hàn sau đó phải thực hiện theo đúng yêu cầu của vật liệu và lớp sơn đang sử dụng.
Nội dung xử lý bề mặt và điều kiện trước hàn được trình bày chi tiết hơn tại Phần 2: Hàn thép độ cứng cao.
10. Tấm thừa phải được xử lý trước khi trả lại kho
Sau khi gia công, tấm còn thừa không nên được đưa thẳng trở lại kho.
Trước khi bàn giao lại cần thực hiện ít nhất hai việc:
- mài tù các góc cắt sắc
- dán nhãn tạm kèm số nhận dạng của tấm
Góc sắc là vị trí tập trung ứng suất. Với nhóm mác rất cứng, tài liệu đặc biệt lưu ý việc để tấm chịu uốn 3 điểm và trả tấm về kho khi vẫn còn góc cắt sắc.
Phạm vi cảnh báo này được nêu cho nhóm mác cứng nhất, khoảng 550 HBW trở lên trong tài liệu đang sử dụng.
Với nhóm mềm hơn, mức độ rủi ro có thể khác. Tuy nhiên, duy trì cùng một nguyên tắc xử lý mép và kê tấm giúp tránh phải vận hành nhiều quy trình bảo quản khác nhau trong cùng kho.
Việc giữ lại số nhận dạng vật liệu cũng quan trọng không kém.
Nếu tấm thừa bị tách khỏi số nhận dạng ban đầu, chuỗi truy xuất vật liệu bị đứt ngay từ khâu lưu kho.
11. Vật tư đi kèm cũng có điều kiện bảo quản riêng
Kho không chỉ chứa thép tấm.
Que hàn, dây hàn, keo dán và bột vữa đều có điều kiện bảo quản riêng. Chất lượng của những vật tư này có thể thay đổi mà mắt thường không nhận ra ngay.
Các điều kiện này cần được quản lý cùng hồ sơ vật tư, không chỉ dựa vào việc quan sát bao bì.
Đặc biệt với vật liệu hàn, một quy trình hàn có thể được kiểm soát đúng ở các bước khác nhưng vẫn gặp vấn đề nếu vật liệu hàn đã hút ẩm trong quá trình lưu kho.
12. Tình trạng vật liệu khi nhận hàng cần được lưu lại
Theo nội dung nguồn, phạm vi bảo đảm của nhà sản xuất tập trung vào cơ tính và dung sai của tấm khi xuất xưởng, không bao phủ những hư hại phát sinh do bốc dỡ, lưu kho và bảo quản sau đó.
Vì vậy, hai hồ sơ có giá trị đặc biệt:
- biên bản nhận hàng
- hình ảnh tại thời điểm dỡ kiện
Nếu vật liệu đã có biến dạng hoặc hư hại khi tiếp nhận, các hồ sơ này giúp xác định tình trạng ban đầu.
Nếu vấn đề chỉ xuất hiện sau một thời gian lưu kho, dữ liệu nhận hàng và bảo quản giúp thu hẹp giai đoạn có khả năng phát sinh sai lệch.
13. Những nội dung có thể kiểm tra ngay trong kho
Một số trạng thái có thể được kiểm tra nhanh bằng mắt và tay trong quá trình đi kho.
Các phép kiểm này giúp phát hiện những sai lệch phát sinh ngay trong quá trình lưu kho, thay vì chỉ kiểm vật liệu khi nó đã được đưa vào xưởng.
Trong đó, hai trạng thái cần đặc biệt tránh là:
- xếp tấm gây uốn 3 điểm
- trả tấm thừa về kho khi còn góc cắt sắc
Đây là hai nội dung đã được cảnh báo từ bài giới thiệu của Cụm bài viết và thuộc trực tiếp phạm vi của Phần 6.
14. Phân công bộ phận trong quá trình bốc xếp và bảo quản
Việc bảo quản cần được phân rõ trách nhiệm từ mua hàng, nhận hàng đến khi vật liệu được chuyển sang xưởng hoặc trả lại kho.
Trách nhiệm ở dòng cuối cần được giữ rõ.
Xưởng là nơi tạo ra mép cắt mới và vẫn còn thông tin nhận dạng của vật liệu. Vì vậy, việc xử lý góc và gắn lại nhãn phải được hoàn thành trước khi bàn giao tấm thừa trở lại kho.
Không nên chuyển phần việc này sang kho sau khi tấm đã mất khỏi luồng gia công.
15. Các nội dung cần rà soát trước khi chuyển vật liệu sang công đoạn tiếp theo
Trước khi vật liệu rời kho hoặc được chuyển trở lại xưởng, cần rà soát:
- tấm không bị võng rõ do cách kê
- các điểm kê giữa các lớp nằm thẳng hàng
- tình trạng bề mặt đã được kiểm tra
- vật liệu không bị ảnh hưởng bởi mưa hoặc độ ẩm vượt điều kiện bảo quản
- tấm đã ổn định về nhiệt độ trước khi đo kiểm hoặc gia công
- loại sơn lót đã được nhận diện nếu vật liệu chuẩn bị đưa sang hàn
- thông tin nhận dạng vật liệu còn đầy đủ
- tấm thừa đã được mài tù các góc cắt sắc
- điều kiện bảo quản của que hàn, keo và bột vữa vẫn nằm trong yêu cầu áp dụng
- biên bản nhận hàng và hình ảnh ban đầu còn đủ để truy lại tình trạng vật liệu
Mục tiêu của bước rà soát là bảo đảm vật liệu không mang một sai lệch từ kho sang công đoạn cắt, hàn, lót hoặc lắp đặt.
16. Phạm vi áp dụng và nguồn tham chiếu
Bài viết tập trung vào bốc xếp, lưu kho và bảo quản vật liệu sau khi đã được tiếp nhận, cùng những điểm cần kiểm soát trước khi chuyển vật liệu sang công đoạn tiếp theo.
Khi áp dụng cần lưu ý ba điểm.
Một, số lượng và khoảng cách điểm kê phụ thuộc vào chiều dài, chiều dày và mác vật liệu. Nội dung này chỉ đưa ra nguyên tắc hạn chế võng và cách kiểm trạng thái tấm, không đưa một công thức chung cho mọi trường hợp.
Hai, nứt chậm không có một thời điểm xuất hiện cố định. Theo tài liệu đang sử dụng, hiện tượng có thể xuất hiện sau vài giờ hoặc vài ngày.
Ba, một số nội dung như tình trạng ban đầu của vật liệu, xử lý dầu hoặc lớp sơn lót cần được ghi nhận từ giai đoạn đặt hàng và nhận hàng. Phần này sử dụng những thông tin đó để phục vụ bảo quản và chuyển giao vật liệu trong kho.
EN ISO 8501-1 được sử dụng cho nội dung liên quan đến chuẩn bị bề mặt trước khi chuyển sang công đoạn tiếp theo.
Cơ chế uốn 3 điểm và các yếu tố liên quan đến nguy cơ nứt chậm được giải thích theo cơ học và luyện kim. Các phép kiểm tra trạng thái tấm, gỗ kê, góc cắt và điều kiện bảo quản trong kho thuộc kinh nghiệm xưởng được sử dụng trong phương pháp của Gia Anh.