Phần 8: Phục hồi chi tiết bằng hàn đắp
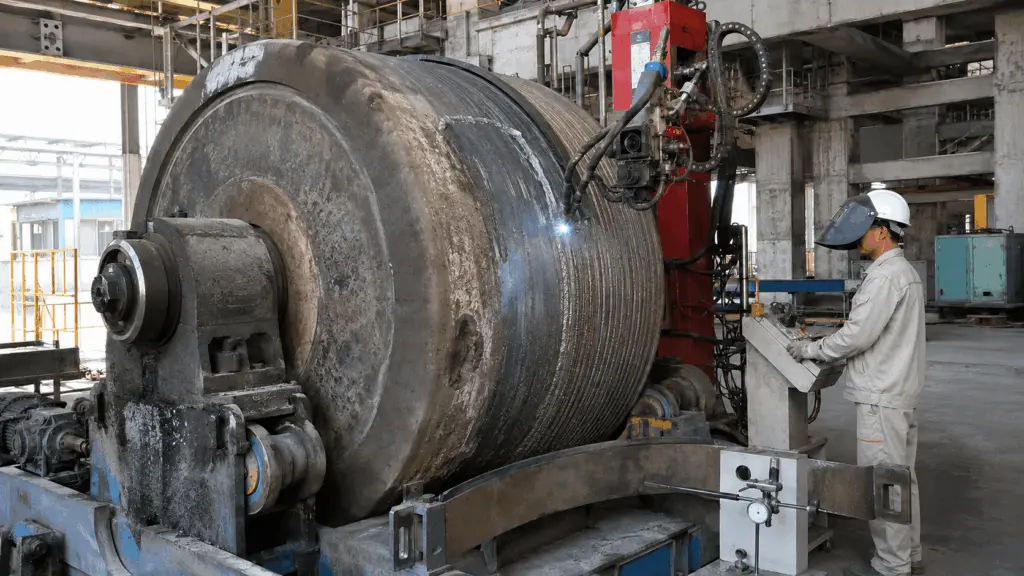
Mòn chi tiết không có nghĩa là lúc nào cũng phải thay mới.
Với các thiết bị đặc thù như rotor, bàn nghiền, con lăn hay cánh quạt, phương án hàn đắp phục hồi thường giúp đưa máy móc trở lại hoạt động nhanh hơn rất nhiều so với việc chờ đặt mua linh kiện mới.
Tuy nhiên, lợi thế của hàn đắp không chỉ nằm ở bài toán tiết kiệm chi phí vật tư. Trước khi quyết định, bạn cần cân nhắc kỹ 4 yếu tố cốt lõi:
- Tình trạng vật liệu nền còn lại
- Lịch sử bảo trì (số lần đã phục hồi)
- Khả năng tái tạo lại biên dạng chính xác
- Thời gian thực tế phải dừng máy và chờ hàng mới
Lưu ý: Cần tách bạch rõ hai nhiệm vụ bù đắp phần kích thước đã mất và tạo lớp vật liệu chống mài mòn phía ngoài là hai công việc khác nhau.
Do đó, nhà máy không nên dùng một loại vật liệu đơn lẻ để ôm đồm cả hai nhiệm vụ này.
1. Thuật ngữ kỹ thuật trong bài viết
Thuật ngữ “nứt chân chim” không phải lúc nào cũng mang cùng một ý nghĩa, bởi nó tùy thuộc vào vị trí xuất hiện.
Nếu vết nứt nằm quanh các vết lõm trên bề mặt làm việc, đó có thể là biểu hiện của tình trạng hư hỏng.
Ngược lại, nếu vết nứt nhỏ, đều, cắt ngang đường hàn và chỉ dừng lại trong lớp phủ cứng thì đó lại là đặc trưng kỹ thuật của lớp đắp.
Vì vậy, khi đánh giá, bạn cần căn cứ vào vị trí và hình dạng của vết nứt thay vì chỉ nhìn vào tên gọi.
Cũng trong bài này, bạn cần phân biệt rõ lớp đệm với lớp cứng.
Hai lớp có nhiệm vụ khác nhau. Việc lớp đắp đạt độ cứng yêu cầu cũng chưa đủ nếu kích thước hoặc biên dạng cuối cùng của chi tiết không được phục hồi đúng.
2. Quyết định phục hồi cần xét cả kỹ thuật và thời gian
Phục hồi không mặc nhiên tốt hơn thay mới chỉ vì chi phí vật tư thấp hơn.
Nếu lợi thế nằm ở giá, có thể so sánh trực tiếp chi phí.
Nếu lợi thế nằm ở tốc độ đưa thiết bị trở lại vận hành, cần xem thêm thời gian chờ hàng mới và thời gian dừng máy.
Một chi tiết có giá cao nhưng có thể phục hồi trong vài ngày vẫn có thể đáng xem xét nếu chi tiết mới phải chờ nhiều tuần.
Trước khi quyết định, cần có ít nhất bốn nhóm thông tin:
Ngưỡng vật liệu nền tối thiểu và số lần phục hồi tối đa chưa có một giá trị chung trong tài liệu hiện tại. Vì vậy, không nên tự đặt số để áp cho mọi chi tiết.
Khi so sánh hai phương án, cần nhìn vào đúng tiêu chí:
Mục tiêu cuối cùng là giải quyết bài toán vận hành, không chỉ kéo dài tuổi thọ trên lý thuyết.
3. Những nhóm chi tiết có thể xem xét phục hồi
Khả năng phục hồi phụ thuộc vào tình trạng thực tế của từng chi tiết.
Không phải chi tiết nào có thể đắp thêm kim loại cũng nên được phục hồi.
Với các chi tiết có biên dạng chức năng, điều kiện quan trọng là có thể đo và tái tạo lại hình dạng cần thiết sau khi đắp.
4. Hệ phục hồi cần tách hai nhiệm vụ của lớp đắp
Một hệ phục hồi bằng hàn đắp gồm hai lớp có chức năng khác nhau:
Không nên sử dụng một lớp cứng thật dày để thay cho cả hai chức năng.
Khi độ cứng tăng, khả năng biến dạng của lớp vật liệu giảm. Nếu lớp cứng được đắp quá dày, ứng suất co ngót của chính lớp đắp có thể làm tăng nguy cơ nứt hoặc bong.
Vì vậy, phần thể tích đã mất được xây lại trước bằng lớp dai hơn. Sau đó mới tạo lớp chống mài mòn ở phía ngoài.
EN 14700 được sử dụng để tham chiếu việc lựa chọn vật liệu hàn đắp theo công dụng, không chỉ theo độ cứng.
5. Hàn đắp vẫn phải tuân theo các điều kiện của quá trình hàn
Hàn đắp vẫn là một quá trình hàn.
Các yếu tố như:
- nung trước
- nhiệt lớp
- vật liệu hàn
- điều kiện của quy trình
- tư cách người thực hiện
vẫn cần được kiểm soát như đã trình bày tại Phần 2: Hàn thép độ cứng cao.
Điểm khác của hàn đắp là công việc thường gồm nhiều lượt liên tiếp, làm nhiệt tích lũy trong suốt quá trình.
Vì vậy, không chỉ đo nhiệt trước khi bắt đầu. Nhiệt lớp giữa các lượt đắp cũng cần được theo dõi.
6. Lớp xây lại kích thước phải chừa phần cho lớp chống mài mòn
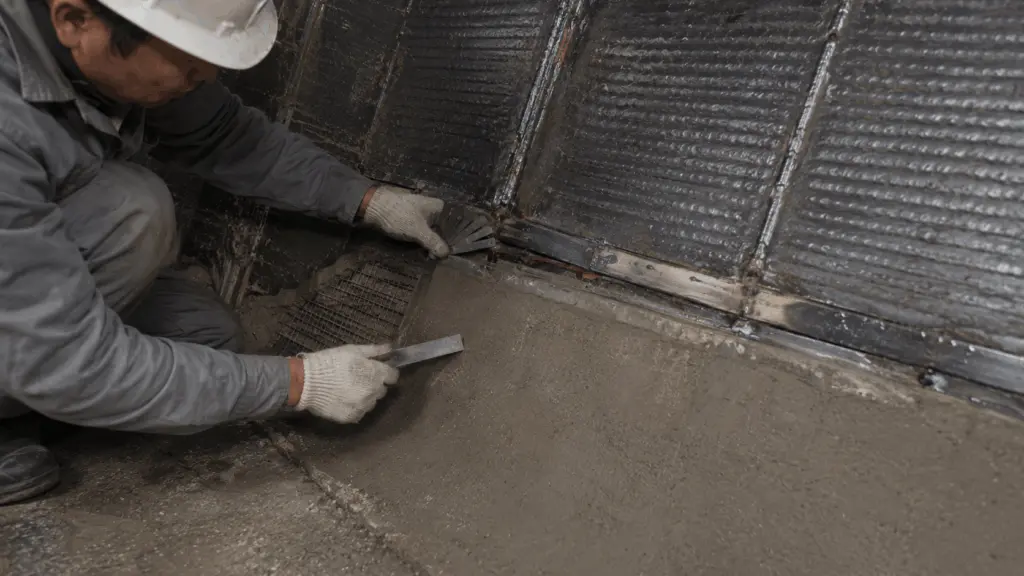
Lớp đầu tiên có nhiệm vụ đưa chi tiết trở lại gần kích thước cần phục hồi.
Điểm dễ sai là đưa lớp xây lại kích thước lên thẳng kích thước hoàn thiện.
Phần này cần chừa lại một lượng tương ứng với lớp chống mài mòn sẽ được tạo ở bước sau.
7. Lớp chống mài mòn là lớp làm việc ngoài cùng
Sau khi kích thước cơ bản đã được xây lại, lớp ngoài cùng đảm nhiệm chức năng chống mài mòn.
Dải 3–12 mm, tối đa 18 mm là số liệu tham chiếu từ tấm hai thành phần được chế tạo trong điều kiện kiểm soát.
Không nên lấy dải này làm chiều dày mặc định cho mọi công việc hàn đắp ngoài hiện trường.
Chiều dày thực tế vẫn phải được xác định theo vật liệu, chi tiết và quy trình đang áp dụng.
8. Không phải mọi vết nứt trên lớp chống mài mòn đều có cùng ý nghĩa
Với một số lớp đắp giàu carbide, các vết nứt nhỏ, đều và cắt ngang đường hàn có thể là đặc trưng của hệ lớp phủ cứng.
Các vết này hình thành liên quan đến ứng suất co ngót khi lớp đắp nguội.
Điều cần phân biệt là vết nứt dừng trong lớp đắp hay đã đi xuống kim loại nền.
Vì vậy, tiêu chí nghiệm thu không nên chỉ ghi chung rằng “bề mặt không được có vết nứt”.
Cần mô tả được vị trí, hình dạng và chiều sâu của vết nứt.
“Nứt chân chim” cũng không nên được đánh giá chỉ từ tên gọi. Vết nứt quanh một vùng lõm trên bề mặt làm việc và mạng nứt đều trong lớp phủ cứng không nhất thiết mang cùng ý nghĩa kỹ thuật.
9. Biên dạng chức năng phải được ghi lại trước khi phục hồi
Với một số chi tiết như:
- cánh quạt
- cánh phân ly
- thân bơm
hình dạng bề mặt ảnh hưởng trực tiếp đến khả năng làm việc.
Một lớp đắp có thể đạt độ cứng yêu cầu nhưng chi tiết vẫn hoạt động không đúng nếu biên dạng sau phục hồi bị thay đổi.
Trước khi hàn đắp cần lưu lại hình dạng cần khôi phục bằng một trong các cách:
- đo biên dạng
- chép profile
- làm dưỡng
Nếu chỉ bắt đầu đo sau khi hoàn thành hàn đắp, cơ sở để so sánh với hình dạng cần phục hồi có thể đã mất.
Đây cũng là ý cần giữ từ bài tổng: độ cứng đạt nhưng biên dạng sai vẫn có thể làm giảm hiệu suất của chi tiết.
10. Lịch sử phục hồi là một phần của quyết định kỹ thuật
Mỗi lần hàn đắp tạo thêm một chu trình nhiệt lên vật liệu nền.
Qua nhiều lần phục hồi, trạng thái vùng chịu nhiệt của chi tiết có thể tiếp tục thay đổi.
Vì vậy, số lần phục hồi không chỉ là thông tin hành chính. Đây là dữ liệu cần thiết khi quyết định chi tiết có tiếp tục phù hợp để hàn đắp hay không.
Hồ sơ phải ghi rõ:
Đây là lần phục hồi thứ mấy.
Tài liệu hiện tại chưa cung cấp một số lần tối đa áp dụng chung cho mọi chi tiết.
Ngưỡng này cần được xác định theo từng loại chi tiết và không nên tự bổ sung bằng ước lượng.
11. Các nội dung cần kiểm tra sau phục hồi
Sau khi hàn đắp, ít nhất bốn nhóm nội dung cần được kiểm tra.
Khi kiểm tra nứt, không đánh đồng mạng nứt nhỏ dừng trong lớp đắp với nứt xuyên xuống nền.
Khi kiểm tra biên dạng, kết quả chỉ có giá trị khi hình dạng chuẩn đã được ghi lại trước khi bắt đầu phục hồi.
12. Hồ sơ phục hồi cần giữ đủ dữ liệu cho lần xử lý sau
Một hồ sơ phục hồi cần ghi ít nhất:
Trong số này, lần phục hồi thứ mấy là thông tin đặc biệt quan trọng.
Nếu lịch sử này bị mất, lần bảo trì sau sẽ khó xác định chi tiết đang ở lần phục hồi đầu tiên hay đã trải qua nhiều chu kỳ hàn đắp.
13. Phân công bộ phận trong quá trình phục hồi
Quyết định phục hồi hay thay mới không chỉ thuộc một bộ phận.
Thời gian chờ hàng mới là dữ liệu quan trọng nhưng không nằm hoàn toàn ở phía kỹ thuật.
Vì vậy, quyết định phục hồi hay thay mới cần kết hợp thông tin kỹ thuật, bảo trì và mua hàng thay vì chỉ nhìn vào tình trạng bề mặt của chi tiết.
14. Phạm vi áp dụng và nguồn tham chiếu
Bài viết tập trung vào quy trình xem xét và kiểm soát phục hồi chi tiết bằng hàn đắp, từ quyết định phục hồi, xây lại kích thước, tạo lớp chống mài mòn đến kiểm tra và lưu hồ sơ.
Một số dữ liệu hiện vẫn cần được xác định theo từng chi tiết và quy trình cụ thể, gồm:
- lượng vật liệu nền tối thiểu còn lại để cho phép phục hồi
- số lượt và chiều dày từng lượt trong một số trường hợp
- số lần phục hồi tối đa của từng loại chi tiết
Các giá trị này không nên được tự điền bằng suy đoán.
Khi áp dụng cần lưu ý ba điểm.
Một, số lần phục hồi tối đa phụ thuộc vào từng loại chi tiết. Nội dung giải thích lý do cần quản lý số lần nhưng không đưa một ngưỡng chung.
Hai, biên dạng chỉ có thể được phục hồi và kiểm tra đáng tin cậy khi hình dạng cần đạt đã được ghi lại trước bằng dưỡng, profile hoặc phương pháp phù hợp.
Ba, nội dung này không thay thế quy trình hàn đã được phê duyệt. Nung trước, nhiệt lớp, vật liệu hàn và các yêu cầu liên quan vẫn phải được xác định theo đúng quy trình áp dụng.
EN 14700 được sử dụng để tham chiếu phân loại vật liệu hàn đắp theo công dụng.
Nguyên tắc phân biệt lớp xây lại kích thước và lớp chống mài mòn, ảnh hưởng của nhiệt tích lũy, cách ghi biên dạng và quản lý lịch sử phục hồi được sử dụng trong phương pháp kỹ thuật và kinh nghiệm hiện trường của Gia Anh.