Phần 9: Chọn hướng xử lý theo tình huống thực tế
Khác với 8 phần kỹ thuật trước, phần 9 sẽ không bổ sung thêm một quy trình kỹ thuật mới.
Bài viết này sẽ giúp bạn xác định điểm bắt đầu phù hợp khi một vấn đề thực tế xuất hiện.
Một lô vật liệu chưa từng gia công, một lớp lót rụng lặp lại và một đợt dừng máy sắp diễn ra là ba bài toán khác nhau. Nếu bắt đầu sai chỗ, bạn có thể mất thời gian xử lý phần chưa phải nguyên nhân chính.
1. Ba tình huống cần ba điểm bắt đầu khác nhau
Ba tình huống khác nhau vì rủi ro cần kiểm trước cũng khác nhau.
Với lô vật liệu mới, rủi ro nằm ở việc áp sai thông số.
Với lớp lót rụng, rủi ro nằm ở việc nhầm lỗi mối gắn thành lỗi vật liệu.
Với kế hoạch dừng máy, rủi ro nằm ở việc xây tiến độ nhưng bỏ qua những khoảng thời gian không thể rút ngắn.
1.1. Khi sắp gia công một mác chưa từng làm
Điểm bắt đầu là tra đúng tài liệu kỹ thuật của mác và dải chiều dày đang sử dụng.
Các thông số ở công đoạn sau phụ thuộc trực tiếp vào dữ liệu này.
Hồ sơ nhân sự hàn dễ bị xem như một phần hành chính. Tuy nhiên, đây là một phần của điều kiện chất lượng cần được kiểm soát trước khi mối hàn được thực hiện.
Một mối hàn vừa hoàn thành có thể chưa biểu hiện ngay vấn đề. Vì vậy, kiểm soát điều kiện đầu vào có giá trị hơn việc chỉ chờ tới khi hư hỏng xuất hiện mới truy nguyên.
1.2. Khi lớp lót rụng lặp lại tại cùng một vị trí
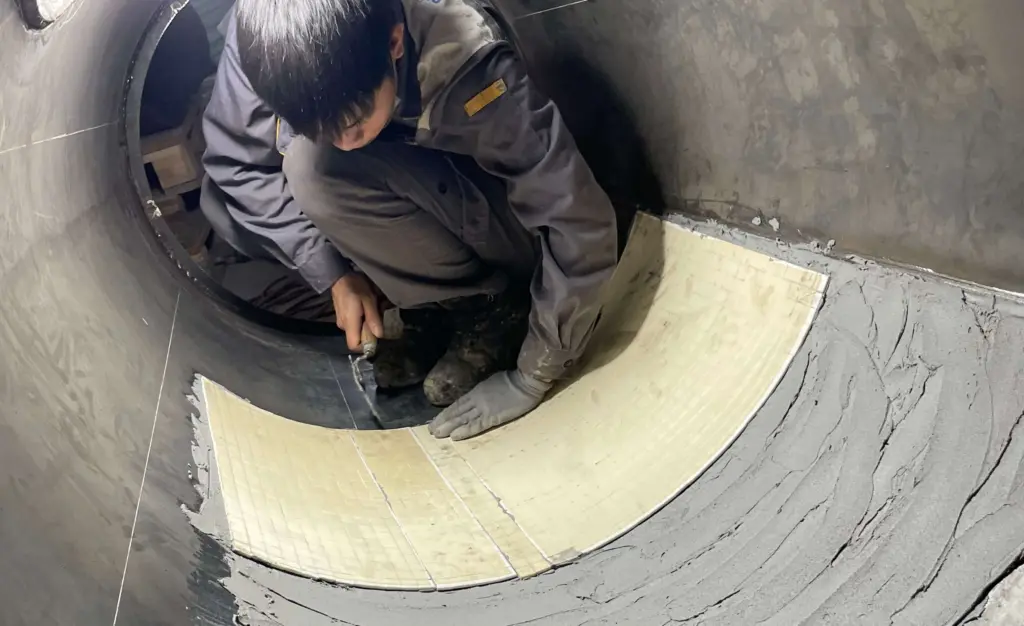
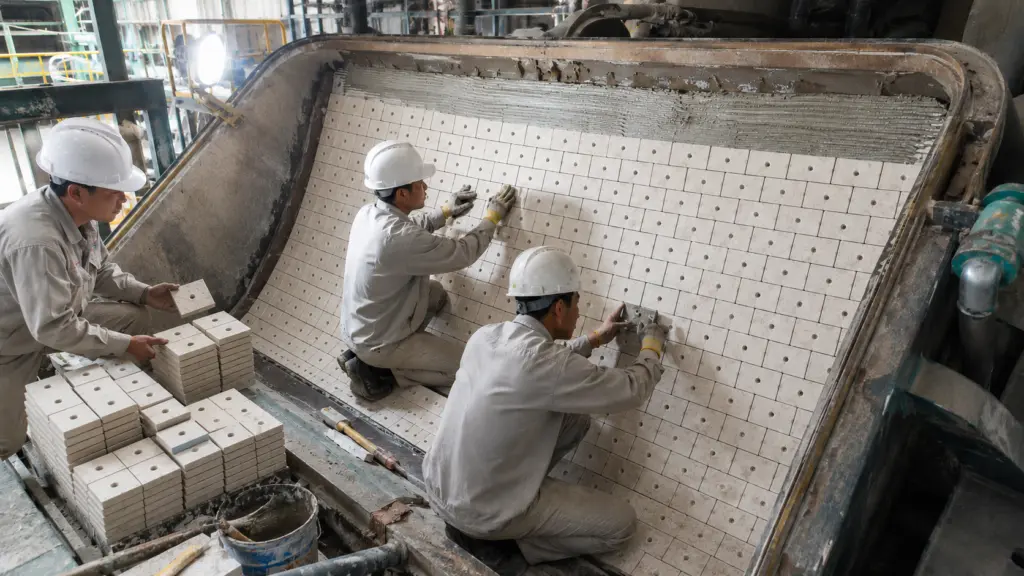
Nếu lớp lót phi kim rụng nhiều lần, bạn chưa nên mặc định rằng cần thay sang vật liệu khác.
Trước hết cần phân biệt:
bản thân lớp lót bị hỏng hay cơ chế cố định bị hỏng.
Với hệ dán keo, góc viên là vị trí cần đặc biệt chú ý.
Tại đây, mối dán chịu lực bóc bất lợi hơn vùng giữa. Vì vậy, một vùng thiếu keo nhỏ tại góc vẫn có thể trở thành điểm bắt đầu của bong tách.
Cách kiểm từng phương pháp cố định được trình bày tại Phần 3: Cố định lớp lót phi kim – kỹ thuật hiện trường.
1.3. Khi đang lập kế hoạch cho thời gian dừng máy
Với một đợt dừng máy, vấn đề không chỉ nằm ở số lượng công việc cần thực hiện.
Bạn còn phải xác định:
- công đoạn nào phải thực hiện nối tiếp
- công đoạn nào có thể chạy song song
- mốc nào bắt buộc phải chờ
Trình tự cơ bản gồm:
Mốc chờ của vật liệu không thể được rút ngắn chỉ bằng cách tăng nhân lực.
Nếu thời gian dừng máy bị rút ngắn, nguyên tắc là giảm phạm vi công việc, không cắt thời gian chờ bắt buộc của vật liệu.
Cách tổ chức chi tiết được trình bày tại Phần 7: Thiết kế mối ghép và lắp đặt trong thời gian dừng máy.
2. Cách chọn bài viết theo công việc bạn đang phụ trách
Bạn không nhất thiết phải đọc toàn bộ Cụm bài viết theo cùng một thứ tự.
Nếu bạn mới tiếp cận vật liệu, chỉ đọc bảng thông số thường chưa đủ.
Tài liệu kỹ thuật cho biết ngưỡng cần tuân thủ. Các bài trong Cụm bài viết giúp bạn hiểu ngưỡng đó tác động vào công đoạn nào và sai lệch có thể xuất hiện ở đâu.
3. Ba việc có thể thực hiện ngay tại xưởng
Không phải lúc nào cũng cần tổ chức một đợt rà soát riêng. Một số việc có thể được thực hiện ngay bằng nguồn lực hiện có.
3.1. Đưa các cảnh báo tới đúng vị trí thao tác
Những thao tác cần tránh nên được đặt tại khu vực người thực hiện có thể nhìn thấy trước khi bắt đầu công việc:
- không tự nung lại vật liệu
- không uốn lại để sửa góc
- không uốn trùng vị trí chữ dập chìm
- không xếp tấm gây uốn 3 điểm
- không trả tấm thừa về kho khi còn góc cắt sắc
Mục tiêu là đưa cảnh báo tới trước khi thao tác sai xảy ra, không phải chỉ sử dụng danh sách này khi đã xuất hiện hư hỏng.
3.2. Kiểm tra nhanh một vị trí đã lót
Các phép kiểm này giúp phát hiện một số sai lệch của mối gắn trước khi thiết bị được đưa trở lại vận hành.
Nội dung chi tiết được trình bày tại Phần 3.
3.3. Kiểm tra nhanh tình trạng vật liệu trong kho
Bạn có thể kiểm tra ba điểm:
- nhìn ngang xem tấm có võng giữa các điểm kê không
- kiểm tra gỗ kê giữa các lớp có thẳng hàng không
- kiểm tra tấm thừa đã được xử lý góc cắt sắc trước khi trả kho hay chưa
Với nhóm mác rất cứng, các trạng thái này có liên quan đến nguy cơ nứt xuất hiện muộn như đã trình bày tại Phần 6: Bốc xếp, lưu kho và bảo quản.
4. Những trường hợp nên rà lại quy trình
Mục tiêu của việc rà lại quy trình không nhất thiết là thay vật liệu hoặc bổ sung thiết bị.
Giá trị chính nằm ở việc đối chiếu cách xưởng đang làm với yêu cầu kỹ thuật đang áp dụng.
Bốn tình huống đặc biệt nên được xem xét lại gồm:
- chi tiết sử dụng hai nhóm vật liệu tại cùng một giao diện
- xuất hiện nứt dọc cạnh mối hàn
- lớp lót rụng lặp lại tại cùng một vị trí
- thời gian dừng máy không đủ cho mốc chờ của vật liệu đã chọn
Nếu xuất hiện nứt cạnh mối hàn, bạn cần quay lại kiểm tra điều kiện nhiệt, quy trình hàn và các dữ liệu liên quan trước khi kết luận nguyên nhân.
5. Những trường hợp có thể xử lý từ dữ liệu hiện có
Không phải tình huống nào cũng cần mở một đợt rà soát quy trình riêng.
Điểm cần phân biệt là thiếu dữ liệu gia công và vấn đề nằm ngoài phạm vi gia công.
Nếu hiện tượng bám liệu bắt nguồn từ hình học, hướng dòng hoặc điều kiện vận hành, tiếp tục thay đổi cách lắp mà không quay lại đánh giá nguyên nhân sẽ không giải quyết đúng vấn đề.
6. Phạm vi áp dụng và nguồn tham chiếu
Phần này giúp bạn xác định điểm bắt đầu và hướng đi tới đúng bài viết chuyên sâu, không thay thế các yêu cầu kỹ thuật cụ thể trong từng phần.
Khi sử dụng cần lưu ý ba điểm.
Một, các ngưỡng theo từng mác, chiều dày, vật liệu hoặc quy trình vẫn phải được tra từ tài liệu kỹ thuật hiện hành. Phần 9 không cung cấp lại các thông số này.
Hai, thứ tự đọc theo từng vai chỉ là cách tổ chức tham khảo. Trong thực tế, một người có thể kiêm nhiều nhiệm vụ nên trình tự sử dụng tài liệu có thể thay đổi.
Ba, các trường hợp có thể xử lý từ dữ liệu hiện có không phải danh sách đầy đủ. Khi điều kiện thực tế thay đổi hoặc dữ liệu chưa đủ, bạn vẫn cần quay lại bài chuyên sâu tương ứng để đánh giá.
Cách phân luồng theo tình huống, cách chọn nội dung theo công việc và các trường hợp cần rà lại quy trình được sử dụng trong phương pháp tổ chức công việc của Gia Anh.