Phần 1: Cắt và tạo hình
Cách một tấm vật liệu được cắt ngay từ đầu có thể ảnh hưởng trực tiếp đến những công đoạn phía sau.
Cắt nhiệt tạo vùng ảnh hưởng nhiệt ở mép. Cắt cơ khí để lại biến dạng nguội, trong khi cắt nước không tác động đến tổ chức vật liệu theo cùng cơ chế của cắt nhiệt.
Vì vậy, lựa chọn phương pháp cắt cần được đặt trong toàn bộ chuỗi gia công, đặc biệt khi chi tiết còn phải uốn, khoan hoặc tiếp tục tạo hình.
Với thép độ cứng cao, mép cắt không đạt, bavia chưa được xử lý hoặc bán kính uốn không phù hợp có thể chưa gây hỏng ngay tại xưởng. Những vị trí này có thể trở thành điểm bắt đầu của rạn và nứt trong quá trình tạo hình hoặc sau một thời gian vận hành.
1. Giải thích một số thuật ngữ kỹ thuật trong bài viết
Trước khi đi vào từng phương pháp cắt và tạo hình, có một số thuật ngữ cần hiểu rõ vì chúng xuất hiện xuyên suốt trong bản vẽ, hướng dẫn gia công và quá trình kiểm tra tại xưởng.
5 thuật ngữ về cắt và uốn
Hai khái niệm khác cũng cần lưu ý trong bài, bao gồm:
Trong bài này, sấy trước được dùng cho công đoạn cắt nhiệt. Nung trước thuộc công đoạn hàn và được trình bày tại Phần 2: Hàn thép độ cứng cao.
2. Phương pháp cắt quyết định trạng thái mép và công đoạn tiếp theo
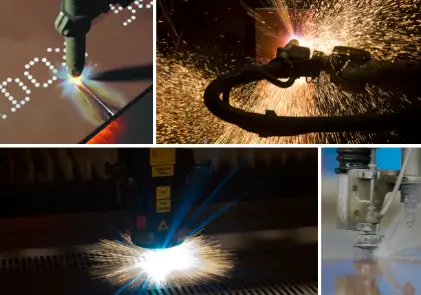
Ba phương pháp cắt tạo ra ba trạng thái mép khác nhau. Trạng thái này ảnh hưởng trực tiếp đến khả năng uốn và tạo hình ở bước sau.
Phương pháp cắt vì thế không nên được chọn tách rời khỏi những công việc phía sau.
Nếu chi tiết còn phải uốn, khoan hoặc tiếp tục tạo hình, cần xem đồng thời mác vật liệu, chiều dày, phương pháp cắt và yêu cầu của công đoạn tiếp theo.
Cùng một vật liệu nhưng cách cắt khác nhau có thể để lại trạng thái mép khác nhau. Một phương pháp thuận lợi cho công đoạn cắt chưa chắc đã thuận lợi cho bước tạo hình tiếp theo.
3. Cắt nhiệt: kiểm soát nhiệt và chất lượng mép cắt
Cắt nhiệt nung một dải hẹp của vật liệu lên nhiệt độ cao trong khi phần thép xung quanh vẫn ở nhiệt độ thấp hơn.
Sau khi cắt, phần vật liệu xung quanh hút nhiệt khỏi vùng vừa được nung và làm khu vực này nguội nhanh. Trong những trường hợp tài liệu kỹ thuật yêu cầu sấy trước, việc gia nhiệt giúp kiểm soát chênh lệch nhiệt và tốc độ nguội.
Vết nứt có thể chưa xuất hiện ngay sau khi cắt. Vì vậy, một mép vừa cắt xong nhìn vẫn nguyên vẹn chưa đủ để kết luận toàn bộ điều kiện gia công đã phù hợp.
3.1. Sấy trước theo đúng mác và chiều dày
Khi tài liệu áp dụng yêu cầu sấy trước, nhiệt độ cần được kiểm soát trước thời điểm mồi cắt và trong quá trình thực hiện.
Không có một giá trị sấy trước chung cho mọi loại thép độ cứng cao.
Trước khi bắt đầu một lô gia công, cần xác định đúng mác vật liệu, chiều dày và tài liệu kỹ thuật đang áp dụng. Thông số từng sử dụng cho lô trước chỉ tiếp tục có giá trị khi vẫn nằm trong đúng phạm vi áp dụng của lô hiện tại.
3.2. Sấy trước cần nằm trong phạm vi nhiệt cho phép
Sấy trước không chỉ là đạt đến một mức nhiệt tối thiểu.
Nhiệt độ cần nằm trong phạm vi phù hợp với đúng mác, chiều dày và phương pháp gia công. Nhiệt thấp hơn yêu cầu không đạt mục tiêu kiểm soát tốc độ nguội, còn nhiệt vượt phạm vi cho phép có thể tác động đến trạng thái vật liệu.
Vì vậy, giá trị cần sử dụng phải được tra từ tài liệu kỹ thuật hiện hành thay vì lấy một con số ghi nhớ chung cho nhiều loại thép.
3.3. Yêu cầu sấy trước thay đổi theo công nghệ cắt
Yêu cầu kiểm soát nhiệt không được áp dụng giống nhau cho mọi phương pháp cắt.
Với cắt laser và cắt plasma sử dụng nitơ, gia nhiệt trước có thể làm giảm chất lượng đường cắt. Hai phương pháp này không thực hiện sấy trước theo cách của cắt nhiệt thông thường.
Do đó, trước khi áp dụng một yêu cầu nhiệt, cần xác định rõ công nghệ cắt đang sử dụng và hướng dẫn kỹ thuật tương ứng.
3.4. Kiểm tra mép sau khi cắt
Chất lượng bề mặt và mép thép cần được kiểm tra trước khi chi tiết chuyển sang công đoạn tiếp theo.
Mép cắt không đạt có thể chưa gây vấn đề ngay tại thời điểm cắt.
Hư hỏng có thể chỉ xuất hiện khi chi tiết được uốn hoặc sau một thời gian vận hành. Khi đó, nguyên nhân ban đầu sẽ khó truy lại nếu trạng thái mép không được kiểm tra từ trước.
4. Cắt cơ khí và đột lỗ phải nằm trong phạm vi cho phép
Xén và đột lỗ chỉ sử dụng được trong một dải độ cứng và chiều dày nhất định. Khi vượt khỏi phạm vi cho phép, mép có thể xuất hiện rạn.
Dải áp dụng cụ thể phải được tra theo đúng mác vật liệu. Khi điều kiện không phù hợp với cắt cơ khí, cần xem xét phương pháp khác như cắt nhiệt hoặc cắt nước theo tài liệu kỹ thuật áp dụng.
Trước khi lựa chọn phương pháp, cần xác định:
- mác vật liệu
- chiều dày
- phương pháp cắt
- yêu cầu tạo hình ở công đoạn tiếp theo
Các thông tin này giúp tránh tình trạng chi tiết đã được cắt xong nhưng trạng thái mép không còn phù hợp với bước uốn hoặc tạo hình phía sau.
5. Gốm, đá bazan đúc, tấm hai thành phần và hợp chất cứng cần phương pháp gia công riêng
Quy trình dành cho thép tấm không thể áp trực tiếp cho mọi vật liệu chống mài mòn.
Một thiết bị có thể sử dụng đồng thời thép, gốm, đá bazan đúc, hợp chất cứng hoặc tấm hai thành phần. Mỗi nhóm vật liệu có đặc điểm khác nhau và cần phương pháp gia công tương ứng.
5.1. Cắt plasma tấm hai thành phần từ phía mặt phủ cứng
Khi cắt plasma, hướng cắt đi từ phía mặt phủ cứng về phía thép nền.
Dòng plasma tạo độ vát tự nhiên. Cách cắt này đưa phần vát về phía lớp thép nền thay vì để lại trên lớp làm việc.
5.2. Thổi than khí nén cần nguồn điện phù hợp
Thổi than khí nén sử dụng dòng một chiều nghịch cực và yêu cầu điện áp không tải tối thiểu 60 V, mức 80 V được nêu là phù hợp hơn.
Nếu nguồn điện không đáp ứng, hồ quang có thể tắt giữa đường và để lại rỗ trên bề mặt.
5.3. Không khoan trực tiếp từ mặt phủ cứng
Lớp phủ cứng được đề cập nằm trong dải 700–820 HV. Mũi khoan và dao phay thông thường không phù hợp để khoan xuyên trực tiếp từ phía mặt phủ.
Ba phương án có thể sử dụng để xử lý lỗ gồm:
Điểm chung của ba phương án là tránh sử dụng khoan cơ học trực tiếp để đi xuyên qua lớp phủ cứng.
6. Bavia phải được xử lý trước khi uốn nguội
Bavia có kích thước nhỏ nhưng nằm ngay tại vùng mép, nơi chịu kéo lớn khi chi tiết được uốn.
Một gờ sắc tại mép có thể trở thành vị trí tập trung ứng suất. Nếu bavia nằm ở mặt ngoài vùng uốn, đây có thể là điểm bắt đầu của rạn.
Trước khi uốn cần kiểm tra trực tiếp trạng thái mép:
- Đạt: mép đã được mài tù, sờ tay không còn cảm nhận được gờ
- Cần xử lý: mép vẫn còn gờ, phải mài trước khi chuyển sang tạo hình
Đây là một phép kiểm tra đơn giản tại xưởng nhưng ảnh hưởng trực tiếp đến chất lượng của công đoạn tiếp theo.
7. Uốn nguội: xác định đủ dữ liệu trước khi tạo hình
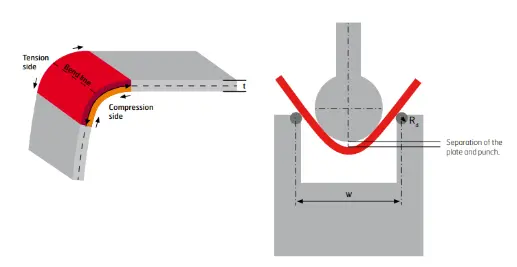
Trước khi uốn, cần xác định ít nhất ba điều kiện:
Hướng uốn cần được thể hiện ngay trên bản vẽ, thay vì để tới xưởng mới quyết định tại vị trí thao tác.
Trước khi bắt đầu một lô gia công, cần có đủ mác vật liệu, dải chiều dày và hướng cán của tấm.
Thiếu hướng cán đồng nghĩa với chưa đủ dữ liệu để xác định bán kính uốn phù hợp.
Nếu xuất hiện rạn nhỏ song song với mép uốn, chi tiết cần được làm lại theo yêu cầu áp dụng thay vì tiếp tục uốn lại để sửa góc trên chính chi tiết đó.
8. Trình tự cắt, uốn và khoan phụ thuộc vào hình học chi tiết
Không có một trình tự duy nhất áp dụng cho mọi chi tiết.
Trường hợp có lỗ gần đường uốn cần đặc biệt chú ý.
Nếu khoan trước rồi mới uốn, lỗ có thể bị biến dạng và trở thành vị trí bắt đầu của rạn. Uốn trước rồi khoan giúp tránh để lỗ chịu tác động của quá trình tạo hình.
Vì vậy, trình tự gia công cần được xác định từ hình học chi tiết và yêu cầu của công đoạn tiếp theo, không chỉ từ sự thuận tiện của từng thiết bị gia công.
9. Những thao tác cần tránh trong cắt và tạo hình thép độ cứng cao
Một số sai lệch đã được nêu ở bài tổng cần được kiểm soát trực tiếp tại công đoạn cắt và tạo hình.
Điểm chung là hậu quả có thể chưa biểu hiện ngay sau khi thao tác được thực hiện.
Một chi tiết vừa hoàn thành vẫn nhìn bình thường không đủ để khẳng định toàn bộ điều kiện gia công đã phù hợp.
Việc xử lý và bảo quản tấm thừa sau gia công được trình bày chi tiết hơn tại Phần 6: Bốc xếp, lưu kho và bảo quản.
10. Những hạng mục có thể kiểm tra ngay tại xưởng
Các phép kiểm tra trong Phần 1 tập trung vào trạng thái nhiệt, chất lượng mép và điều kiện tạo hình.
Các phép kiểm tra cần được thực hiện trước khi chi tiết chuyển sang công đoạn tiếp theo.
Mục tiêu không chỉ là phát hiện chi tiết không đạt mà còn ngăn một sai lệch từ công đoạn cắt tiếp tục đi vào tạo hình, hàn hoặc lắp đặt.
11. Phân công bộ phận trong quá trình gia công
Mỗi công đoạn cần xác định rõ bộ phận phụ trách để tránh tình trạng thông tin kỹ thuật bị bỏ sót khi chuyển từ thiết kế sang xưởng.
Trong đó, lựa chọn phương pháp cắt cần được xác định từ đầu vì quyết định này ảnh hưởng trực tiếp đến trạng thái mép và khả năng tạo hình ở công đoạn sau.
Nếu chỉ lựa chọn theo sự thuận tiện hoặc chi phí của riêng công đoạn cắt, chi tiết có thể phải bổ sung bước xử lý hoặc không còn phù hợp với yêu cầu tạo hình ban đầu.
12. Các hạng mục cần rà soát trước khi chuyển sang công đoạn tiếp theo
Trước khi chi tiết rời công đoạn cắt và tạo hình, cần rà soát các nội dung sau:
- đúng mác vật liệu và dải chiều dày
- phương pháp cắt phù hợp với vật liệu và yêu cầu tạo hình phía sau
- yêu cầu sấy trước đã được xác định theo đúng vật liệu và công nghệ cắt
- nhiệt độ thực tế đã được kiểm tra khi quy trình yêu cầu
- chất lượng mép sau cắt đã được kiểm tra và xử lý
- bavia đã được loại bỏ trước khi uốn
- hướng cán của tấm đã được xác định
- hướng uốn đã được thể hiện trên bản vẽ
- bán kính uốn đáp ứng tài liệu kỹ thuật áp dụng
- trình tự cắt, uốn và khoan phù hợp với hình học của chi tiết
- các dấu hiệu rạn hoặc bất thường đã được xử lý trước khi chuyển sang bước tiếp theo
Việc rà soát giúp hạn chế một sai lệch ở công đoạn cắt hoặc tạo hình tiếp tục đi vào hàn, lắp đặt hoặc những bước gia công sau.
Các yêu cầu cụ thể về dung sai, hình học, hướng uốn và kích thước của chi tiết vẫn phải được đối chiếu với bản vẽ chế tạo đã được phê duyệt.
13. Phạm vi áp dụng và nguồn tham chiếu
Nội dung trong bài giúp xác định các nguyên tắc và điểm cần kiểm soát trong quá trình cắt và tạo hình. Khi áp dụng cần lưu ý ba điểm.
Một, ngưỡng sấy trước, bán kính uốn và phạm vi sử dụng của xén, đột thay đổi theo từng mác và chiều dày. Các giá trị cụ thể phải được tra theo đúng tài liệu kỹ thuật của vật liệu đang gia công.
Hai, trình tự cắt, uốn và khoan không có một phương án chung cho mọi chi tiết. Các tình huống trong bài giúp định hướng, còn quyết định cuối cùng phải dựa trên hình học và yêu cầu thực tế của chi tiết.
Ba, nội dung này không thay thế bản vẽ chế tạo đã được phê duyệt. Sai số cho phép, hướng uốn và các yêu cầu riêng vẫn phải được thể hiện và đối chiếu trên bản vẽ.
EN 10163-2 được sử dụng cho nội dung liên quan đến chất lượng bề mặt và mép thép.
Các thông số theo mác, chiều dày, phương pháp cắt và bán kính uốn cần được tra theo tài liệu kỹ thuật hiện hành của nhà sản xuất.
Các nguyên tắc về trình tự công đoạn, cách tổ chức kiểm tra tại xưởng và xử lý các dấu hiệu hiện trường được sử dụng từ kinh nghiệm gia công của Gia Anh.