Phần 6: Chuỗi hậu quả kỹ thuật và vận hành từ một điểm mòn
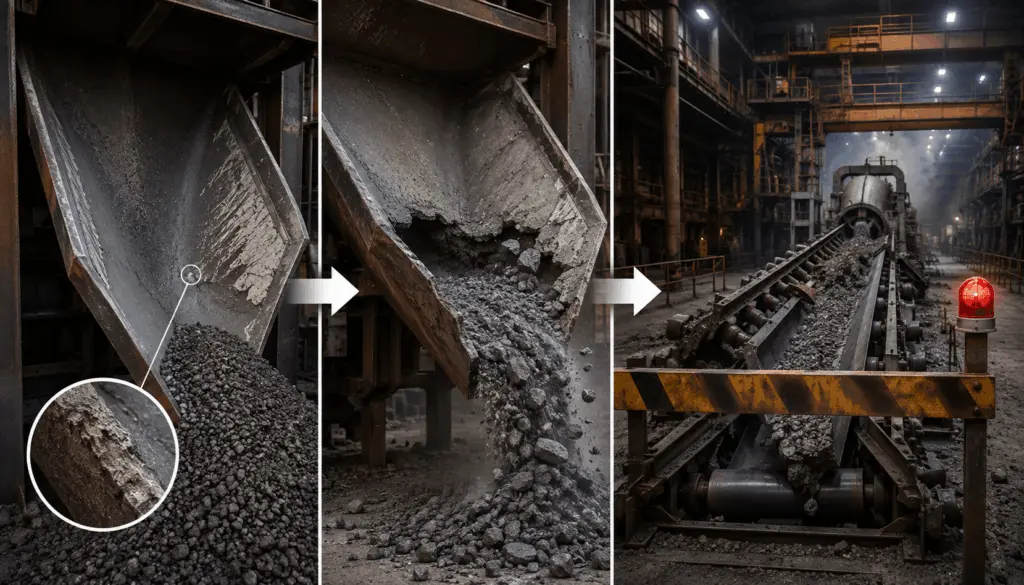
Một điểm mòn ban đầu có thể chỉ được xem là một hạng mục bảo trì nhỏ. Tuy nhiên, khi khe hở tiếp tục tăng, rung xuất hiện hoặc các chi tiết lân cận bắt đầu hư hỏng theo, ảnh hưởng không còn nằm ở riêng tấm lót hay lần sửa chữa tại vị trí đó.
Để đánh giá đúng mức độ ảnh hưởng, cần đặt cạnh nhau diễn biến kỹ thuật của hư hỏng, tần suất can thiệp, thời gian dừng máy, các khoản chi phí khó nhìn thấy và khả năng sự cố ảnh hưởng tới thiết bị phía sau.
Khi các dữ liệu này được đưa về cùng một khoảng thời gian hoặc chu kỳ vận hành, nhà máy mới có cơ sở xác định vị trí nào đang tạo ra ảnh hưởng lớn hơn và cần được ưu tiên xử lý.
1. Một điểm mòn có thể tạo ra ba nhánh hậu quả
Ảnh hưởng của một vị trí mòn không chỉ xuất hiện dưới dạng một sự cố lớn. Có ba nhánh cần được theo dõi riêng:
Trong nhánh thứ ba, ba yếu tố cần chú ý gồm:
- giờ nhân công dành cho kiểm tra, vá hoặc xử lý vị trí
- vật tư dự phòng phải duy trì vì vị trí thường xuyên hư hỏng
- công suất chạy dưới định mức để kéo dài thời gian làm việc của thiết bị
Trong đó, chạy dưới định mức không phải một khoản tiền chi trực tiếp. Đây là phần sản lượng không tạo ra do nhà máy phải giảm tải, nên rất dễ bị bỏ khỏi đánh giá nếu chỉ nhìn vào chi phí sửa chữa.
1.1. Chi phí tăng mạnh khi hư hỏng vượt khỏi lớp bảo vệ
Điểm chuyển quan trọng của chuỗi hậu quả là khi vấn đề không còn nằm ở lớp lót.
Khi mòn làm khe hở tăng, rung động có thể tiếp tục tác động tới vòng bi, mối hàn, gối đỡ hoặc các chi tiết lân cận. Lúc này, phạm vi công việc đã mở rộng từ thay lớp bảo vệ sang sửa chữa nhiều bộ phận của hệ thống.
Vì vậy, cùng một vị trí nhưng can thiệp khi hư hỏng còn nằm ở bề mặt bảo vệ và can thiệp sau khi sự cố đã lan sang kết cấu là hai bài toán hoàn toàn khác nhau về phạm vi và chi phí.
2. Bốn dữ liệu cần có trước khi quy đổi thành chi phí
Trước khi tính ảnh hưởng kinh tế của một điểm mòn, cần xác định rõ bốn dữ liệu đầu vào và đơn vị nào cung cấp chúng.
Ba trong bốn dữ liệu trên thuộc điều kiện vận hành riêng của từng nhà máy.
Bên cung cấp vật liệu không nên tự ước thay giá trị một giờ vận hành, thời gian dừng thực tế hoặc tần suất can thiệp nếu chưa có xác nhận từ nhà máy.
Chỉ cần một trong các dữ liệu đầu vào sai, kết quả tính phía sau cũng có thể lệch đáng kể.
3. Dữ liệu vận hành có thể được lấy từ năm câu hỏi
Khi chưa có một bảng dữ liệu hoàn chỉnh, có thể bắt đầu bằng năm câu hỏi trực tiếp với nhà máy.
Câu cuối đặc biệt quan trọng.
Một vị trí chỉ làm dừng một thiết bị cục bộ và một vị trí khiến toàn tuyến phải dừng có thể tạo ra hai mức ảnh hưởng rất khác nhau, dù thời gian sửa chữa giống nhau.
Vì vậy, khi đánh giá một điểm mòn, không chỉ cần biết dừng bao lâu mà còn cần xác định phạm vi nào phải dừng.
4. Ảnh hưởng thực tế còn nằm ở nhân công, vật tư dự phòng và giảm tải
Ngoài chi phí xuất hiện trực tiếp trong một lần sửa chữa, cần kiểm tra thêm ba vấn đề:
- Nhà máy có phải giữ riêng vật tư dự phòng cho vị trí này không?
- Dây chuyền đã từng phải giảm tải để kéo dài thời gian làm việc của vị trí chưa?
- Mỗi tuần hoặc mỗi tháng phải dành bao nhiêu giờ nhân công để kiểm tra và sửa chữa tại đây?
Trong ba nội dung trên, giảm tải là dấu hiệu cần đặc biệt chú ý.
Nếu nhà máy phải vận hành dưới công suất thiết kế để tránh một vị trí hư hỏng nhanh hơn, ảnh hưởng của điểm mòn đã vượt khỏi phạm vi bảo trì và bắt đầu tác động tới khả năng khai thác của dây chuyền.
Tương tự, một vị trí cần giữ sẵn vật tư dự phòng hoặc liên tục sử dụng nhân công để vá cũng đang tạo ra chi phí lặp lại dù chưa xuất hiện một sự cố dừng máy lớn.
5. Vật liệu lót bị vỡ có thể tạo thêm hư hỏng cho thiết bị phía sau
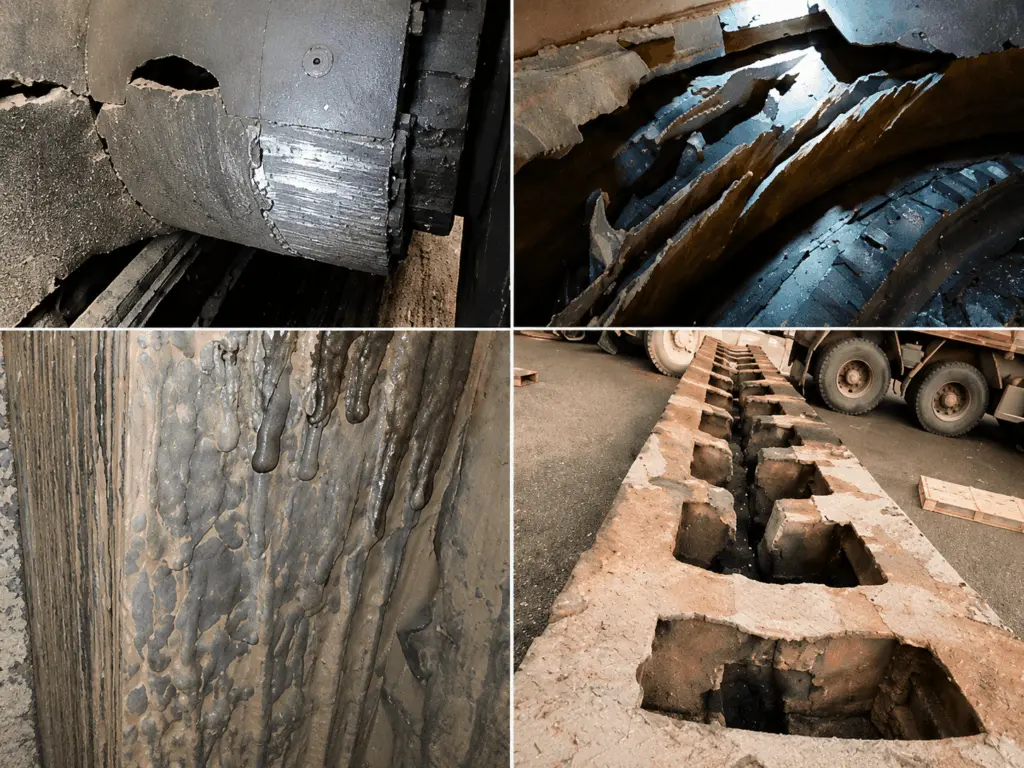
Một nhánh hậu quả khác xuất hiện khi lớp lót giòn bị nứt vỡ và các mảnh vật liệu tiếp tục đi theo dòng liệu.
Những mảnh vỡ này có thể trở thành các hạt cứng mới trong hệ thống và tác động lên thiết bị phía dưới.
Một trường hợp trong hồ sơ khảo sát của GAC là lưới sàng cốc sử dụng lớp gốm dán tại một nhà máy luyện cốc:
Điểm đáng chú ý trong trường hợp này là hậu quả không dừng ở vị trí lưới sàng. Mảnh lớp lót vỡ tiếp tục đi xuống và tạo thêm tác động lên các phễu, máng phía sau.
Vì vậy, với nhóm vật liệu giòn, cần đặt thêm một câu hỏi khi đánh giá rủi ro:
Nếu lớp lót bị vỡ, các mảnh vỡ sẽ đi theo hướng nào và gặp thiết bị nào tiếp theo?
Nhánh hậu quả này không áp dụng giống nhau cho mọi nhóm vật liệu. Với vật liệu kim loại chủ yếu mòn mỏng dần mà không tạo mảnh vỡ cứng rơi theo dòng, cơ chế lan truyền sẽ khác.
6. Chi phí cần được đưa về cùng một khoảng thời gian
Khi đã có dữ liệu đầu vào, có thể quy các khoản trực tiếp về cùng một khoảng thời gian để so sánh.
Công thức cơ bản:
Chi phí mỗi năm = Số lần can thiệp × (Thời gian dừng × Giá trị giờ dừng + Nhân công + Vật liệu)
Nếu nhà máy đã có dữ liệu cho các khoản khác như nhân công kiểm tra bổ sung, tồn kho dự phòng hoặc ảnh hưởng do giảm tải, các yếu tố này có thể được xem xét riêng bên cạnh chi phí trực tiếp.
Sau đó, kết quả có thể tiếp tục đặt theo chu kỳ dừng máy hoặc chu kỳ bảo trì của nhà máy để phù hợp với cách lập kế hoạch can thiệp.
Cách chuyển dữ liệu tốc độ mòn sang số chu kỳ vận hành còn lại được trình bày tại Phần 4: Đo tốc độ mòn và dựng đường cơ sở trong cụm kiến thức Khảo sát, đo lường và chẩn đoán hiện trường.
Cách đặt các phương án lên cùng một bảng chi phí được trình bày tại Phần 5: Từ số đo ra quyết định kinh tế của cùng cụm kiến thức.
7. Cùng một bộ dữ liệu nhưng mỗi bộ phận quan tâm đến một đầu ra khác nhau
Kỹ thuật, mua sắm và quản lý nhà máy có thể sử dụng cùng một nguồn dữ liệu nhưng mục tiêu ra quyết định khác nhau.
Với kỹ thuật, câu hỏi chính là vì sao vị trí xuống cấp và dữ liệu nào chứng minh nhận định đó.
Với mua sắm, giá theo kilogram chưa cho biết phương án nào tạo ra chi phí sử dụng thấp hơn nếu số lần thay và thời gian dừng khác nhau.
Với quản lý nhà máy, một vị trí phải can thiệp nhiều lần hoặc gây dừng ngoài kế hoạch thường quan trọng hơn chênh lệch đơn giá của riêng lớp lót.
8. Ba dấu hiệu cho thấy ảnh hưởng của một vị trí lớn hơn chi phí sửa chữa ghi nhận
Ba dấu hiệu cần được chú ý gồm:
- vị trí đã phải vá hoặc sửa từ ba lần trở lên trong một năm
- nhà máy phải duy trì vật tư dự phòng riêng cho vị trí
- dây chuyền từng phải giảm tải để kéo dài thời gian làm việc của chi tiết
Trong đó, giảm tải là dấu hiệu mạnh nhất cho thấy vấn đề đã ảnh hưởng tới vận hành.
Một vị trí chưa gây dừng hoàn toàn nhưng liên tục buộc dây chuyền chạy dưới công suất vẫn có thể tạo ra ảnh hưởng đáng kể. Nếu chỉ nhìn vào số lần sửa chữa, phần tác động này sẽ không được phản ánh đầy đủ.
9. Dữ liệu của nhà máy không nên được thay bằng giá trị ước đoán
Khi chưa có giá trị sản lượng theo giờ, thời gian dừng thực tế hoặc tần suất can thiệp, không nên tự điền một con số giả định chỉ để hoàn thành bảng tính.
Một phép tính đúng công thức nhưng sử dụng dữ liệu không có cơ sở vẫn có thể tạo ra kết luận sai.
Vì vậy, nếu một số liệu thuộc phía nhà máy chưa có, cần xác định rõ dữ liệu còn thiếu và bổ sung trước khi sử dụng kết quả cho quyết định kinh tế.
Nguyên tắc này đặc biệt quan trọng với giá trị thời gian dừng máy, bởi mức ảnh hưởng giữa hai dây chuyền hoặc hai nhà máy có thể khác nhau rất lớn.
10. Trách nhiệm của các bộ phận
Việc đánh giá chuỗi hậu quả cần kết hợp dữ liệu kỹ thuật, vận hành, bảo trì và chi phí.
Bên cung cấp giải pháp có thể hỗ trợ cấu trúc bảng tính và phân tích dữ liệu nhưng không nên tự điền thay những thông số thuộc điều kiện vận hành của nhà máy.
Kết quả chỉ có ý nghĩa khi các dữ liệu đầu vào được xác nhận đúng nguồn.
11. Lưu ý khi áp dụng kiến thức
Một, công thức trong bài là khung quy đổi cơ bản để đưa các ảnh hưởng về cùng một khoảng thời gian. Một mô hình chi phí đầy đủ hơn có thể còn liên quan đến khấu hao, tồn kho, kế hoạch sản xuất và những biến số riêng của từng nhà máy.
Hai, các ảnh hưởng như giảm tải, duy trì tồn kho dự phòng hoặc rủi ro dừng ngoài kế hoạch chỉ nên được quy thành tiền khi có dữ liệu đủ cơ sở. Nếu chưa thể lượng hóa, vẫn nên ghi nhận chúng như những yếu tố riêng trong quá trình đánh giá.
Ba, phần lớn dữ liệu đầu vào thuộc về nhà máy. Khi chưa có giá trị sản lượng theo giờ, thời gian dừng hoặc tần suất can thiệp, không nên thay thế bằng một con số ước lượng từ bên ngoài.
Một điểm mòn không nên chỉ được đánh giá bằng giá của lớp vật liệu cần thay. Khi hư hỏng đã kéo theo can thiệp lặp lại, thời gian dừng máy, vật tư dự phòng, giảm công suất hoặc hư hỏng thiết bị phía sau, phạm vi ảnh hưởng đã vượt khỏi chính vị trí mòn. Đưa các hậu quả này về cùng một chu kỳ giúp nhà máy xác định rõ hơn vị trí nào cần được ưu tiên về kỹ thuật, bảo trì và đầu tư.