Cơ chế mòn vật liệu trong nhà máy công nghiệp
Một thiết bị có thể xuống cấp nhanh dù vừa được thay mới hoặc đang sử dụng vật liệu có độ cứng cao. Nguyên nhân không chỉ nằm ở bản thân vật liệu mà còn phụ thuộc vào điều kiện làm việc thực tế tại bề mặt.
Dòng liệu, kích thước hạt, va đập, nhiệt độ, độ ẩm và môi trường hóa học đều có thể làm thay đổi cách thiết bị hư hỏng. Ngay cả hai vị trí nằm gần nhau trên cùng một dây chuyền cũng có thể chịu những cơ chế khác nhau.
Vì vậy, trước khi lựa chọn nhóm vật liệu, cần xác định ba vấn đề: vị trí đang hỏng theo cơ chế nào, điều kiện vận hành tại đó ra sao và hư hỏng đang ảnh hưởng tới thiết bị hoặc dây chuyền ở mức nào.
Bài viết này giới thiệu tổng quan cách GAC tiếp cận bài toán cơ chế mòn vật liệu. Các nội dung về nhận diện dấu vết, ảnh hưởng của nhiệt độ, bám dính, vị trí thường xảy ra mòn và hậu quả đối với vận hành được tách thành 7 bài viết chuyên sâu ở các phần phía sau.
1. “Mòn” không chỉ có một cơ chế
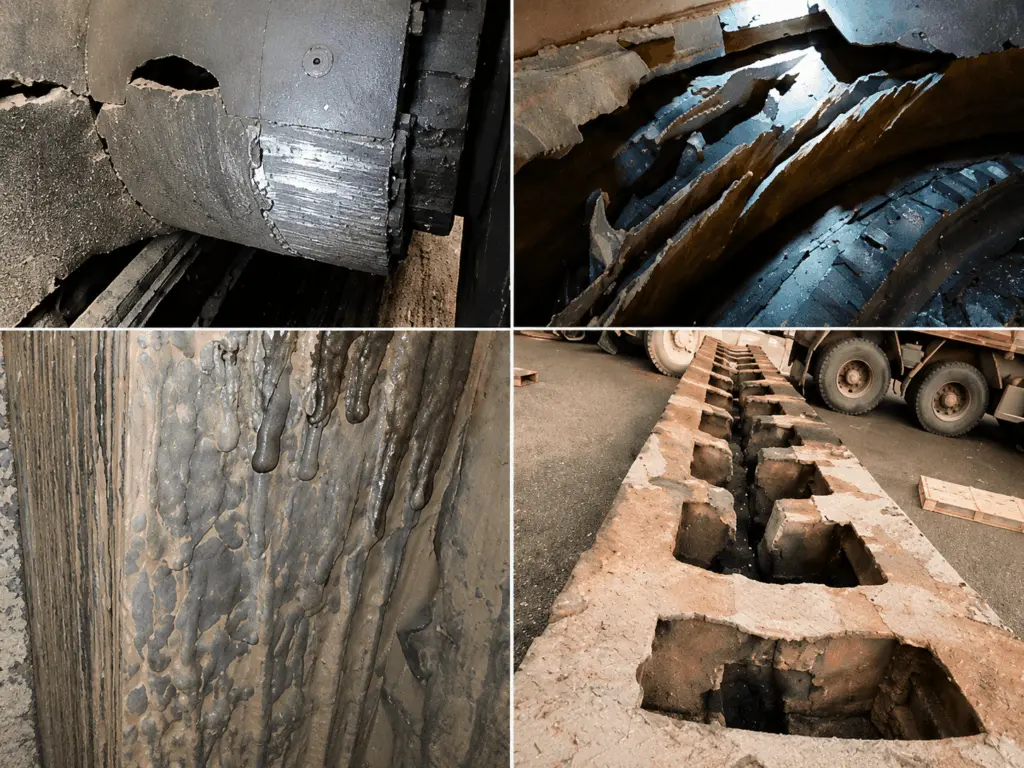
Nhiều dạng hư hỏng bề mặt trong nhà máy thường được gọi chung là “mài mòn”. Tuy nhiên, vật liệu có thể xuống cấp theo những cơ chế khác nhau.
Trong hệ thống nội dung này, mòn được chia thành bốn nhóm chính gồm mòn cơ học, mòn do dính, mòn do hóa chất và mòn do mỏi. Các cơ chế có thể xuất hiện riêng lẻ hoặc đồng thời tại cùng một vị trí.
Trong đó, mòn cơ học còn có thể xuất hiện dưới các dạng tác động khác nhau như cào, nghiền hoặc dòng mang hạt. Va đập và xói mòn không được tách thành những loại mòn độc lập mà được xem xét trong mối quan hệ với cơ chế đang xảy ra tại bề mặt.
Việc phân biệt đúng ngay từ đầu giúp tránh tình trạng một vị trí hư hỏng theo cơ chế này nhưng phương án lại được lựa chọn dựa trên đặc tính phù hợp với cơ chế khác.
Bạn có thể tìm hiểu thêm cách phân biệt từng loại mòn, các dạng mòn cơ học và dấu hiệu để lại trên bề mặt trong Phần 1: 4 loại mòn và dấu hiệu nhận diện trên bề mặt.
2. Dấu vết bề mặt là đầu mối để khoanh vùng cơ chế
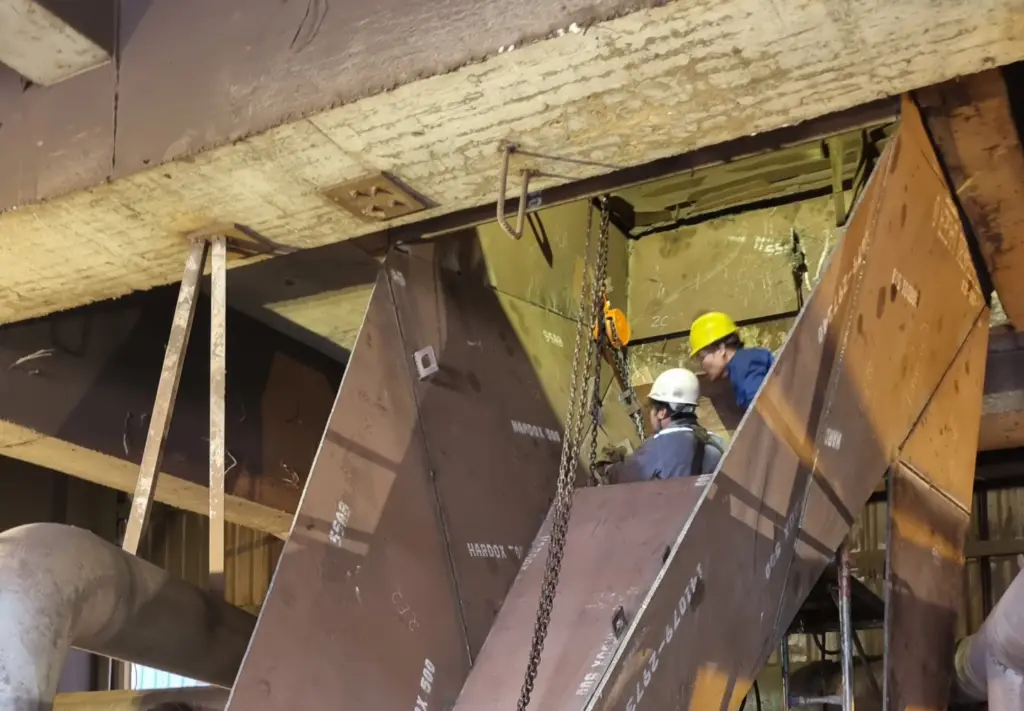
Mỗi cơ chế thường để lại những dấu hiệu khác nhau trên bề mặt. Vì vậy, quan sát vết hư hỏng là một trong những bước đầu để kỹ sư xác định nhóm nguyên nhân cần kiểm tra tiếp.
Tuy nhiên, dấu vết không nên được đọc tách rời khỏi điều kiện vận hành. Hướng dòng liệu, nhiệt độ, cỡ hạt, độ ẩm, vị trí va đập và lịch sử sửa chữa đều có thể thay đổi cách bề mặt xuống cấp.
Một điểm quan trọng khác là không phải mọi hiện tượng nhìn thấy trên thiết bị đều thuộc cơ chế mòn. Hai trường hợp thường dễ bị nhầm gồm:
- bám dính và tắc dòng, khi vật liệu bồi thêm lên bề mặt thay vì lớp bảo vệ bị mất đi
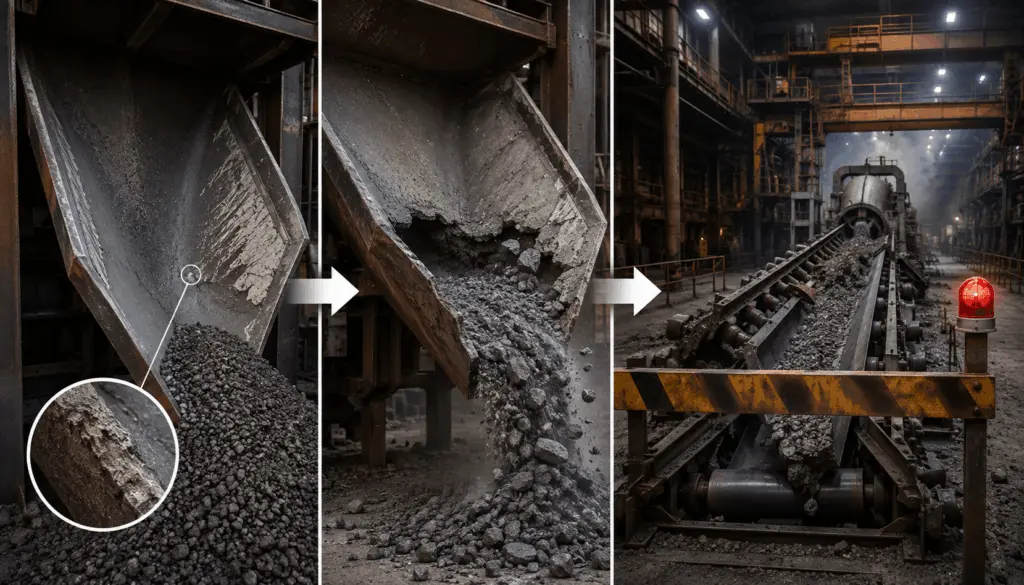
- hư hỏng tại mối gắn, khi lớp lót bong hoặc rơi dù bản thân vật liệu chưa mòn hết
Phân biệt được ba nhóm mất vật liệu – bồi thêm vật liệu – mất liên kết giúp tránh thay vật liệu khi nguyên nhân thực tế nằm ở dòng chảy hoặc cách cố định lớp lót.
3. Nhiệt độ có thể làm thay đổi hoàn toàn phạm vi vật liệu có thể sử dụng
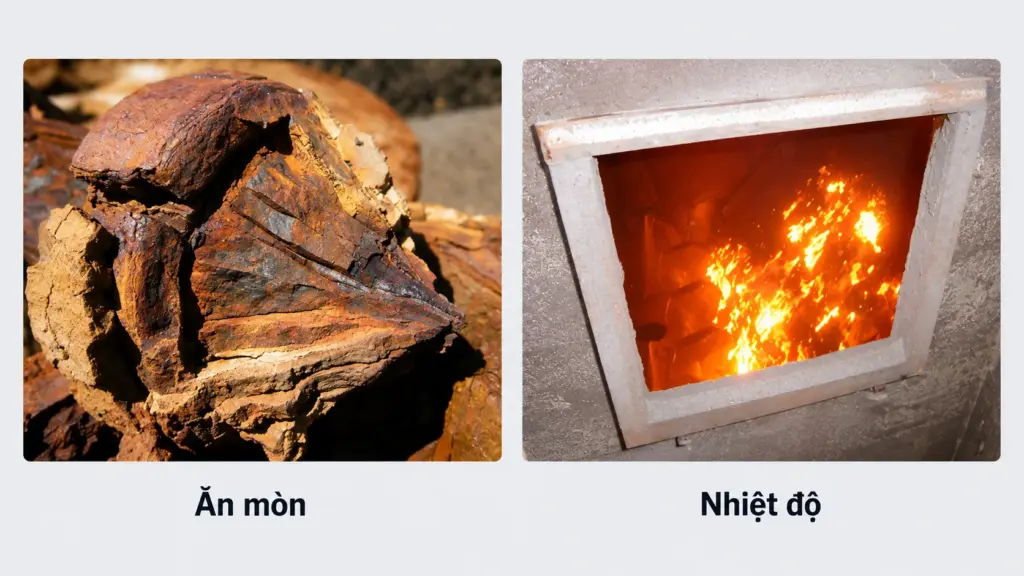
Một nhóm vật liệu phù hợp ở nhiệt độ thông thường chưa chắc tiếp tục phù hợp khi nhiệt độ tăng.
Điều cần quan tâm không chỉ là nhiệt độ tại thời điểm thiết bị đang chạy ổn định. Khảo sát cần phân biệt nhiệt vận hành và nhiệt đỉnh, đặc biệt tại các vị trí có biến động khi khởi động, quá tải hoặc thay đổi dòng liệu.
Các nhóm vật liệu cũng có giới hạn nhiệt khác nhau. Ngay trong cùng một nhóm, các mác cụ thể có thể chênh lệch đáng kể về nhiệt độ làm việc cho phép. Vì vậy, các mốc nhiệt tổng quát chỉ phù hợp để sàng lọc ban đầu. Khi lập phương án cần đối chiếu thông số của chính mác vật liệu dự kiến sử dụng.
Cơ chế ảnh hưởng của nhiệt, cách phân biệt nhiệt vận hành, nhiệt đỉnh và các trường hợp sốc nhiệt được trình bày tại Phần 2: Ảnh hưởng của nhiệt độ đến giới hạn làm việc của vật liệu.
4. Bám dính và tắc dòng cần được tách khỏi bài toán hao mòn
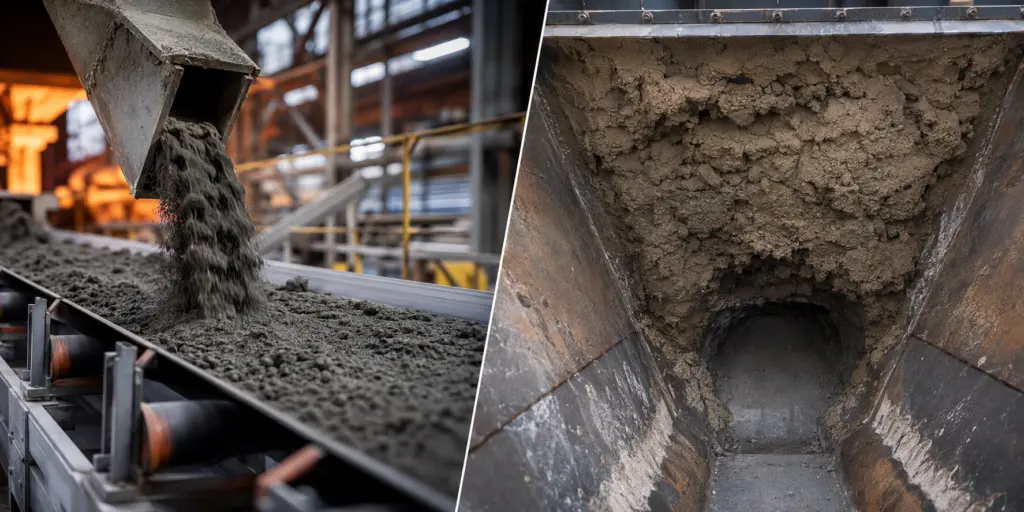
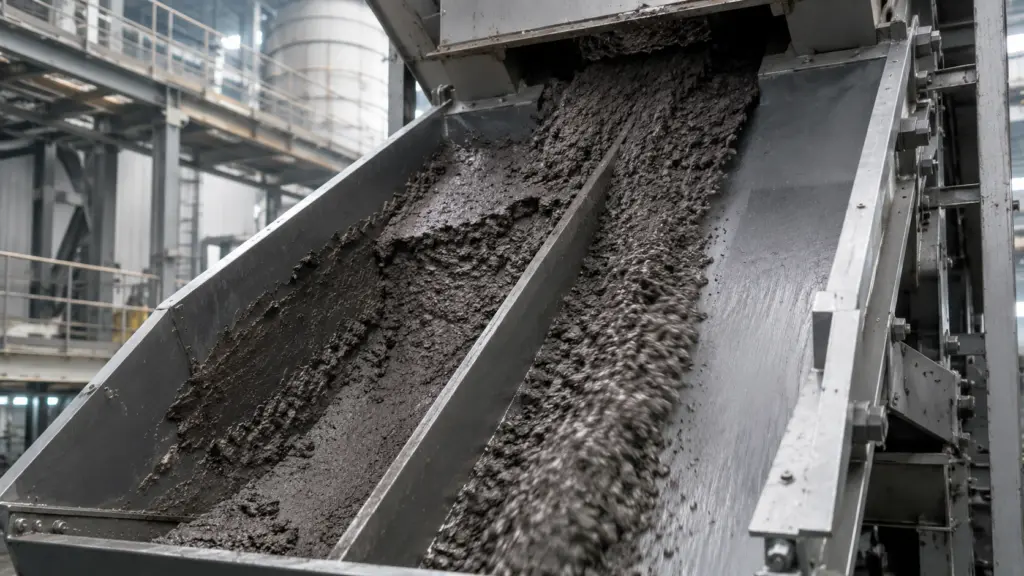
Quặng, than hoặc các loại liệu ẩm có thể bồi lên thành phễu, tạo vòm hoặc làm tiết diện dòng chảy thu hẹp.
Trong trường hợp này, vật liệu nền có thể vẫn còn nguyên nhưng dòng liệu không còn chuyển động như thiết kế. Tăng độ cứng của lớp lót không trực tiếp xử lý được nguyên nhân nếu bài toán thực tế nằm ở độ ẩm, đặc tính của liệu, góc trượt hoặc hình học dòng chảy.
Đây cũng là lý do cần phân biệt:
Bám dính là hiện tượng liệu bồi và giữ lại trên bề mặt.
Mòn do dính là hiện tượng vật liệu bị chuyển từ bề mặt này sang bề mặt khác khi hai bề mặt tiếp xúc và trượt tương đối.
Hai hiện tượng có tên gần nhau nhưng cơ chế và hướng xử lý khác nhau.
Nội dung này được tách thành hai bài chuyên sâu:
- Phần 3: Bám dính và tắc dòng: cơ chế hình thành và dấu hiệu nhận diện
- Phần 4: 3 chỉ số đánh giá bám dính: độ ẩm, độ dính và góc trượt
5. Vị trí hư hỏng thường tập trung ở nơi điều kiện dòng liệu thay đổi
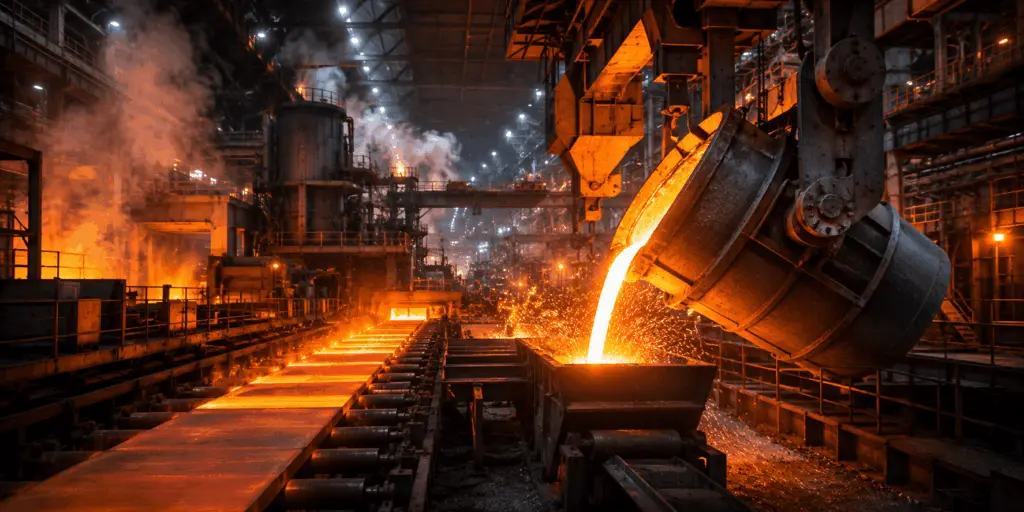
Trên một dây chuyền, các điểm hư hỏng sớm thường xuất hiện ở nơi dòng liệu đổi hướng, thay đổi vận tốc, rơi từ cao xuống hoặc chuyển từ thiết bị này sang thiết bị khác.
Một số nhóm vị trí thường cần chú ý gồm:
Ngay trong cùng một dây chuyền, điều kiện giữa hai vị trí có thể khác nhau đáng kể về nhiệt độ, vận tốc, va đập hoặc môi trường. Vì vậy, bản đồ vị trí chỉ giúp xác định nơi nên ưu tiên kiểm tra, không thay thế việc đánh giá điều kiện thực tế tại từng điểm.
Các vị trí đặc trưng theo từng ngành được trình bày đầy đủ hơn tại Phần 5: Bản đồ vị trí mòn theo ngành và thiết bị.
6. Một điểm hỏng cục bộ có thể ảnh hưởng tới cả dây chuyền
Giá trị của một vị trí mòn không chỉ nằm ở chi phí thay tấm lót.
Khi hư hỏng tiếp tục phát triển, phạm vi ảnh hưởng có thể mở rộng từ bề mặt bảo vệ sang kết cấu và các chi tiết xung quanh.
Một chuỗi diễn biến có thể đi từ:
bề mặt xuống cấp → khe hở hoặc rung động tăng → chi tiết lân cận chịu thêm tác động → thiết bị phải dừng ngoài kế hoạch
Khi đó, chi phí không còn chỉ là giá vật liệu thay thế mà còn liên quan tới thời gian dừng máy, nhân công, phụ tùng và ảnh hưởng tới sản lượng.
Mức độ ảnh hưởng cũng khác nhau giữa một vị trí chỉ làm dừng riêng thiết bị và một vị trí có thể kéo theo toàn tuyến.
Phần định lượng các hậu quả này được trình bày tại Phần 6: Chuỗi hậu quả kỹ thuật và vận hành từ một điểm mòn.
7. Một vị trí có thể chịu nhiều cơ chế cùng lúc
Trong thực tế, các cơ chế không phải lúc nào cũng xuất hiện riêng biệt.
Môi trường hóa học có thể làm suy yếu lớp vật liệu ngoài cùng, sau đó dòng hạt tiếp tục cuốn lớp đã suy yếu đi và làm lộ bề mặt mới. Khi hai tác động diễn ra đồng thời, tốc độ xuống cấp có thể khác đáng kể so với khi xem xét từng yếu tố riêng lẻ.
Đây là lý do việc chẩn đoán không nên dừng ở việc tìm một từ để gọi tên hư hỏng. Kỹ sư cần xác định cơ chế nào đang chi phối và những yếu tố nào đang hỗ trợ quá trình phá hủy.
Phần 1 sẽ đi sâu vào cách sử dụng dấu vết bề mặt để nhận diện các trường hợp này.
8. Hệ thống 7 bài viết chuyên sâu
Cụm kiến thức Cơ chế mòn vật liệu gồm 7 phần. Mỗi bài sẽ đi sâu vào một vấn đề riêng.
Phần 1: 4 loại mòn và dấu hiệu nhận diện trên bề mặt
Đi sâu vào bốn loại mòn, các dạng mòn cơ học và cách đọc dấu vết trên bề mặt.
Nội dung tập trung vào vị trí cần quan sát, hướng vết, các dạng nứt, dấu gia công và trường hợp nhiều cơ chế xuất hiện cùng lúc.
Phần 2: Ảnh hưởng của nhiệt độ đến giới hạn làm việc của vật liệu
Làm rõ ảnh hưởng của nhiệt tới khả năng làm việc của vật liệu.
Bài viết phân biệt nhiệt vận hành, nhiệt đỉnh, trần nhiệt và sốc nhiệt, đồng thời hướng dẫn cách tránh đánh giá sai điều kiện nhiệt tại hiện trường.
Phần 3: Bám dính và tắc dòng: cơ chế hình thành và dấu hiệu nhận diện
Tách bài toán bám liệu khỏi bài toán mất vật liệu.
Phần này giúp phân biệt bám thành, tạo vòm và ống chảy, đồng thời làm rõ vì sao tăng độ cứng không giải quyết được mọi trường hợp tắc dòng.
Phần 4: 3 chỉ số đánh giá bám dính: độ ẩm, độ dính và góc trượt
Đi sâu vào các dữ liệu dùng để đánh giá hành vi của dòng liệu trên bề mặt.
Trọng tâm là độ ẩm, độ dính và góc trượt, cùng cách sử dụng các số đo này để so sánh điều kiện bám dính.
Phần 5: Bản đồ vị trí mòn theo ngành và thiết bị
Mở rộng từ một điểm hỏng sang toàn bộ dây chuyền.
Bài viết tổng hợp các vị trí thường xuống cấp sớm trong xi măng, gang thép, nhiệt điện và khai khoáng để giúp kỹ thuật xác định khu vực cần ưu tiên kiểm tra.
Phần 6: Chuỗi hậu quả kỹ thuật và vận hành từ một điểm mòn
Theo dõi tác động của một vị trí hỏng từ chi tiết ban đầu đến vận hành và chi phí.
Phần này tập trung vào thời gian dừng máy, tần suất can thiệp, ảnh hưởng tới sản lượng và phạm vi sự cố.
Phần 7: Lộ trình chẩn đoán cơ chế và triển khai đánh giá hiện trường
Bài cuối giúp xác định trường hợp nào có thể tiếp tục theo dõi bằng dữ liệu hiện có, trường hợp nào cần khảo sát thêm và khi nào nên chuyển sang bước lựa chọn nhóm vật liệu.
9. Chọn bài viết theo vấn đề đang gặp
10. Những sai lệch dễ làm chẩn đoán đi sai hướng
Một số sai lệch ban đầu có thể kéo theo lựa chọn sai ở các bước sau.
Sai lệch quan trọng nhất là xác định sai bản chất của mòn ngay từ đầu. Khi cơ chế được nhận diện sai, các bước đo, lựa chọn nhóm vật liệu và đánh giá phương án phía sau cũng có thể đi sai hướng.
11. Từ nhận diện cơ chế đến lựa chọn nhóm vật liệu
Ba nhóm kiến thức được nối với nhau theo một trình tự:
Trình tự này giúp tránh việc đi thẳng từ một hiện tượng như “mòn nhanh” sang tên vật liệu.
Nhận diện cơ chế giúp biết cần kiểm tra gì. Khảo sát hiện trường giúp biết điều kiện thực tế là bao nhiêu. Sau đó mới có đủ cơ sở để so sánh các nhóm vật liệu.
12. Lưu ý khi áp dụng kiến thức
Một, hai vị trí trên cùng dây chuyền có thể chịu cơ chế và điều kiện nhiệt khác nhau. Nội dung tổng quan này không thay thế việc đánh giá tại từng vị trí.
Hai, dấu vết bề mặt giúp khoanh vùng cơ chế nhưng chưa trực tiếp quyết định nhóm vật liệu cần sử dụng. Bước lựa chọn cần thêm dữ liệu hiện trường.
Ba, bản đồ vị trí chỉ cho biết những khu vực thường cần chú ý. Hiện trạng thực tế vẫn phụ thuộc vào thiết bị, nguyên liệu và điều kiện vận hành của từng nhà máy.
Bốn, các số liệu về thời gian dừng máy và tổn thất kinh tế phải lấy từ dữ liệu vận hành thực tế. Không nên sử dụng một giá trị chung cho nhiều nhà máy.
Cơ chế mòn là điểm bắt đầu của quá trình lựa chọn vật liệu, không phải điểm kết thúc. Xác định đúng dạng hư hỏng giúp biết cần đo gì tiếp theo, còn quyết định vật liệu chỉ nên được đưa ra sau khi cơ chế, điều kiện vận hành và mức độ ảnh hưởng của vị trí đã được đặt cạnh nhau.