Phần 7: Lộ trình chẩn đoán cơ chế và triển khai đánh giá hiện trường
Nếu như 6 bài viết phần trước lần lượt đi từ nhận diện loại mòn, ảnh hưởng của nhiệt độ, bám dính và tắc dòng đến bản đồ vị trí và chuỗi hậu quả đối với vận hành thì ở phần này, bài viết sẽ đề cập về lộ trình xử lý theo tình trạng thực tế của từng vị trí.
Trình tự chung gồm ba bước: xác định cơ chế → đo điều kiện thực tế → lựa chọn nhóm vật liệu. Nhận diện đúng cơ chế cho biết cần kiểm tra gì; số đo tại hiện trường cho biết mức độ tác động; sau đó mới có đủ cơ sở để đánh giá phương án vật liệu.
1. Bước tiếp theo phụ thuộc vào tình trạng của vị trí
Không phải mọi trường hợp đều cần bắt đầu bằng một buổi khảo sát đầy đủ. Trước hết cần xác định nhà máy đang đứng ở đâu trong quá trình chẩn đoán.
1.1. Khi đang có một vị trí hư hỏng rõ ràng
Nếu thiết bị đang xuất hiện một vị trí xuống cấp, điểm bắt đầu là quan sát ngay tại nơi hỏng, không phải tên vật liệu hiện tại hoặc vật liệu dự kiến thay thế.
Trình tự có thể thực hiện như sau:
Bước cuối đặc biệt quan trọng. Nếu nguyên nhân thực tế nằm ở mối gắn hoặc hình học dòng chảy, thay một lớp lót mới vẫn có thể dẫn đến hư hỏng lặp lại dù bản thân vật liệu phù hợp với điều kiện mòn.
1.2. Khi đã thay vật liệu nhưng vị trí vẫn hỏng lặp lại
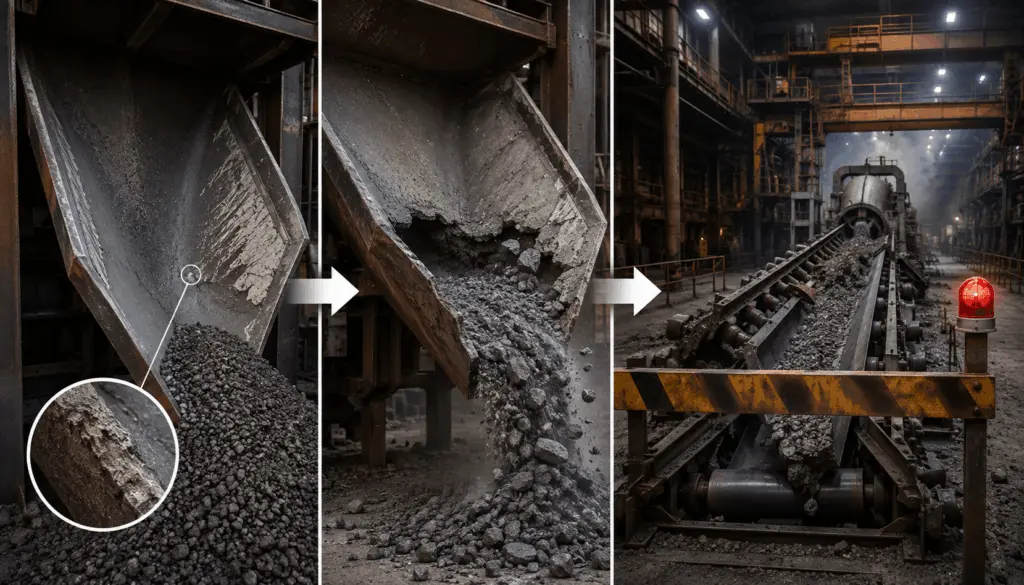
Tuổi thọ không cải thiện sau khi thay lớp lót chưa đủ để kết luận rằng vật liệu mới vẫn “chưa đủ tốt”.
Trước khi tiếp tục đổi sang phương án khác, cần quay lại kiểm tra hai khả năng:
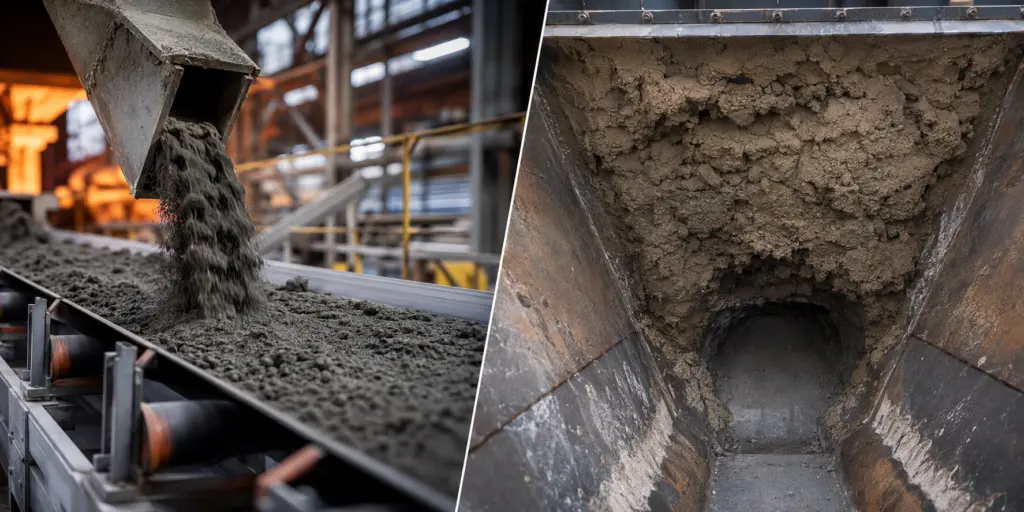
Nếu liệu đang bồi thêm lên thành, bài toán chuyển sang dòng chảy và bám dính.
Nếu nứt hoặc bong tập trung quanh mối hàn, bu lông hoặc vị trí cố định, cần kiểm tra điều kiện liên kết, nhiệt và rung trước khi kết luận nguyên nhân nằm ở lớp lót.
1.3. Khi cần đánh giá ảnh hưởng kinh tế của một vị trí
Nếu mục tiêu không chỉ là nhận diện kỹ thuật mà còn xác định mức độ ảnh hưởng tới vận hành, cần thu thập tối thiểu bốn dữ liệu:
- Tần suất phải can thiệp tại vị trí
- Số giờ dừng cho mỗi lần can thiệp
- Hư hỏng làm dừng riêng một thiết bị hay ảnh hưởng cả tuyến
- Giá trị sản lượng theo thời gian vận hành của tuyến
Dữ liệu thứ ba có thể làm thay đổi đáng kể mức độ ưu tiên. Một vị trí chỉ gây dừng cục bộ và một vị trí khiến toàn tuyến phải dừng là hai bài toán khác nhau dù cùng mất một khoảng thời gian để sửa chữa.
Cách theo dõi toàn bộ chuỗi ảnh hưởng được trình bày tại Phần 6: Chuỗi hậu quả kỹ thuật và vận hành từ một điểm mòn.
2. Điểm bắt đầu có thể khác nhau theo từng bộ phận
Không phải mọi vị trí trong nhà máy đều cần đọc bảy phần theo cùng một thứ tự. Điểm bắt đầu nên bám vào câu hỏi mà từng bộ phận đang cần giải quyết.
Người trực tiếp làm việc tại nhà máy có thể bắt đầu từ đúng vấn đề đang gặp rồi quay lại các phần nền khi cần đối chiếu.
3. Ba việc có thể thực hiện trước khi tổ chức khảo sát riêng
Một số dữ liệu ban đầu có thể được thu thập bằng chính công cụ và thông tin đang có tại nhà máy. Mục tiêu là thu hẹp phạm vi vấn đề trước khi quyết định mức độ khảo sát cần thiết.
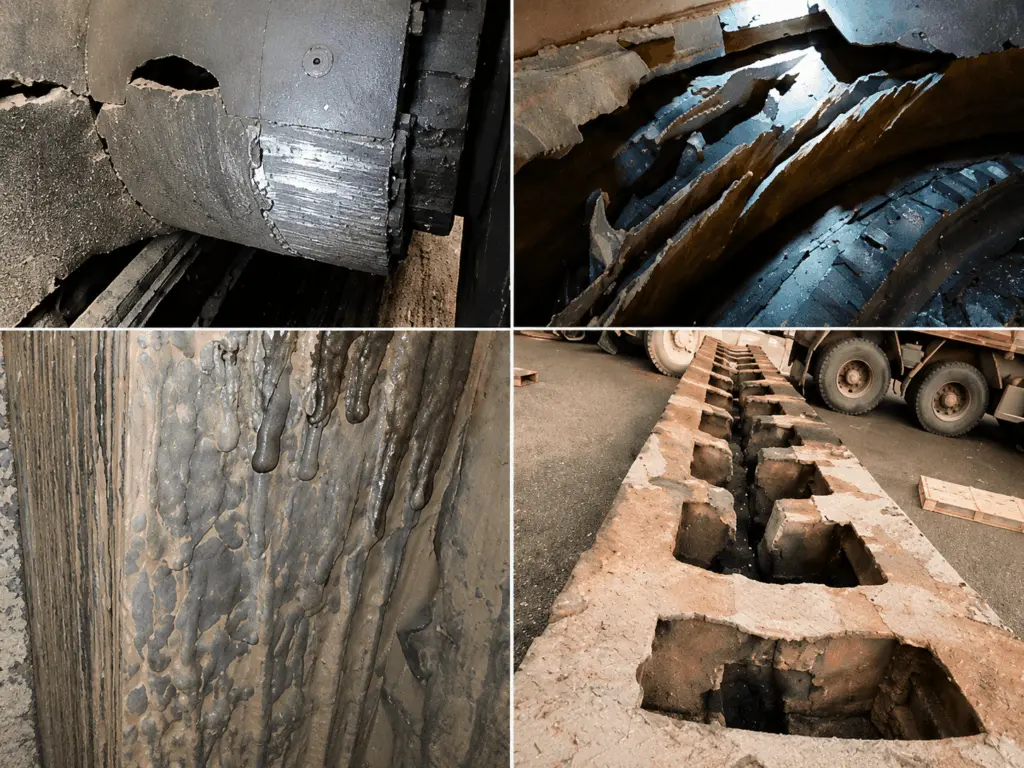
3.1. Ghi nhận dấu vết tại đúng vị trí hư hỏng
Bắt đầu từ khu vực xuống cấp nhanh nhất và ghi:
- hình dạng dấu vết
- hướng vết
- hướng dòng liệu
- phạm vi hư hỏng
- ảnh có thước tham chiếu nếu điều kiện cho phép
Cách đọc và phân biệt các dạng dấu vết được trình bày tại Phần 1: 4 loại mòn và dấu hiệu nhận diện trên bề mặt.
Nếu bề mặt đã được mài hoặc hàn vá, cần ghi rõ trạng thái này vì một phần dấu vết ban đầu có thể đã mất.
3.2. Ghi cả nhiệt vận hành và nhiệt đỉnh
Một số đo nhiệt tại trạng thái ổn định chưa đại diện cho toàn bộ điều kiện làm việc.
Tối thiểu cần xác định:
Phương pháp đánh giá chi tiết được trình bày tại Phần 2: Ảnh hưởng của nhiệt độ đến giới hạn làm việc của vật liệu.
3.3. Đi theo dòng liệu để khoanh vùng các vị trí cần kiểm tra
Thay vì bắt đầu từ danh sách thiết bị, có thể đi theo dòng liệu từ đầu vào đến đầu ra và đánh dấu:
- nơi dòng đổi hướng
- nơi tiết diện hoặc tốc độ thay đổi
- nơi chuyển từ rơi sang trượt
- nơi trạng thái liệu thay đổi
- nơi nhiều điều kiện bất lợi cùng xuất hiện
Cách dựng bản đồ và xác định các điểm cần ưu tiên được trình bày tại Phần 5: Bản đồ vị trí mòn theo ngành và thiết bị.
Kết quả cần có là danh sách vị trí cần theo dõi của chính dây chuyền đang xét, không phải một danh sách chung áp dụng cho toàn ngành.
4. Khảo sát kỹ thuật sâu hơn khi dữ liệu hiện có chưa đủ để kết luận
Một buổi khảo sát kỹ thuật nên tạo ra dữ liệu có thể tiếp tục sử dụng, thay vì chỉ kết thúc bằng một đề xuất vật liệu.
Các đầu ra cần hướng tới gồm:
Bốn tình huống nên cân nhắc khảo sát sâu hơn gồm:
- bề mặt đã được vá hoặc mài, làm dấu vết ban đầu không còn đầy đủ
- nghi ngờ nhiều cơ chế cùng tác động
- đã thay lớp lót từ hai lần trở lên nhưng tình trạng vẫn lặp lại
- cần dựng đường cơ sở trước một thay đổi lớn về vật liệu hoặc phương án
Một kết quả khảo sát chỉ có đề xuất vật liệu nhưng không giữ lại vị trí đo, điều kiện vận hành và dữ liệu ban đầu sẽ rất khó sử dụng để đánh giá hiệu quả sau này.
5. Một số trường hợp chưa cần tổ chức khảo sát riêng
Không phải mọi vị trí đều cần ngay một buổi khảo sát chuyên sâu.
Đặc biệt với bài toán dòng chảy, nếu nguyên nhân nằm ở góc thành hoặc tiết diện, thay vật liệu có thể chỉ làm thay đổi thời điểm xảy ra tắc mà không xử lý được nguyên nhân chính.
Xác định trường hợp chưa cần can thiệp sâu hơn giúp nhà máy tập trung nguồn lực vào những vị trí đang ảnh hưởng trực tiếp tới vận hành.
6. Từ nhận diện cơ chế đến lựa chọn nhóm vật liệu
Sau khi xác định được cơ chế, vẫn còn hai bước trước khi đi tới phương án vật liệu: đo mức độ tác động và đối chiếu điều kiện làm việc với khả năng của từng nhóm vật liệu.
Dấu vết trên bề mặt có thể cho biết cơ chế nào đang được nghi ngờ, nhưng chưa cho biết tốc độ mòn, nhiệt đỉnh, cỡ hạt, tải va đập hoặc trạng thái dòng liệu đang ở mức nào.
Những dữ liệu đó cần được đo trước khi so sánh các phương án vật liệu.
7. Lưu ý khi áp dụng kiến thức
Một, lộ trình trong bài giúp xác định thứ tự công việc, không thay thế dữ liệu tại từng vị trí. Cùng một dạng dấu vết nhưng điều kiện vận hành khác nhau vẫn có thể dẫn đến mức độ hư hỏng khác nhau.
Hai, thứ tự đọc theo từng vai chỉ là cách định hướng. Một người có thể đồng thời chịu trách nhiệm về kỹ thuật, bảo trì hoặc vận hành và cần sử dụng nhiều nhóm nội dung.
Ba, các trường hợp chưa cần khảo sát riêng không phải danh sách tuyệt đối. Quyết định cuối cùng vẫn phụ thuộc vào ảnh hưởng của vị trí tới vận hành và mức độ đầy đủ của dữ liệu hiện có.
Lộ trình phù hợp bắt đầu từ cơ chế, tiếp tục bằng số đo và chỉ chuyển sang lựa chọn nhóm vật liệu khi điều kiện làm việc đã đủ rõ. Giữ đúng thứ tự này giúp tránh thay vật liệu nhiều lần trong khi nguyên nhân thực tế chưa được xác định, đồng thời tạo được dữ liệu để kiểm chứng hiệu quả của phương án sau khi triển khai.