Phần 4: Đo tốc độ mòn và dựng đường cơ sở
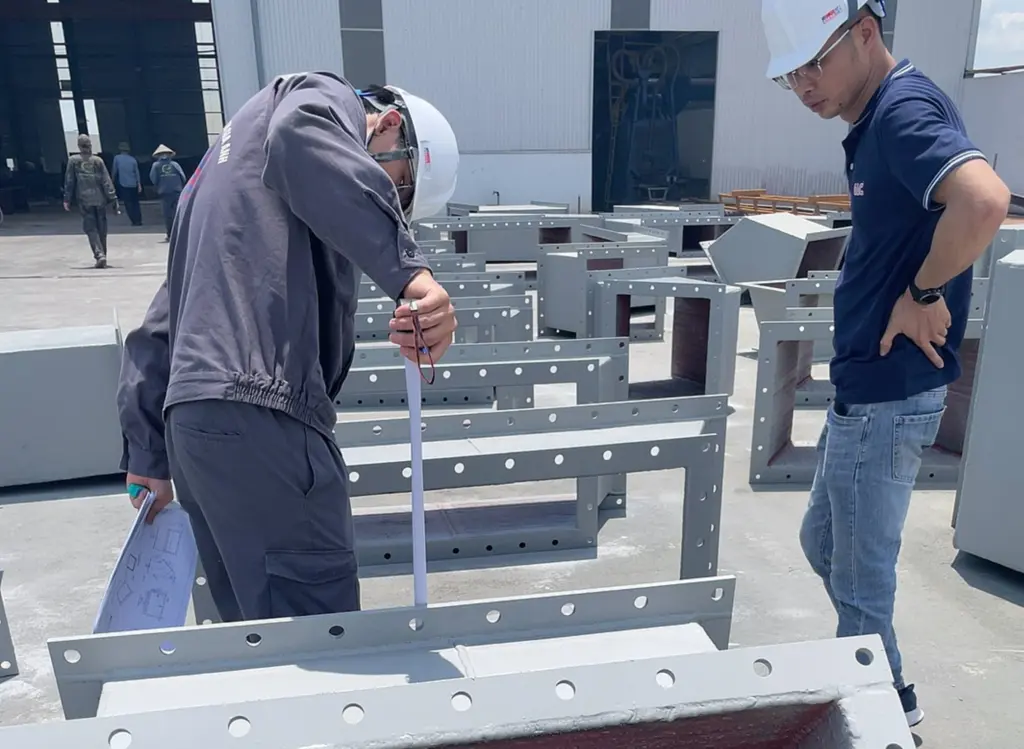
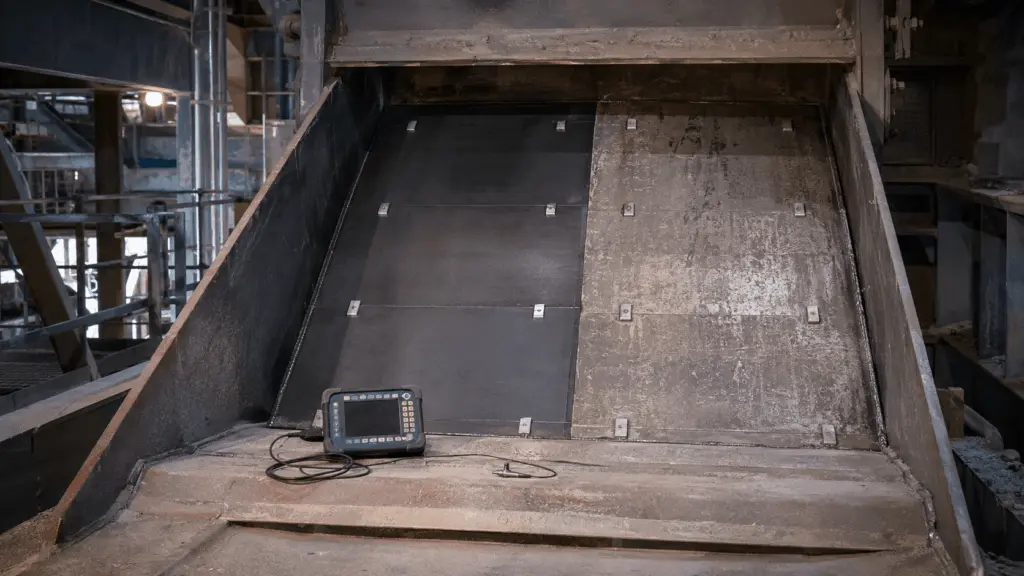
Một số đo độ dày tại một thời điểm chỉ cho biết trạng thái hiện tại của vật liệu, chưa cho biết vật liệu đang mòn nhanh hay chậm.
Muốn theo dõi tốc độ mòn hoặc so sánh vật liệu cũ với phương án mới, cần có điểm đo cố định, các mốc đo theo thời gian và dữ liệu ban đầu đủ để đối chiếu. Trong đó, có những số liệu nếu bỏ qua sẽ không thể lấy lại đầy đủ về sau, đặc biệt là trạng thái của vật liệu cũ trước khi tháo và độ dày ban đầu của vật liệu mới ngay sau khi lắp.
Vì vậy, đo tốc độ mòn không bắt đầu từ công thức tính mm/tháng. Công việc cần bắt đầu từ việc xác định mốc nào phải giữ, đo ở đâu và làm thế nào để lần đo sau quay lại đúng điều kiện của lần trước.
1. Đường cơ sở của vật liệu cũ và mốc gốc của vật liệu mới phục vụ hai mục đích khác nhau
Hai khái niệm dễ bị nhầm là đường cơ sở của vật liệu cũ và mốc gốc của vật liệu mới.
Phép so sánh trước và sau cần cả hai đầu dữ liệu.
Nếu không biết vật liệu cũ đã mòn với tốc độ nào, kết quả của vật liệu mới sẽ thiếu cơ sở đối chiếu. Ngược lại, nếu không ghi độ dày ban đầu của vật liệu mới, những lần đo sau sẽ không có mốc để xác định lượng vật liệu đã mất.
Trong hai dữ liệu này, đường cơ sở của vật liệu cũ cần được ưu tiên trước khi tháo. Sau khi vật liệu đã được tháo khỏi thiết bị, mốc này không thể lấy lại.
2. Tốc độ mòn cần được theo dõi qua nhiều mốc
Một lần đo chỉ tạo ra một điểm dữ liệu. Hai lần đo cho phép tính mức thay đổi giữa hai thời điểm nhưng chưa đủ để khẳng định tốc độ mòn sẽ tiếp tục theo cùng xu hướng.
Trong phương pháp theo dõi này, từ ba lần đo trở lên mới bắt đầu có cơ sở quan sát xu hướng, bởi tốc độ mòn có thể thay đổi theo từng giai đoạn.
Giai đoạn đầu có thể mòn nhanh hơn khi bề mặt còn nhám hoặc lớp ngoài chưa ổn định. Giai đoạn giữa có thể ổn định hơn, trong khi ở giai đoạn sau, tốc độ mòn có thể tăng khi hình học bề mặt và hướng tác động của dòng liệu đã thay đổi.
Vì vậy, tuổi thọ không nên được suy ra chỉ từ hai số đo đầu tiên rồi mặc định tốc độ mòn sẽ giữ nguyên trong toàn bộ chu kỳ vận hành.
3. Điểm đo phải đại diện cho vùng hư hỏng và có điểm đối chứng
Điểm đo cần được chọn theo ý nghĩa của vị trí đối với tình trạng hư hỏng, không chọn đơn thuần vì dễ tiếp cận.
Bên cạnh các điểm nằm trong vùng mòn chính, nên có thêm một điểm đối chứng ở vùng ít mòn trên cùng chi tiết.
Điểm đối chứng giúp phân biệt hai tình huống:
- hư hỏng tập trung tại khu vực chịu tác động trực tiếp
- toàn bộ chi tiết cùng có xu hướng xuống cấp
Nếu chỉ đo ở vùng mòn mạnh, hai tình huống này rất khó được tách riêng khi phân tích kết quả.
4. Mỗi điểm đo 3 lần và lấy trung vị
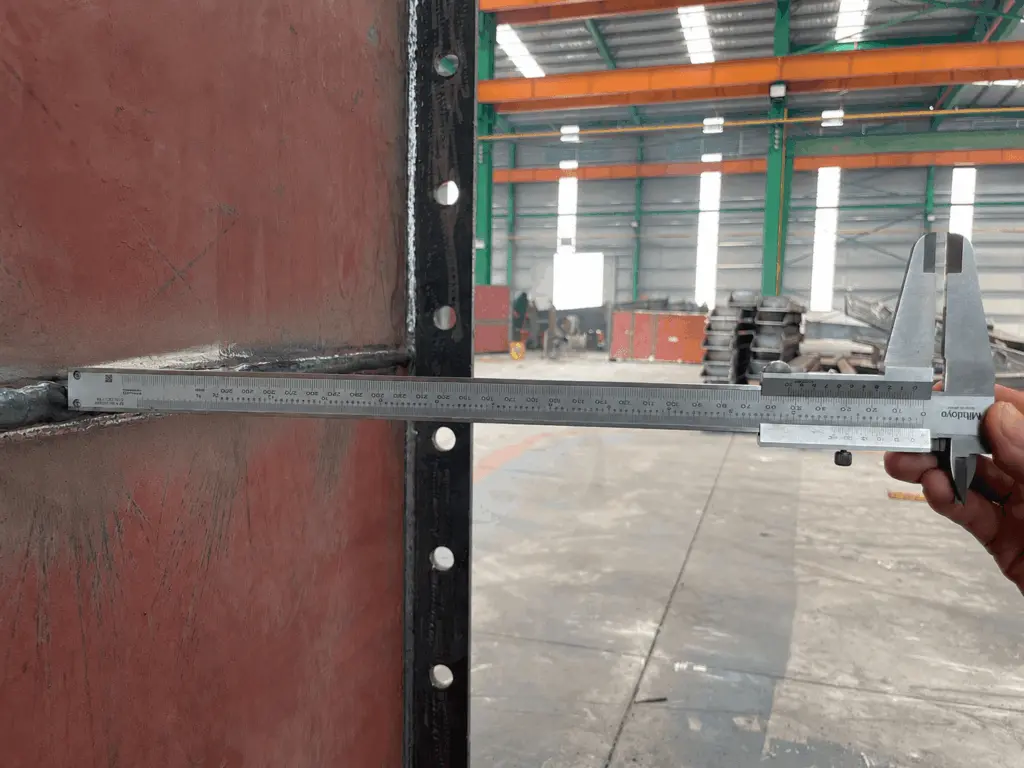
Tại một điểm đo, không nên chỉ thực hiện một phép đo rồi sử dụng ngay kết quả đó.
Mỗi điểm được đo ba lần liên tiếp. Ba giá trị sau đó được sắp xếp theo thứ tự và lấy trung vị, tức giá trị nằm giữa.
Cách lấy trung vị giúp hạn chế ảnh hưởng của một phép đo bất thường.
Nếu một kết quả lệch xa hai kết quả còn lại, cần đo lại tại điểm đó thay vì đưa cả ba số vào tính trung bình.
5. Các lần đo sau phải quay lại cùng điều kiện so sánh
Để chuỗi số liệu qua thời gian có thể so sánh, cần giữ ổn định càng nhiều điều kiện đo càng tốt.
Ba yếu tố quan trọng gồm cùng điểm đo đã được đánh dấu vật lý, cùng thiết bị đo và cùng người đo nếu điều kiện cho phép.
Nếu phải thay đổi người thực hiện, biên bản cần ghi rõ thay đổi xảy ra ở mốc nào.
Cách đặt đầu đo và thao tác của từng người có thể tạo ra sai khác trong kết quả. Nếu những thay đổi này không được ghi lại, về sau rất khó phân biệt biến động do vật liệu với biến động do cách đo.
6. Theo dõi vật liệu mới qua 4 mốc
Sau khi vật liệu mới được lắp, chuỗi theo dõi gồm bốn mốc từ trạng thái ban đầu đến các giai đoạn vận hành tiếp theo.
Trong bốn mốc trên, M0 và M1 cần được ưu tiên đặc biệt.
Thiếu M0, vật liệu mới không có điểm xuất phát. Thiếu M1, chưa có dữ liệu đầu tiên để tính tốc độ mòn. Khi hai thời điểm này đã qua, điều kiện ban đầu không thể được tái tạo đầy đủ.
Ngay tại M0, nếu số liệu sau này được sử dụng cho đánh giá hoặc nghiệm thu, cách đo nên được thống nhất với bộ phận chất lượng của nhà máy. Việc thống nhất từ đầu giúp các mốc sau sử dụng cùng một cơ sở đo.
7. Tốc độ mòn được tính tại điểm đo cố định
Tốc độ mòn giữa hai mốc liên tiếp được tính theo công thức:
Tốc độ mòn = (Độ dày tại mốc trước – Độ dày tại mốc sau) ÷ Số tháng giữa hai mốc
Đơn vị sử dụng là: mm/tháng tại điểm đo cố định
Khi ghi kết quả, số liệu cần đi cùng nguồn hình thành. Số đo trực tiếp tại điểm cố định và thông tin do vận hành cung cấp không nên được trình bày như hai dữ liệu có cùng cách hình thành.
8. Từ tốc độ mòn đến số chu kỳ vận hành còn lại
mm/tháng là đơn vị thuận tiện để theo dõi kỹ thuật. Tuy nhiên, kế hoạch bảo trì thường được tổ chức theo thời gian dừng máy và chu kỳ vận hành của nhà máy.
Vì vậy, tốc độ mòn có thể được tiếp tục quy đổi để ước tính vị trí còn làm việc được bao lâu trước khi cần can thiệp.
Phép tính này cần một dữ liệu quan trọng là ngưỡng thay.
Ngưỡng thay là độ dày còn lại tối thiểu mà nhà máy chấp nhận để thiết bị tiếp tục vận hành. Đây là quyết định của nhà máy dựa trên yêu cầu vận hành và an toàn.
Đơn vị cung cấp vật liệu có thể phân tích và đề xuất về mặt kỹ thuật nhưng không thay nhà máy xác định ngưỡng vận hành.
9. Điểm đối chứng giúp phân biệt hư hỏng cục bộ và hư hỏng trên toàn chi tiết
Điểm đối chứng được đặt tại vùng ít mòn trên cùng chi tiết với vùng đang theo dõi.
Khi so sánh hai khu vực, có thể xuất hiện hai tình huống:
Nếu cả vùng chính và điểm đối chứng cùng xuống cấp, việc chỉ thay vật liệu tại một vùng có thể chưa xử lý toàn bộ điều kiện đang tác động lên chi tiết.
10. Nguồn số liệu cần được ghi cùng kết quả đo
Một con số không chỉ cần giá trị và đơn vị. Người sử dụng hồ sơ về sau còn cần biết số liệu đó được hình thành như thế nào.
Có thể phân biệt ba nguồn chính:
Các nguồn số liệu không có cùng giá trị bằng chứng. Vì vậy, nguồn cần được giữ cùng con số, đặc biệt khi nhiều dữ liệu khác nguồn được sử dụng trong cùng một phép so sánh hoặc kết luận.
11. Số đo bất thường cần được kiểm tra trước khi loại bỏ
Một số liệu khác với kỳ vọng không mặc nhiên là số sai.
Trước hết cần kiểm tra xem nó đến từ lỗi đo, thay đổi điều kiện đo hay thay đổi thực tế của vị trí.
Kết quả kém hơn dự kiến vẫn là dữ liệu.
Nếu chuỗi theo dõi chỉ giữ những kết quả thuận lợi và loại bỏ các kết quả không như kỳ vọng, số liệu không còn phản ánh đúng diễn biến thực tế của vị trí.
12. Biên bản phải giúp lần đo sau lặp lại đúng vị trí và cách đo
Mỗi lần đo cần để lại đủ thông tin để người thực hiện ở mốc tiếp theo có thể quay lại đúng điểm và hiểu được kết quả trước đó.
Biên bản nên ghi mã vị trí, mô tả điểm đo, ba số đo tại từng điểm, trung vị được sử dụng, ngày đo, người đo, thiết bị, mốc M0–M3, nguồn số liệu và ảnh có dấu điểm đo trong cùng khung hình.
Ảnh có vai trò giúp tìm lại đúng vị trí của phép đo, không chỉ chứng minh thiết bị đã từng được khảo sát.
13. Trách nhiệm của các bộ phận trong quy trình
Theo dõi tốc độ mòn cần sự phối hợp giữa người thực hiện phép đo, bộ phận chất lượng, bảo trì và đại diện nhà máy.
Trong đó, trách nhiệm xác định ngưỡng thay cần được phân định rõ. Đây là thông số liên quan trực tiếp tới vận hành và an toàn nên thuộc quyết định của nhà máy. Bên cung cấp có thể phân tích và đưa đề xuất kỹ thuật nhưng không thay nhà máy thiết lập ngưỡng.
14. Lưu ý khi theo dõi tốc độ mòn
Có bốn lưu ý cần giữ rõ khi sử dụng chuỗi số liệu.
Một, M0 và M1 là hai mốc khó có thể tái tạo đầy đủ nếu đã bỏ qua. Thiếu một trong hai sẽ làm giảm khả năng so sánh diễn biến của vật liệu mới.
Hai, tốc độ mòn không nhất thiết tuyến tính. Vì vậy, không nên mặc định kết quả giữa hai mốc đầu sẽ duy trì trong toàn bộ thời gian vận hành.
Ba, ngưỡng thay do nhà máy xác định. Phương pháp tính chỉ sử dụng ngưỡng đó làm đầu vào, không đưa ra một giá trị chung cho mọi thiết bị.
Bốn, thiết bị đo cầm tay và thao tác của người đo đều có thể tạo sai số. Đo ba lần và lấy trung vị giúp hạn chế ảnh hưởng của một giá trị bất thường nhưng không loại bỏ hoàn toàn sai số của phép đo.
Chuỗi bốn mốc, cách lấy trung vị và cách sử dụng điểm đối chứng là phương pháp theo dõi được GAC áp dụng trong khảo sát thực tế, không phải một quy trình chung áp dụng giống nhau cho mọi vị trí.
Đo tốc độ mòn có giá trị khi mỗi con số được đặt đúng vào chuỗi thời gian, đúng điểm đo và đúng điều kiện so sánh. Đường cơ sở cho biết vật liệu cũ đã làm việc như thế nào, còn các mốc M0–M3 cho phép theo dõi phương án mới bằng cùng một cách đo qua thời gian.