Cắt thép Hardox bằng laser, plasma và oxy-gas: Những lưu ý kỹ thuật
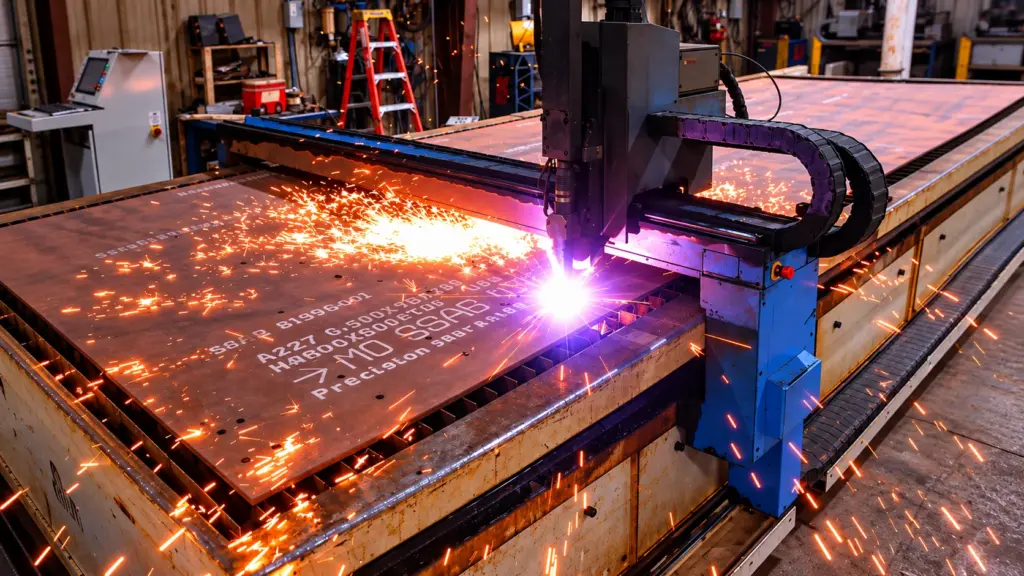
Khi đặt gia công tấm lót, cánh gạt hoặc chi tiết thay thế, doanh nghiệp cần lựa chọn phương pháp cắt phù hợp với mác và chiều dày thép Hardox. Laser, plasma và oxy-gas đều có thể sử dụng, nhưng khác nhau về độ chính xác, mức ảnh hưởng nhiệt và yêu cầu chuẩn bị. Hiểu rõ những khác biệt này giúp nhà máy đặt hàng đúng quy cách, hạn chế sai lệch khi lắp đặt và chủ động hơn trong kế hoạch bảo trì.
1. Nên cắt thép Hardox bằng laser, plasma hay oxy-gas?
Theo hướng dẫn kỹ thuật của SSAB, thép chịu mài mòn Hardox có thể được cắt bằng cả ba phương pháp nhiệt: laser, plasma và oxy-gas. Tuy nhiên, lựa chọn phù hợp phụ thuộc vào chiều dày, hình dạng chi tiết và yêu cầu chất lượng sau cắt.
Đối với doanh nghiệp đặt gia công theo bản vẽ, những khác biệt quan trọng có thể được xem xét như sau:
SSAB đưa ra các giá trị tham khảo về vùng ảnh hưởng nhiệt và dung sai kích thước của từng phương pháp:
Các giá trị trên là đặc điểm chung được SSAB công bố trong tài liệu hướng dẫn cắt Hardox. Chúng không phải dung sai được bảo đảm cho mọi máy cắt, chiều dày hoặc đơn hàng.
Bảng so sánh cho thấy laser thường tạo vùng ảnh hưởng nhiệt nhỏ hơn, trong khi oxy-gas có mức tác động nhiệt lớn hơn. Tuy nhiên, phương pháp cắt phù hợp còn phải xét khả năng thiết bị, năng suất và các công đoạn gia công tiếp theo.
Với nhà máy, điều cần xác định trước tiên là chi tiết sau cắt phải đáp ứng yêu cầu gì, thay vì mặc nhiên chọn công nghệ có độ chính xác cao nhất.
2. Lưu ý kỹ thuật khi cắt thép Hardox bằng từng phương pháp
2.1 Cắt laser: Ưu tiên chất lượng biên dạng và kiểm soát nhiệt
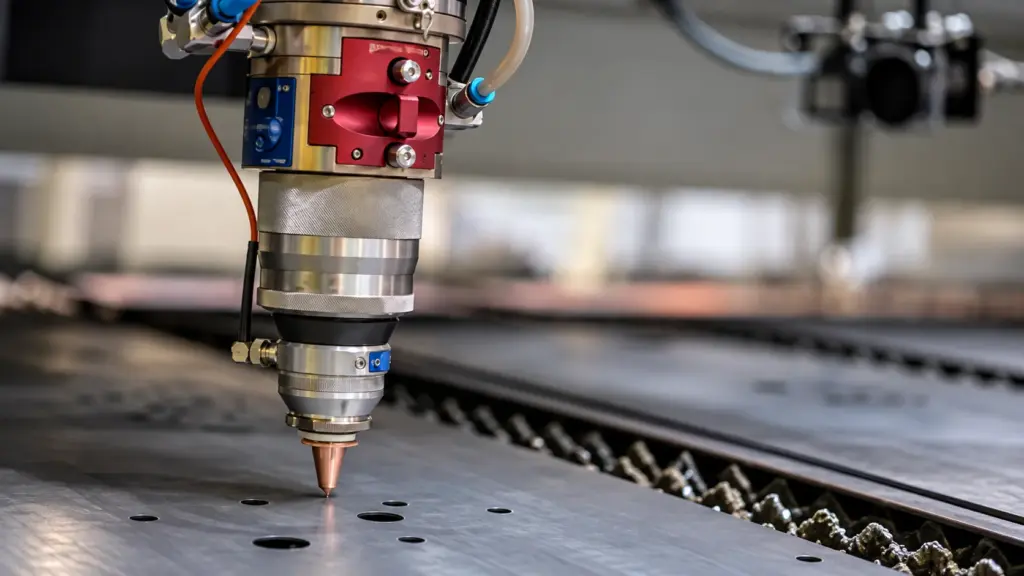
Cắt laser sử dụng chùm tia năng lượng tập trung để làm nóng chảy hoặc đốt cháy vật liệu tại vị trí cắt. Theo SSAB, phương pháp này tạo đường cắt hẹp và vùng ảnh hưởng nhiệt tương đối nhỏ.
Với các chi tiết có nhiều đường cong, lỗ hoặc biên dạng phức tạp, đây là phương án đáng xem xét khi chiều dày phù hợp. Tuy nhiên, chất lượng thực tế còn phụ thuộc vào công suất máy, khí hỗ trợ, tốc độ cắt và tình trạng bề mặt thép.
Tài liệu SSAB cho biết laser thường được sử dụng với Hardox có chiều dày dưới 25 mm, trong khi khả năng cắt có thể đạt khoảng 30 mm tùy thiết bị. Vì vậy, không nên sử dụng những giới hạn này làm cam kết chung cho mọi hệ thống máy laser.
Một lưu ý quan trọng là SSAB không khuyến nghị gia nhiệt trước khi cắt laser Hardox, bởi việc này có thể ảnh hưởng bất lợi đến chất lượng mép cắt. Đơn vị gia công cần tuân thủ hướng dẫn công nghệ phù hợp thay vì áp dụng quy trình gia nhiệt của oxy-gas.
Đối với khách hàng: Nếu chi tiết cần lắp ghép theo biên dạng hoặc có yêu cầu kích thước chặt chẽ, hãy thể hiện rõ dung sai trên bản vẽ. Điều này giúp xác định phương án cắt và những công đoạn hoàn thiện bổ sung nếu cần.
2.2 Cắt plasma: Cần kiểm soát mép cắt và điều kiện thiết bị
Plasma sử dụng hồ quang điện kết hợp dòng khí ion hóa để làm nóng chảy và loại bỏ kim loại khỏi rãnh cắt. Phương pháp này được sử dụng rộng rãi trong gia công thép tấm công nghiệp.
Theo tài liệu SSAB, plasma có thể cắt Hardox với nhiều chiều dày khác nhau; phạm vi sử dụng phụ thuộc vào hệ thống máy. Với các thiết bị được đề cập trong tài liệu, chiều dày cắt thông dụng chủ yếu dưới 50 mm.
Khi triển khai, đơn vị gia công cần chú ý tình trạng vật tư tiêu hao, tốc độ cắt, khí plasma và độ ổn định của hồ quang. Những yếu tố này ảnh hưởng trực tiếp đến độ nghiêng mép cắt, xỉ bám và chất lượng thành phẩm.
Bên cạnh đó, yêu cầu gia nhiệt trước có thể khác nhau theo khí sử dụng và chiều dày. SSAB lưu ý rằng cắt plasma bằng oxy trên tấm Hardox dày có thể cần gia nhiệt trước hoặc sau cắt để hạn chế nguy cơ nứt mép.
Ngược lại, gia nhiệt trước không được khuyến nghị khi cắt plasma bằng nitơ do ảnh hưởng bất lợi đến chất lượng mép cắt. Vì vậy, cần xác định đúng công nghệ và điều kiện gia công trước khi đưa ra yêu cầu xử lý nhiệt.
Đối với khách hàng: Nếu chi tiết sau cắt cần hàn, uốn hoặc lắp ghép, hãy yêu cầu nhà cung cấp làm rõ tình trạng mép cắt bàn giao. Điều này giúp xác định có cần mài, sửa mép hoặc gia công bổ sung hay không.
2.3 Cắt oxy-gas: Kiểm soát nhiệt đặc biệt quan trọng với tấm dày
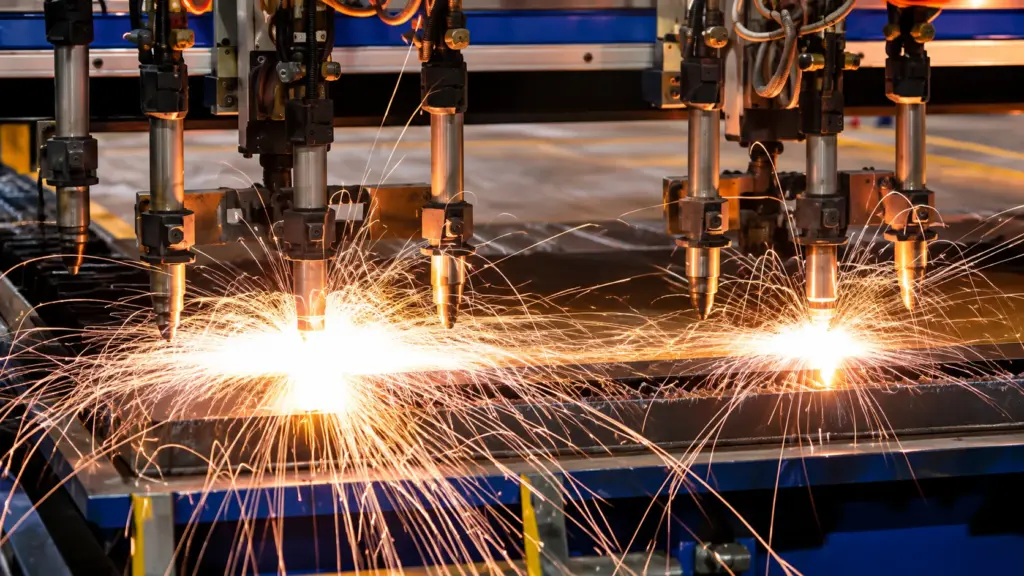
Cắt oxy-gas sử dụng ngọn lửa gia nhiệt kết hợp dòng oxy để tạo phản ứng oxy hóa, từ đó tách vật liệu theo đường cắt. Đây là phương pháp được sử dụng trong gia công thép tấm có chiều dày lớn.
SSAB khuyến nghị oxy-gas chủ yếu cho vật liệu từ khoảng 10 mm trở lên. Với tấm mỏng hơn, laser hoặc plasma thường đáng xem xét để hạn chế biến dạng và mất độ cứng do nhiệt.
Do oxy-gas đưa nhiều nhiệt vào chi tiết, vùng ảnh hưởng nhiệt thường rộng hơn so với hai phương pháp còn lại. Vì vậy, khi cắt Hardox cần kiểm soát nhiệt độ, trình tự cắt và nguy cơ nứt tại mép.
Đối với những mác và chiều dày nhất định, SSAB đưa ra yêu cầu gia nhiệt trước nhằm giảm nguy cơ nứt do hydro. Nhiệt độ gia nhiệt phải được xác định theo đúng mác thép và chiều dày, không áp dụng một giá trị chung.
Đối với khách hàng: Khi đặt cắt tấm Hardox dày, doanh nghiệp nên thống nhất yêu cầu kiểm tra mép cắt và phương án hoàn thiện. Đây là cơ sở để đánh giá sản phẩm trước khi chuyển sang công đoạn gia công hoặc lắp đặt tiếp theo.
3. Vì sao thép Hardox sau cắt vẫn có thể gặp vấn đề?
Một chi tiết được cắt đúng hình dạng chưa chắc đã đáp ứng mọi yêu cầu kỹ thuật. Theo SSAB, quá trình cắt nhiệt có thể làm thay đổi đặc tính tại vùng gần mép cắt hoặc gây biến dạng chi tiết.
3.1 Vùng ảnh hưởng nhiệt có thể làm thay đổi độ cứng
Vùng ảnh hưởng nhiệt (HAZ) là khu vực vật liệu chịu tác động nhiệt từ quá trình cắt nhưng không bị tách khỏi tấm thép. Tùy phương pháp và lượng nhiệt đưa vào, cơ tính tại khu vực này có thể thay đổi so với vật liệu nền.
Đối với Hardox, độ cứng là một đặc tính quan trọng quyết định khả năng chống mài mòn. Vì vậy, sự suy giảm độ cứng gần mép cắt cần được xem xét, nhất là khi chi tiết có kích thước nhỏ.
SSAB cũng lưu ý rằng cắt liên tục nhiều chi tiết gần nhau có thể khiến tấm thép tích lũy nhiệt. Nếu không kiểm soát, những chi tiết cắt sau có nguy cơ chịu ảnh hưởng nhiệt lớn hơn.
3.2 Nứt mép cắt có thể xuất hiện sau khi gia công
SSAB xác định nứt do hydro là một trong những rủi ro cần chú ý khi cắt nhiệt thép Hardox. Nguy cơ phụ thuộc vào mác thép, chiều dày, ứng suất và điều kiện thực hiện.
Đáng chú ý, vết nứt không nhất thiết xuất hiện ngay khi hoàn thành đường cắt. Theo tài liệu của hãng, một số vết nứt có thể trở nên nhìn thấy được sau 48 giờ hoặc muộn hơn.
Vì vậy, với những chi tiết có nguy cơ nứt cao, yêu cầu kiểm tra và thời điểm kiểm tra cần được xác định phù hợp. Nhà máy không nên mặc nhiên coi việc quan sát mép cắt ngay sau gia công là đủ cho mọi trường hợp.
3.3 Bố trí chi tiết và thứ tự cắt ảnh hưởng đến biến dạng
Khi cắt nhiều chi tiết trên cùng một tấm thép, việc bố trí phôi thường được xem xét nhằm tiết kiệm vật liệu. Tuy nhiên, với Hardox, trình tự cắt còn ảnh hưởng đến khả năng phân bố nhiệt và giải phóng ứng suất.
SSAB khuyến nghị bố trí và thực hiện các đường cắt theo cách hạn chế tập trung nhiệt tại một khu vực. Chẳng hạn, có thể thay đổi vị trí cắt hoặc dành thời gian làm nguội phù hợp trước khi tiếp tục.
Đối với đơn hàng có nhiều tấm lót hoặc chi tiết cùng quy cách, đây là yếu tố cần được kiểm soát trong kế hoạch gia công. Tiết kiệm phôi không nên khiến chất lượng kích thước và đặc tính vật liệu bị bỏ qua.
4. Đặt cắt Hardox theo bản vẽ: Cần thống nhất yêu cầu nào trước khi gia công?
Với khách hàng nhà máy, việc lựa chọn laser, plasma hay oxy-gas chỉ là một phần của yêu cầu đặt hàng. Để nhận được chi tiết phù hợp, bộ phận kỹ thuật cần thống nhất các dữ liệu đầu vào và tiêu chí bàn giao.
Đặc biệt, nếu chi tiết sẽ được uốn hoặc hàn sau khi cắt, yêu cầu mép cắt phải phù hợp với công đoạn tiếp theo. Những vị trí nhạy cảm về ứng suất có thể cần xử lý hoặc kiểm tra bổ sung theo thiết kế và hướng dẫn kỹ thuật.
Ngoài ra, cần làm rõ kích thước trên bản vẽ là kích thước sau cắt hay sau toàn bộ quá trình gia công. Việc thống nhất điều này giúp hạn chế chênh lệch khi nghiệm thu và lắp đặt.
Đã có bản vẽ chi tiết Hardox cần gia công?
Doanh nghiệp có thể gửi mác thép, chiều dày, file bản vẽ và thời điểm cần bàn giao cho GAC. Những thông tin này giúp xác định yêu cầu kỹ thuật và trao đổi phạm vi gia công trước khi báo giá.
5. GAC hỗ trợ khách hàng gia công thép Hardox như thế nào?
GAC hoạt động trong lĩnh vực vật liệu và giải pháp bảo vệ thiết bị công nghiệp, kết hợp tư vấn lựa chọn với năng lực gia công theo yêu cầu. Đối với Hardox, GAC được SSAB công bố là một Trung tâm Hardox® Wearparts tại Hà Nội.
Theo thông tin của SSAB, Gia Anh có năng lực gia công các sản phẩm thép Hardox và cung cấp những dịch vụ liên quan đến đo đạc hiện trường, thiết kế, lắp đặt, bảo trì. Đây là cơ sở để khách hàng trao đổi về chi tiết thay thế hoặc hạng mục bảo vệ thiết bị.
Khi nhận yêu cầu gia công, những thông tin như mác thép, chiều dày, bản vẽ và công đoạn tiếp theo cần được làm rõ. Từ đó, GAC có thể trao đổi khả năng đáp ứng và phương án thực hiện theo phạm vi được xác nhận.
Đối với những thiết bị bị mòn nhanh hoặc phải thay thế nhiều lần, doanh nghiệp có thể tham khảo dịch vụ khảo sát và thiết kế giải pháp vật liệu của GAC. Việc đánh giá hiện trạng giúp xác định lại yêu cầu vật liệu và cấu hình chi tiết trước khi gia công.
Khi cần xem xét phương án bảo vệ thiết bị rộng hơn, nhà máy có thể tìm hiểu các giải pháp vật liệu công nghiệp của GAC. Phương án phù hợp cần được lựa chọn theo điều kiện vận hành, thay vì chỉ dựa trên khả năng cắt của vật liệu.
Liên hệ GAC để trao đổi yêu cầu gia công thép Hardox
Doanh nghiệp cần gia công tấm lót, cánh gạt hoặc chi tiết thay thế có thể gửi bản vẽ và yêu cầu kỹ thuật cho GAC. Phạm vi công việc, công nghệ cắt được lựa chọn và tiến độ sẽ được trao đổi theo từng đơn hàng.
Hotline: 096.288.7883
Email: contact@giaanh.vn
6. Câu hỏi thường gặp về cắt thép Hardox
6.1 Thép Hardox có cắt được bằng laser không?
Có. SSAB xác nhận Hardox phù hợp với công nghệ cắt laser trong phạm vi chiều dày và năng lực thiết bị tương ứng. Tuy nhiên, chất lượng mép cắt và kích thước thành phẩm cần được kiểm tra theo yêu cầu thực tế.
6.2 Cắt plasma có làm giảm độ cứng của thép Hardox không?
Cắt plasma tạo vùng ảnh hưởng nhiệt và có thể làm thay đổi đặc tính vật liệu gần mép cắt. Mức độ ảnh hưởng phụ thuộc vào thông số công nghệ, chiều dày và cách kiểm soát nhiệt trong quá trình gia công.
6.3 Cắt thép Hardox bằng oxy-gas có cần gia nhiệt trước không?
Không phải mọi mác và chiều dày Hardox đều yêu cầu gia nhiệt trước. Điều kiện này phải được xác định theo hướng dẫn SSAB, đặc biệt với những trường hợp có nguy cơ nứt mép cắt.
6.4 Phương pháp nào cho chất lượng mép cắt tốt nhất?
Laser thường có ưu thế về vùng ảnh hưởng nhiệt nhỏ và độ chính xác trong phạm vi thiết bị phù hợp. Tuy nhiên, quyết định lựa chọn cần xét chiều dày, dung sai, công đoạn sau cắt và chi phí thực hiện.