Gia công cơ khí thép Hardox: Các lưu ý khi khoan, phay và tiện
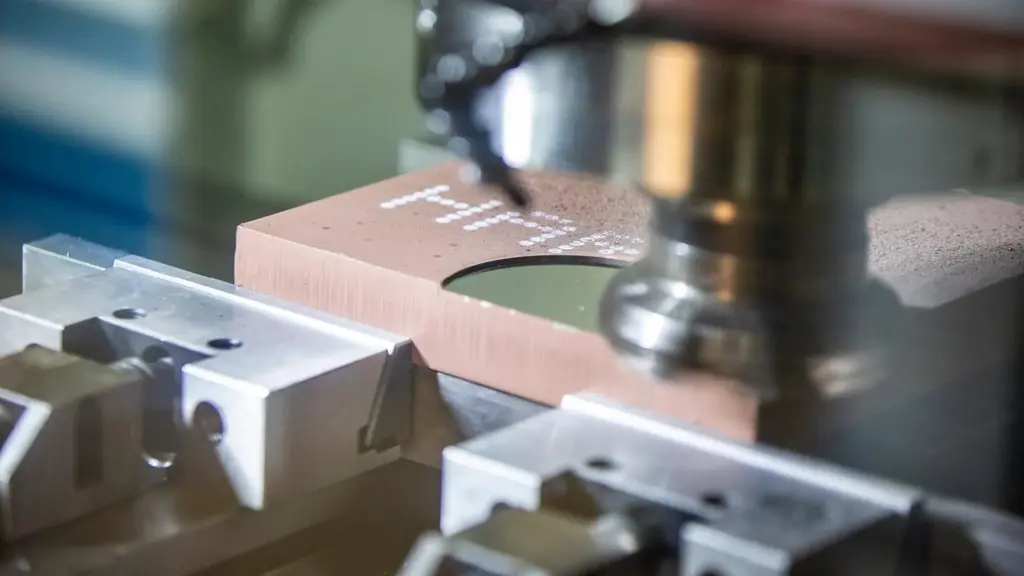
Thép Hardox có thể được gia công bằng phương pháp khoan, phay và tiện, nhưng yêu cầu về dụng cụ và chế độ cắt khác với nhiều loại thép thông thường. Khi chế tạo tấm lót hoặc chi tiết thay thế, lựa chọn nguyên công không phù hợp có thể làm tăng hao mòn dao cụ, ảnh hưởng kích thước và tiến độ giao hàng. Vì vậy, doanh nghiệp cần hiểu các lưu ý kỹ thuật trước khi đặt gia công Hardox theo bản vẽ.
1. Thép Hardox có thể khoan, phay và tiện được không?
Theo hướng dẫn của SSAB, thép chịu mài mòn Hardox có thể được gia công cắt gọt bằng những dụng cụ phù hợp, bao gồm mũi khoan thép gió (HSS) và dụng cụ hợp kim cứng (carbide).
Tuy nhiên, khả năng gia công không chỉ phụ thuộc vào độ cứng của thép. Độ ổn định máy, phương án gá kẹp, hình dạng chi tiết và chế độ cắt đều ảnh hưởng đến chất lượng thành phẩm.
Với khách hàng nhà máy, cần phân biệt rõ mục đích của từng nguyên công trước khi yêu cầu báo giá.
Điểm cần chú ý là không phải chi tiết Hardox nào cũng cần cả ba công đoạn. Một tấm lót máng chute có thể chỉ cần cắt tạo hình và khoan lỗ, trong khi chi tiết khác có thể yêu cầu thêm phay.
Vì vậy, doanh nghiệp nên xác định nguyên công theo chức năng và bản vẽ thành phẩm. Cách này giúp phạm vi gia công tập trung vào những yêu cầu thực sự cần thiết.
2. Khoan thép Hardox: Vì sao độ ổn định máy và dụng cụ quan trọng?
Khoan lỗ là công đoạn thường gặp khi chế tạo các tấm lót hoặc chi tiết liên kết bằng bu lông. Tuy nhiên, độ cứng cao của Hardox đặt ra yêu cầu riêng đối với mũi khoan và thiết bị.
2.1 Chọn mũi khoan theo mác thép và điều kiện máy
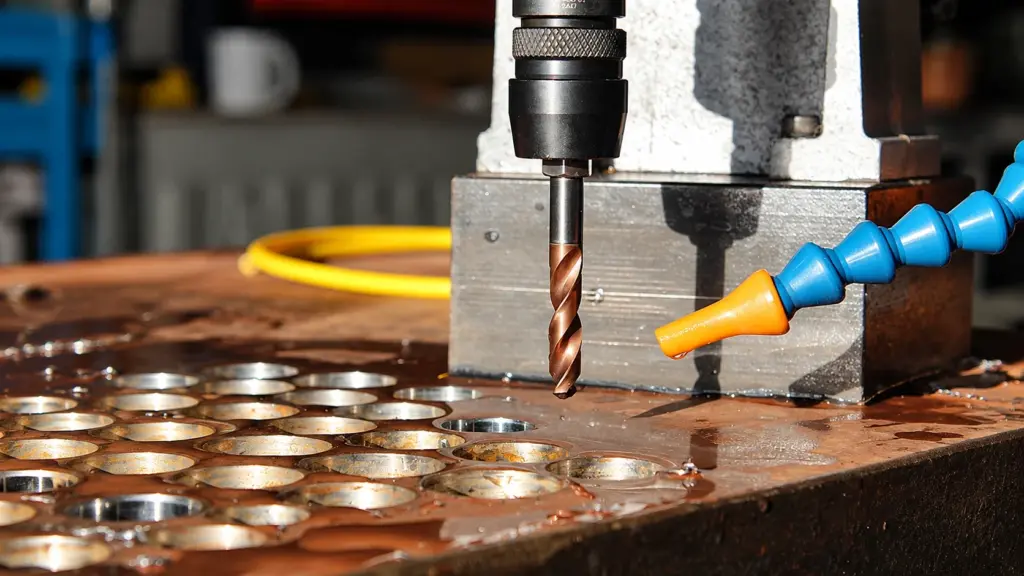
Theo SSAB, một số mác Hardox có thể được khoan bằng mũi thép gió HSS trên máy khoan cố định. Tuy nhiên, phương pháp này cần tốc độ cắt thấp, làm mát phù hợp và chỉ thích hợp trong những điều kiện nhất định.
Khi máy có độ ổn định cao và khả năng gá kẹp tốt, mũi khoan hợp kim cứng nguyên khối là lựa chọn được SSAB khuyến nghị. Ngoài ra, có thể xem xét dụng cụ khoan dùng đầu thay thế hoặc mảnh cắt hợp kim cứng.
Ví dụ, với mũi khoan hợp kim cứng nguyên khối và điều kiện máy ổn định, SSAB công bố những khoảng tốc độ cắt tham khảo khác nhau:
- Hardox 450: 40–60 m/phút.
- Hardox 500 và 500 Tuf: 35–50 m/phút.
Những khoảng này thuộc bảng khuyến nghị dành cho loại dụng cụ và điều kiện làm mát tương ứng, không phải thông số áp dụng cho mọi máy khoan. Chế độ cắt thực tế còn phải xét đường kính mũi, lượng tiến dao và thiết bị sử dụng.
Điều đó cho thấy khi thay đổi mác Hardox, doanh nghiệp không nên mặc nhiên giữ nguyên thông số khoan. Việc đánh giá lại có ý nghĩa đối với tuổi thọ dụng cụ và chất lượng lỗ gia công.
2.2 Vì sao không nên dùng máy khoan cầm tay cho mọi trường hợp?
SSAB không khuyến nghị sử dụng máy khoan cầm tay để khoan thép đã tôi cứng, do khó duy trì độ ổn định và lực cắt phù hợp. Đây là lưu ý đáng quan tâm khi nhà máy cần gia công bổ sung lỗ tại hiện trường.
Khi phôi hoặc mũi khoan rung động, khả năng kiểm soát quá trình cắt có thể bị ảnh hưởng. Vì vậy, cần đánh giá điều kiện gá kẹp và thiết bị trước khi lựa chọn phương án thực hiện.
Đối với nhà máy, tốt hơn nên xác định đầy đủ vị trí lỗ từ bản vẽ trước khi chế tạo. Điều này giúp hạn chế việc phải khoan bổ sung tại những vị trí khó tiếp cận sau khi lắp đặt.
2.3 Cần làm rõ những yêu cầu nào đối với lỗ khoan?
Với các tấm lót bắt bu lông, đường kính và vị trí lỗ ảnh hưởng trực tiếp đến khả năng lắp ghép. Ngoài ra, bản vẽ cần thể hiện rõ những yêu cầu đặc biệt như khoét bậc hoặc tạo lỗ chìm khi có.
Đối với những lỗ có yêu cầu dung sai chặt chẽ, cần xác định phương pháp gia công hoàn thiện phù hợp. Doanh nghiệp không nên mặc nhiên coi đường kính danh nghĩa của mũi khoan là kích thước nghiệm thu cuối cùng.
3. Phay thép Hardox: Không chỉ cần dao cắt đủ cứng
Phay được sử dụng khi chi tiết cần tạo bề mặt, rãnh hoặc biên dạng có yêu cầu kích thước cụ thể. Với Hardox, độ cứng vật liệu khiến việc lựa chọn dụng cụ và kiểm soát rung động trở nên quan trọng.
3.1 Dụng cụ phay phải phù hợp với độ cứng vật liệu
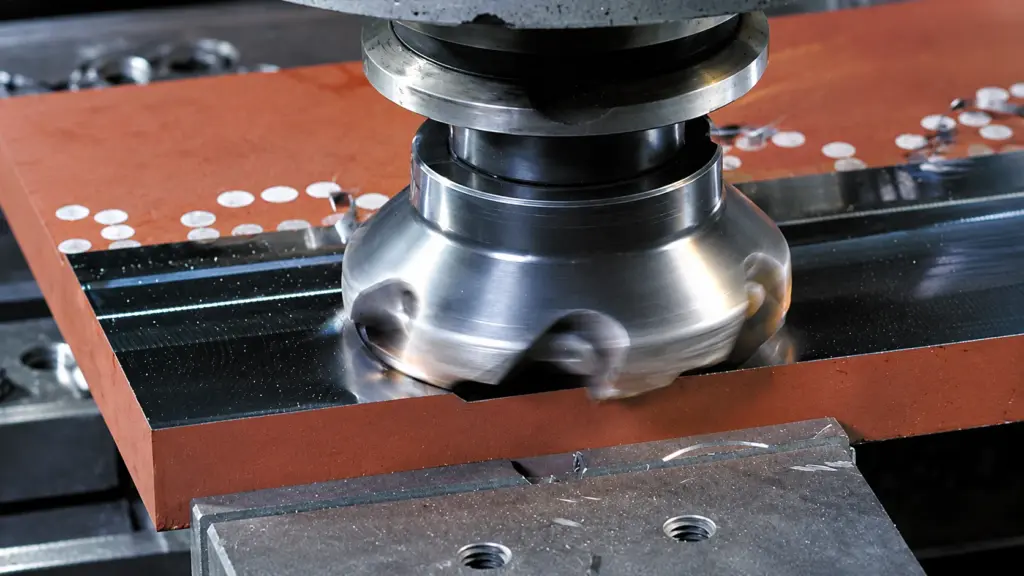
Theo SSAB, khi phay thép chịu mài mòn có độ cứng trên 400 HBW, cần sử dụng dao phay gắn mảnh hợp kim cứng. Đồng thời, thiết bị phải đủ ổn định và chi tiết cần được gá kẹp chắc chắn.
SSAB cũng khuyến nghị áp dụng phay thuận (climb milling) trong những điều kiện gia công được hãng hướng dẫn. Đây là cơ sở để đơn vị gia công xem xét phương án cắt phù hợp với dụng cụ và thiết bị.
Tuy nhiên, không nên lựa chọn chế độ cắt chỉ theo một thông số tốc độ. Lượng tiến dao, chiều sâu cắt, chiều rộng cắt và tình trạng dụng cụ cần được xem xét đồng thời.
3.2 Mép thép sau cắt nhiệt cần được chú ý
Một chi tiết Hardox có thể được cắt tạo hình trước khi chuyển sang công đoạn phay. Khi đó, mép tạo bằng cắt nhiệt có thể có đặc điểm cơ tính khác với phần vật liệu nền.
SSAB đưa ra lưu ý riêng khi phay qua mép cắt bằng oxy-gas, nhằm tránh ảnh hưởng bất lợi của lớp bề mặt đã chịu nhiệt. Vì vậy, phương án gia công cần tính đến tình trạng phôi trước khi xác định chế độ phay.
Điều này có ý nghĩa gì với khách hàng?
Nếu chi tiết cần phay chính xác tại mép đã cắt nhiệt, yêu cầu đó nên được ghi rõ trong bản vẽ. Nhờ vậy, đơn vị gia công có thể đánh giá đầy đủ các công đoạn liên quan.
3.3 Phay thô và phay tinh phục vụ hai yêu cầu khác nhau
Phay thô chủ yếu nhằm loại bỏ phần vật liệu dư, còn phay tinh tập trung vào yêu cầu kích thước và chất lượng bề mặt. Việc phân biệt hai công đoạn giúp doanh nghiệp xác định đúng phạm vi chế tạo.
Với những bề mặt lắp ghép có dung sai chặt chẽ, công đoạn hoàn thiện cần được xem xét ngay từ đầu. Ngược lại, không phải mọi bề mặt của tấm lót chịu mài mòn đều cần gia công tinh.
Vì vậy, doanh nghiệp nên chỉ rõ vị trí cần đạt độ chính xác đặc biệt. Điều này giúp tránh đưa ra yêu cầu gia công không cần thiết cho toàn bộ chi tiết.
4. Tiện thép Hardox: Trường hợp nào thực sự cần nguyên công này?
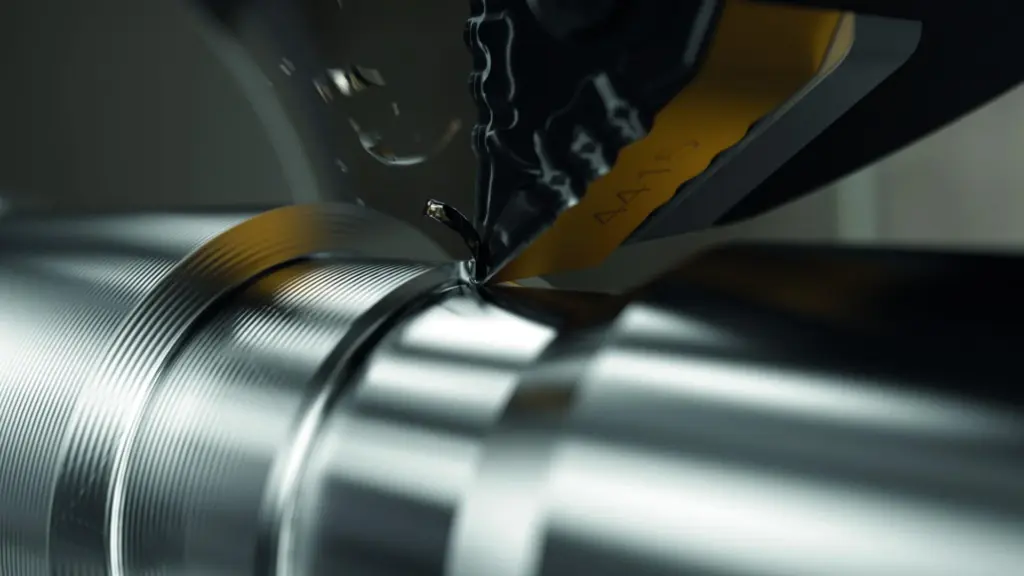
Tiện là quá trình cắt gọt trong đó phôi quay quanh trục và dụng cụ cắt tạo ra bề mặt cần gia công. Theo SSAB, phương pháp này tạo những chi tiết hoặc bề mặt có tính đối xứng tròn xoay.
Vì vậy, tiện không phải nguyên công mặc định đối với thép Hardox dạng tấm. Trước khi đưa vào bản vẽ hoặc yêu cầu báo giá, doanh nghiệp cần xác định rõ hình dạng chi tiết có cần gia công bằng tiện hay không.
Khi tiện Hardox, SSAB khuyến nghị sử dụng những cấp mảnh dao hợp kim cứng có độ dẻo dai phù hợp với điều kiện cắt. Yêu cầu này đặc biệt đáng chú ý khi gia công phôi có mép cắt nhiệt hoặc xuất hiện tải trọng va đập lên dụng cụ.
Ngoài ra, tốc độ cắt và lượng tiến dao phải được xác định theo mác thép, dụng cụ và điều kiện máy. Chẳng hạn, bảng khuyến nghị tiện của SSAB sử dụng những cấp mảnh dao khác nhau cho Hardox 450 và Hardox 500.
Do đó, việc lựa chọn một bộ thông số tiện chung cho tất cả mác Hardox là chưa phù hợp. Đơn vị gia công cần đối chiếu đúng tài liệu kỹ thuật trước khi xác định phương án chế tạo.
Đối với doanh nghiệp, điều quan trọng nhất là làm rõ bề mặt nào cần tiện và dung sai phải đạt. Nhờ vậy, yêu cầu đặt hàng không bị mở rộng sang những nguyên công không phục vụ chức năng của chi tiết.
5. Vì sao cùng mác Hardox nhưng kết quả gia công có thể khác nhau?
Ngoài việc lựa chọn khoan, phay hay tiện, chất lượng thành phẩm còn chịu ảnh hưởng bởi điều kiện gia công. Theo SSAB, độ ổn định của máy và cách gá kẹp là những yếu tố cần được kiểm soát.
Với các chi tiết có yêu cầu lắp ghép chính xác, doanh nghiệp nên quan tâm đến những vấn đề sau:
Nhìn vào các yếu tố trên, có thể thấy việc gia công Hardox không chỉ phụ thuộc vào khả năng cắt gọt của dụng cụ. Một sản phẩm cần đáp ứng đúng những thông số được quy định trên bản vẽ.
Chẳng hạn, tấm lót có thể đạt kích thước tổng thể nhưng vẫn không lắp được nếu vị trí lỗ liên kết sai lệch. Vì vậy, tiêu chí kiểm tra cần được xác định theo chức năng của từng bề mặt và chi tiết.
Doanh nghiệp đã có bản vẽ Hardox cần khoan lỗ, phay bề mặt hoặc gia công chi tiết đặc biệt?
Hãy gửi bản vẽ, mác thép, chiều dày, số lượng và những yêu cầu dung sai để GAC tiếp nhận, đánh giá phạm vi công việc. Việc trao đổi sớm giúp làm rõ khả năng thực hiện trước khi thống nhất phương án gia công và báo giá.
6. GAC – Kết nối lựa chọn vật liệu và gia công theo yêu cầu thực tế
Với các chi tiết chịu mài mòn, yêu cầu chế tạo không nên tách rời điều kiện vận hành của thiết bị. Một bản vẽ có thể xác định đúng kích thước nhưng vẫn cần đánh giá thêm vật liệu và cấu hình sử dụng.
Đây là hướng tiếp cận của GAC trong lĩnh vực vật liệu và giải pháp bảo vệ thiết bị công nghiệp. Hoạt động từ năm 2010, GAC kết hợp năng lực lựa chọn vật liệu, thiết kế và gia công theo phạm vi từng hạng mục.
Đặc biệt, Gia Anh được SSAB công bố là Trung tâm Hardox® Wearparts tại Hà Nội, với năng lực gia công các sản phẩm Hardox và những dịch vụ kỹ thuật liên quan. Đây là căn cứ độc lập để khách hàng đánh giá năng lực của GAC khi cần chế tạo chi tiết chịu mài mòn.
6.1 GAC 3D Map – Lựa chọn vật liệu có căn cứ từ điều kiện sử dụng
GAC 3D Map là cách tiếp cận kết nối việc đánh giá thiết bị với lựa chọn vật liệu và triển khai phương án. Thay vì chỉ xem xét tên mác thép, quá trình đánh giá bắt đầu từ điều kiện vận hành và yêu cầu thực tế.
Đối với một chi tiết Hardox cần gia công, cách tiếp cận này có thể được diễn giải qua ba bước:
- Diagnose – Chẩn đoán: Làm rõ thiết bị, vị trí lắp đặt, hiện trạng hư hỏng và điều kiện làm việc.
- Determine – Xác định yêu cầu: Đánh giá cơ chế tác động, mác vật liệu và những yêu cầu kỹ thuật cần đáp ứng.
- Design and Deliver – Thiết kế và triển khai: Xem xét bản vẽ, phương án gia công, lắp đặt và nội dung kiểm tra theo phạm vi đã thống nhất.
Với khách hàng, giá trị nằm ở việc kết nối các quyết định kỹ thuật có liên quan. Khi vật liệu, chức năng chi tiết và khả năng gia công được xem xét cùng nhau, doanh nghiệp có cơ sở lựa chọn phương án phù hợp hơn.
6.2 Một đầu mối phối hợp từ yêu cầu vật liệu đến triển khai
GAC có năng lực kết nối các công việc từ lựa chọn vật liệu, thiết kế đến gia công và thi công trong phạm vi dự án. Đối với khách hàng nhà máy, cách phối hợp này giúp thông tin kỹ thuật được xem xét xuyên suốt các bước đã thỏa thuận.
Chẳng hạn, khi bản vẽ yêu cầu lỗ khoan hoặc bề mặt phay có dung sai đặc biệt, khả năng thực hiện cần được đánh giá trước khi chốt đơn hàng. Nếu chi tiết còn cần lắp đặt, kích thước và phương án liên kết cũng cần được đối chiếu.
Nhờ đó, doanh nghiệp có cơ sở thống nhất phạm vi cung cấp, yêu cầu kiểm tra và tiến độ với GAC. Những hạng mục thực hiện cụ thể sẽ được xác định theo bản vẽ và điều kiện kỹ thuật của từng đơn hàng.
6.3 Nền tảng kỹ thuật gắn với kinh nghiệm của nhà sản xuất
GAC có quan hệ hợp tác với các thương hiệu vật liệu công nghiệp như SSAB, Kalenborn và thyssenkrupp. Đối với Hardox, hướng dẫn gia công của SSAB cung cấp những dữ liệu tham khảo về dụng cụ, tốc độ cắt và phương pháp thực hiện.
Tuy nhiên, thông số nhà sản xuất phải được đối chiếu với điều kiện thiết bị và quy cách thực tế. Đây là cơ sở để trao đổi phương án kỹ thuật, không phải cam kết rằng mọi chi tiết Hardox đều có thể gia công bằng một cấu hình cố định.
Với những hạng mục cần kiểm tra thêm hiện trạng trước khi chế tạo, doanh nghiệp có thể tìm hiểu dịch vụ khảo sát và thiết kế giải pháp vật liệu của GAC. Khi cần xem xét những cấu hình bảo vệ khác, có thể tham khảo các giải pháp vật liệu công nghiệp của GAC.
7. Gửi yêu cầu gia công cơ khí thép Hardox đến GAC
Khi có nhu cầu chế tạo tấm lót, chi tiết thay thế hoặc bộ phận Hardox theo bản vẽ, doanh nghiệp nên xác định rõ những yêu cầu kỹ thuật cần đáp ứng. Việc cung cấp đủ thông tin giúp các bên trao đổi đúng phạm vi công việc trước khi thống nhất báo giá.
Thông tin nên gửi gồm:
- Mác Hardox và chiều dày vật liệu.
- Bản vẽ chi tiết, định dạng file và số lượng.
- Những nguyên công yêu cầu: khoan, phay, tiện hoặc gia công bổ sung.
- Dung sai kích thước, vị trí lỗ và yêu cầu chất lượng bề mặt.
- Thời điểm cần hàng và điều kiện lắp đặt nếu có.
GAC tiếp nhận yêu cầu để trao đổi về lựa chọn vật liệu và khả năng gia công theo bản vẽ. Phạm vi nguyên công, phương án thực hiện và tiến độ cần được xác nhận theo từng đơn hàng cụ thể.
GỬI BẢN VẼ – TRAO ĐỔI PHƯƠNG ÁN GIA CÔNG HARDOX VỚI GAC
7. Câu hỏi thường gặp về gia công cơ khí thép Hardox
7.1 Thép Hardox 500 có khoan được không?
Có. SSAB cung cấp hướng dẫn khoan cho Hardox 500 bằng các loại dụng cụ phù hợp, bao gồm mũi hợp kim cứng. Lựa chọn thực tế cần dựa trên độ ổn định máy, đường kính lỗ và yêu cầu sản xuất.
7.2 Có thể sử dụng máy khoan cầm tay để khoan Hardox không?
SSAB không khuyến nghị máy khoan cầm tay cho thép đã tôi cứng vì khó duy trì điều kiện ổn định. Doanh nghiệp nên đánh giá phương án khoan trên thiết bị cố định có gá kẹp phù hợp.
7.3 Phay Hardox có cần dùng dao hợp kim cứng không?
Theo SSAB, với thép chịu mài mòn có độ cứng trên 400 HBW, nên sử dụng dao phay gắn mảnh hợp kim cứng. Đồng thời, cần bảo đảm máy và phôi ổn định trong quá trình gia công.
7.4 Có thể tiện mọi loại chi tiết Hardox không?
Không phải mọi hình dạng đều cần hoặc phù hợp với nguyên công tiện. Phương pháp này chủ yếu phục vụ các bề mặt có đặc điểm tròn xoay, vì vậy cần xem xét đúng bản vẽ và quy cách phôi.