Uốn thép Hardox: Vì sao cần xác định chiều dày và hướng cán?
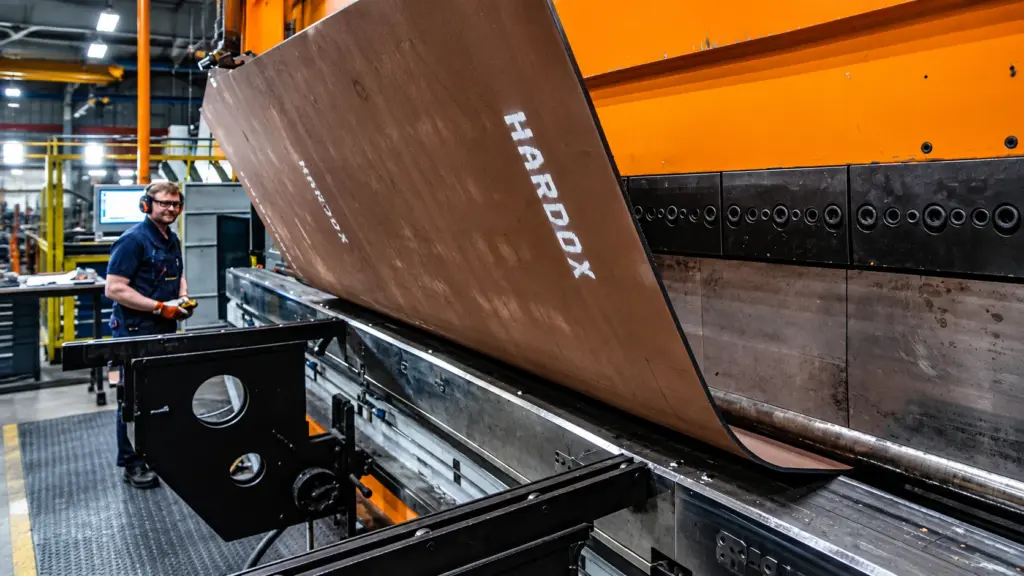
Khi đặt gia công thép Hardox thành tấm lót, chi tiết máng chute hoặc bộ phận thay thế, doanh nghiệp cần quan tâm đến khả năng uốn theo đúng bản vẽ. Chiều dày và hướng cán là hai thông số ảnh hưởng trực tiếp đến bán kính uốn, lực chấn và nguy cơ nứt vật liệu. Vì vậy, xác định những thông tin này ngay từ đầu giúp nhà máy chủ động lựa chọn phương án gia công và hạn chế sai lệch khi lắp đặt.
1. Vì sao chiều dày và hướng cán quyết định khả năng uốn thép Hardox?
Thép Hardox có thể được uốn bằng thiết bị phù hợp, nhưng giới hạn uốn phụ thuộc vào mác thép, chiều dày, hướng đường uốn so với hướng cán và điều kiện gia công.
Theo SSAB, khi thay đổi chiều dày hoặc hướng uốn, bán kính chày tối thiểu và chiều rộng cối khuyến nghị cũng có thể thay đổi. Vì vậy, cùng một mác thép nhưng hai cách bố trí phôi chưa chắc đáp ứng được cùng một bán kính uốn.
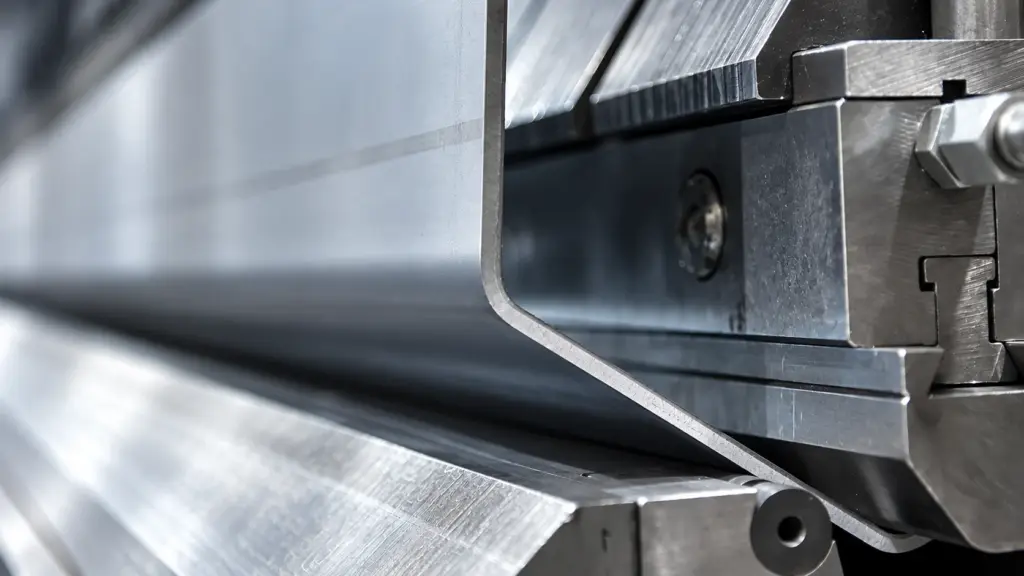
1.1 Chiều dày thay đổi, yêu cầu về bán kính và lực uốn cũng thay đổi
Trong quá trình uốn, bề mặt phía ngoài góc uốn chịu biến dạng kéo, còn phía trong chịu biến dạng nén. Khi chiều dày và hình dạng chi tiết thay đổi, mức độ biến dạng và lực cần thiết cũng thay đổi.
Vì vậy, doanh nghiệp không nên sử dụng một bán kính uốn cố định cho mọi chiều dày Hardox. Thay vào đó, cần tra bảng khuyến nghị theo mác thép và quy cách vật liệu thực tế.
Bên cạnh đó, lực uốn còn phụ thuộc vào chiều dài đường uốn, chiều rộng cối và cơ tính của vật liệu. Nếu khả năng máy chấn không đáp ứng, phương án gia công có thể phải được điều chỉnh trước khi triển khai.
1.2 Hướng cán ảnh hưởng đến khả năng uốn theo từng phương
Hướng cán là hướng vật liệu di chuyển trong quá trình cán thép tại nhà máy sản xuất. Khi bố trí đường uốn, kỹ sư cần xác định đường uốn nằm vuông góc hay song song với hướng này.
Theo SSAB, đường uốn vuông góc với hướng cán thường cho phép sử dụng bán kính chày nhỏ hơn so với đường uốn song song. Tuy nhiên, mức chênh lệch cụ thể phụ thuộc vào từng mác và chiều dày thép.
Điều này đặc biệt quan trọng khi một chi tiết có nhiều góc uốn hoặc cần bán kính nhỏ để đáp ứng không gian lắp đặt. Nếu hướng cán không được xác định trước khi cắt phôi, phương án tạo hình có thể cần điều chỉnh.
2. Cùng một tấm Hardox 450 dày 10 mm, đổi hướng uốn sẽ khác nhau thế nào?
Để thấy rõ ảnh hưởng của hướng cán, có thể tham khảo bảng khuyến nghị uốn Hardox của SSAB. Với Hardox 450 dạng thép tấm dày 10 mm, các thông số khuyến nghị được xác định như sau:
Như vậy, với cùng mác và chiều dày, việc thay đổi hướng đặt đường uốn làm thay đổi bán kính chày tối thiểu được khuyến nghị. Đây là yếu tố cần kiểm tra nếu bản vẽ yêu cầu chi tiết có góc uốn tương đối khít.
Chẳng hạn, một chi tiết được thiết kế theo phương án uốn vuông góc hướng cán có thể không phù hợp nếu phôi được bố trí lại để uốn song song hướng cán. Trong trường hợp đó, đơn vị gia công cần đánh giá lại bán kính và cách bố trí phôi.
Đối với nhà máy, giá trị của việc kiểm tra hướng cán nằm ở khả năng phát hiện xung đột giữa bản vẽ và phương án gia công trước khi sản xuất. Điều này giúp các bên thống nhất kích thước, lựa chọn dụng cụ và yêu cầu thành phẩm.
Đã có bản vẽ chi tiết Hardox cần uốn hoặc chấn theo biên dạng?
Doanh nghiệp có thể gửi mác thép, chiều dày, góc uốn, bán kính yêu cầu và số lượng cho GAC để trao đổi phương án gia công. Nếu chưa xác định hướng cán hoặc thông số uốn, những nội dung này cần được rà soát trước khi chốt phạm vi thực hiện.
3. Ngoài chiều dày và hướng cán, những yếu tố nào cần kiểm tra?
Ngay cả khi đã chọn đúng bán kính uốn, chất lượng thành phẩm vẫn phụ thuộc vào tình trạng phôi và thiết lập máy. Theo hướng dẫn SSAB, ba nhóm vấn đề sau cần được kiểm soát trước khi uốn Hardox.
3.1 Mép cắt và bề mặt phải được chuẩn bị phù hợp
Những vết xước, khuyết tật bề mặt hoặc ba via tại mép cắt có thể tạo vị trí tập trung ứng suất khi uốn. Vì vậy, SSAB khuyến nghị kiểm tra bề mặt và xử lý những khuyết tật có thể ảnh hưởng đến khả năng uốn.
Đặc biệt, mép được tạo bằng cắt nhiệt hoặc cắt xén cần được làm sạch ba via và bo cạnh phù hợp. Nếu bản vẽ có lỗ gần đường uốn, phải xem xét nguy cơ biến dạng của lỗ trong quá trình tạo hình.
Do đó, chi tiết cần uốn nên được đánh giá cùng quy trình cắt và chuẩn bị phôi. Cách phối hợp này giúp tránh trường hợp công đoạn trước hoàn thành nhưng chưa đáp ứng yêu cầu của công đoạn tiếp theo.
3.2 Bán kính chày, chiều rộng cối và tình trạng dụng cụ
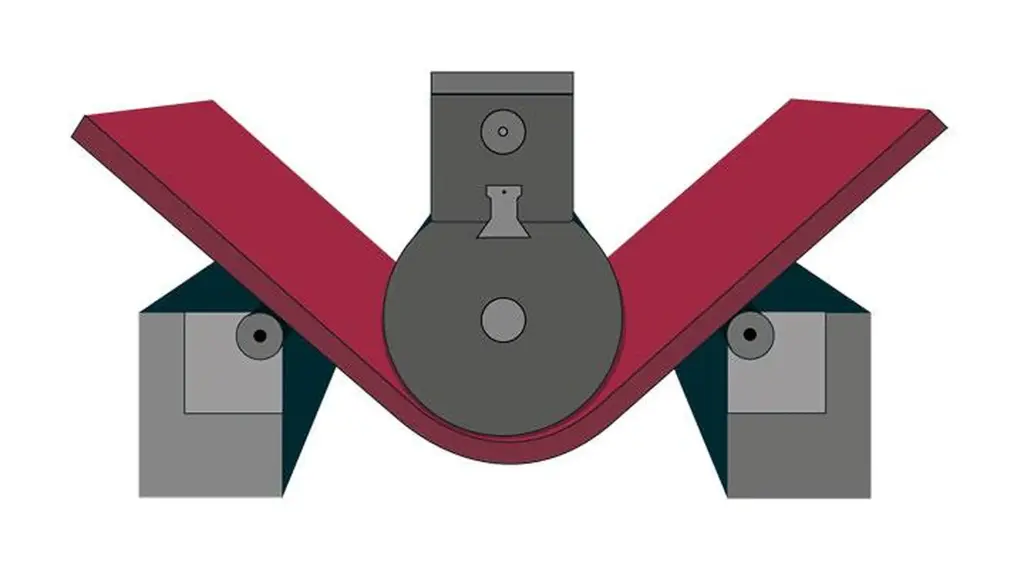
Bán kính chày và chiều rộng cối là những thông số quan trọng đối với quá trình chấn uốn Hardox. Chúng ảnh hưởng đến khả năng tạo hình, lực uốn và đặc điểm biến dạng của chi tiết.
Theo SSAB, dụng cụ cần có tình trạng phù hợp, đồng thời các mép cối phải được kiểm tra để hạn chế hư hỏng. Đặc biệt, thiết bị phải đáp ứng yêu cầu lực uốn và bảo đảm điều kiện an toàn khi vận hành.
Vì vậy, trước khi đặt gia công, doanh nghiệp nên xác định yêu cầu thành phẩm thay vì tự chỉ định công nghệ hoặc dụng cụ khi chưa đủ thông tin. Đơn vị thực hiện cần đánh giá khả năng thiết bị theo bản vẽ và vật liệu thực tế.
3.3 Độ đàn hồi hồi phục sau uốn cần được tính đến
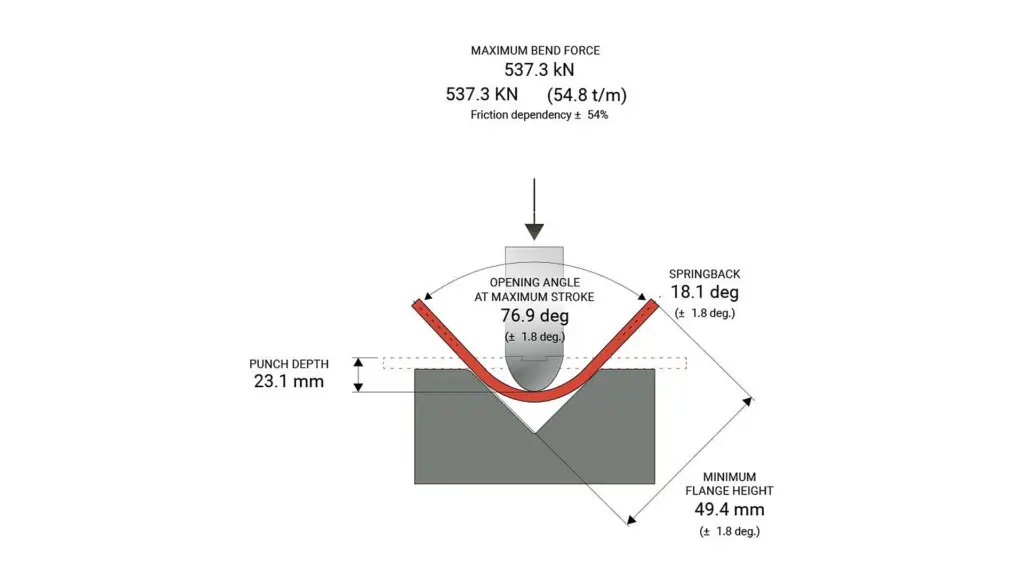
Sau khi lực uốn được giải phóng, chi tiết có xu hướng hồi lại một phần về hình dạng ban đầu. Hiện tượng này được gọi là đàn hồi hồi phục sau uốn (springback).
Với thép có cường độ cao như Hardox, springback cần được tính đến khi xác định góc uốn và lựa chọn dụng cụ. Vì vậy, góc thực hiện trên máy có thể khác góc thành phẩm được yêu cầu trên bản vẽ.
Đối với những chi tiết phải lắp ghép chính xác, hiện tượng hồi góc ảnh hưởng đến khả năng đạt kích thước cuối cùng. Đơn vị gia công cần có biện pháp kiểm soát phù hợp, thay vì mặc nhiên uốn đúng góc danh nghĩa rồi bàn giao.
4. Đặt gia công Hardox theo bản vẽ: Cần xác định điều gì để tránh chỉnh sửa sau uốn?
Một yêu cầu gia công đầy đủ giúp bộ phận kỹ thuật và nhà cung cấp thống nhất được hình dạng cần chế tạo. Đặc biệt, các thông số liên quan đến uốn nên được xác định trước khi lựa chọn khổ phôi và tiến hành cắt.
Những dữ liệu quan trọng cần chuẩn bị gồm:
- Mác thép: Hardox 450, 500, 500 Tuf hoặc mã vật liệu theo bản vẽ.
- Chiều dày: Chiều dày danh nghĩa và những yêu cầu dung sai liên quan.
- Hướng cán: Thể hiện hướng cán hoặc yêu cầu định hướng phôi nếu ảnh hưởng đến đường uốn.
- Hình dạng sau uốn: Góc uốn, bán kính, chiều dài cạnh và kích thước hoàn thiện.
- Các vị trí liên kết: Lỗ, rãnh, đường hàn hoặc những khu vực cần gia công sau khi uốn.
- Yêu cầu bàn giao: Số lượng, dung sai thành phẩm, phương pháp kiểm tra và thời điểm cần hàng.
Nếu một chi tiết có nhiều đường uốn theo các hướng khác nhau, khả năng đáp ứng cần được xem xét trên toàn bộ hình dạng. Không nên đánh giá riêng từng góc uốn rồi mặc nhiên kết luận cả chi tiết đều có thể chế tạo.
Ngoài ra, doanh nghiệp nên thống nhất kích thước trên bản vẽ là kích thước phôi hay kích thước thành phẩm sau uốn. Điều này giúp bộ phận mua hàng, kỹ thuật và đơn vị gia công đối chiếu cùng một yêu cầu.
Với những thiết bị đã qua sử dụng hoặc từng cải tạo, kích thước lắp đặt thực tế cũng cần được xem xét. Doanh nghiệp có thể tham khảo dịch vụ khảo sát và thiết kế giải pháp vật liệu của GAC khi cần xác định lại yêu cầu chế tạo từ hiện trạng thiết bị.
5. GAC mang lại giá trị gì khi gia công chi tiết Hardox theo yêu cầu?
Một chi tiết Hardox cần uốn thường phải đi qua nhiều công việc: lựa chọn vật liệu, kiểm tra bản vẽ, cắt phôi, tạo hình và chuẩn bị lắp đặt. Với nhà máy, sự phối hợp giữa các bước này ảnh hưởng trực tiếp đến khả năng nhận được chi tiết đúng yêu cầu.
GAC có kinh nghiệm cung cấp và gia công vật liệu chống mài mòn cho các thiết bị công nghiệp. Đặc biệt, Gia Anh được SSAB công bố là Trung tâm Hardox® Wearparts tại Hà Nội, với năng lực gia công thép chống mài mòn và các dịch vụ kỹ thuật liên quan.
Từ nền tảng đó, GAC tiếp cận yêu cầu chế tạo theo mối liên hệ giữa điều kiện vận hành, vật liệu và hình dạng chi tiết. Đây cũng là cách doanh nghiệp có thể tận dụng ba thế mạnh trong quá trình lựa chọn đối tác.
5.1 GAC 3D Map: Làm rõ yêu cầu trước khi chọn vật liệu và phương án gia công
Trong cách tiếp cận GAC 3D Map, việc lựa chọn vật liệu được xem xét qua ba nhóm công việc: chẩn đoán điều kiện, xác định yêu cầu và thiết kế phương án triển khai.
Đối với một chi tiết Hardox cần uốn, cách tiếp cận này giúp kết nối câu hỏi về vị trí sử dụng với thông số vật liệu và yêu cầu chế tạo. Vì vậy, phương án uốn cần được xem xét cùng chức năng của chi tiết thay vì tách rời khỏi bài toán vận hành.
5.2 Kết nối vật liệu và gia công qua một đầu mối
GAC có năng lực phối hợp các công việc từ lựa chọn vật liệu đến gia công và triển khai theo phạm vi từng hạng mục. Với khách hàng nhà máy, điều này tạo điều kiện trao đổi bản vẽ, quy cách và những yêu cầu kỹ thuật liên quan trong cùng một quá trình làm việc.
Chẳng hạn, nếu bán kính uốn yêu cầu chưa phù hợp với chiều dày và hướng cán, vấn đề cần được làm rõ trước khi sản xuất. Việc trao đổi sớm giúp nhà máy chủ động điều chỉnh bản vẽ hoặc xem xét phương án chế tạo khác khi cần thiết.
5.3 Kinh nghiệm kỹ thuật gắn với nhà sản xuất vật liệu
Là Trung tâm Hardox® Wearparts được SSAB công bố, Gia Anh có cơ sở tiếp cận các hướng dẫn gia công dành cho thép Hardox. Những tài liệu như bảng khuyến nghị bán kính uốn, chiều rộng cối và kiểm soát springback là căn cứ hữu ích khi đánh giá phương án chế tạo.
Tuy nhiên, thông số từ nhà sản xuất vẫn phải được đối chiếu với máy móc, bản vẽ và điều kiện gia công thực tế. Đây là cơ sở để thống nhất yêu cầu kỹ thuật, không phải cam kết rằng mọi biên dạng Hardox đều có thể uốn được.
Với GAC, giá trị đối với khách hàng nằm ở sự kết nối giữa lựa chọn vật liệu và khả năng thực hiện. Doanh nghiệp có thể trao đổi yêu cầu ngay từ giai đoạn bản vẽ để xác định phạm vi gia công phù hợp.
Khi thiết bị có nhiều vị trí mòn hoặc cần thay đổi cấu hình bảo vệ, nhà máy có thể tham khảo thêm các giải pháp vật liệu công nghiệp của GAC. Việc xem xét điều kiện vận hành giúp lựa chọn vật liệu và kết cấu phù hợp trước khi chế tạo.
6. Gửi bản vẽ để trao đổi phương án gia công Hardox với GAC
Nếu doanh nghiệp đang cần gia công tấm lót uốn góc, chi tiết máng chute hoặc bộ phận thay thế bằng Hardox, hãy gửi bản vẽ và yêu cầu kỹ thuật. GAC sẽ tiếp nhận thông tin để trao đổi khả năng đáp ứng, quy cách vật liệu và phạm vi thực hiện.
Thông tin nên gửi: Mác thép, chiều dày, góc uốn, bán kính yêu cầu, hướng cán nếu đã xác định, số lượng và thời điểm cần hàng.
LIÊN HỆ GAC ĐỂ TRAO ĐỔI PHƯƠNG ÁN GIA CÔNG HARDOX
7. Câu hỏi thường gặp về uốn thép Hardox
7.1 Uốn thép Hardox theo hướng cán hay vuông góc hướng cán tốt hơn?
Theo SSAB, đường uốn vuông góc với hướng cán thường cho phép sử dụng bán kính chày nhỏ hơn. Tuy nhiên, cần kiểm tra bảng khuyến nghị riêng theo mác thép, chiều dày và điều kiện gia công.
7.2 Vì sao Hardox dày hơn thường cần bán kính uốn lớn hơn?
Khi chiều dày thay đổi, yêu cầu về biến dạng và lực uốn cũng thay đổi theo. Vì vậy, SSAB quy định các tỷ lệ bán kính chày tối thiểu khác nhau theo nhóm chiều dày và mác thép.
7.3 Có thể uốn Hardox 500 giống Hardox 450 không?
Không nên mặc nhiên sử dụng cùng thông số uốn cho hai mác. Hardox 500 và Hardox 450 có các khuyến nghị khác nhau về bán kính chày và chiều rộng cối, tùy chiều dày.
7.4 Vì sao chi tiết Hardox sau uốn không đạt đúng góc bản vẽ?
Một nguyên nhân cần xem xét là hiện tượng đàn hồi hồi phục sau khi bỏ lực uốn. Ngoài ra, kết quả còn phụ thuộc vào dụng cụ, thông số máy và cách kiểm soát quá trình tạo hình.