Phần 3: Kim loại, phi kim và lớp đúc liền khối: lựa chọn theo hình học và thi công
Sau khi đã xác định được nhóm vật liệu phù hợp về mặt kỹ thuật, vẫn còn một câu hỏi quan trọng: nhóm đó có thực sự phù hợp với hình dạng thiết bị, phương pháp cố định và thời gian dừng máy hay không?
Kim loại, phi kim, lớp đúc liền khối và nhựa kỹ thuật khác nhau không chỉ ở cơ tính. Chúng còn khác ở cách gắn, cách sửa chữa và cách hư hỏng.
Điểm này đặc biệt quan trọng với những vị trí chỉ có thể tiếp cận trong các kỳ dừng máy. Một phương án có thể phù hợp về khả năng chống mòn nhưng vẫn không phù hợp nếu quá khó thi công, cần thời gian dưỡng dài hoặc có dạng hư hỏng đột ngột mà nhà máy không thể chấp nhận giữa hai kỳ bảo trì.
1. Mỗi nhóm vật liệu có vùng phù hợp và giới hạn thi công riêng
Khi lựa chọn lớp lót, có thể tách ra thành ba nhóm vật liệu chính:
- kim loại
- phi kim
- nhựa cao phân tử
Trong đó, Nhựa cao phân tử (Nhựa chống bám dính) là loại nhựa được dùng cho những vị trí có bài toán bám dính và tắc dòng.
Về bản chất vật liệu, lớp đúc liền khối thuộc nhóm phi kim nhưng vẫn được tách riêng trong bảng do phương pháp thi công của nhóm vật liệu này khác hẳn với gốm chịu mài mòn và đá bazan.
Vì vậy, sau khi đã thu hẹp vật liệu theo điều kiện làm việc, cần tiếp tục đặt câu hỏi: vật liệu đó sẽ được đưa lên thiết bị bằng cách nào?
2. Phương pháp cố định có thể quyết định tuổi thọ của cả lớp lót
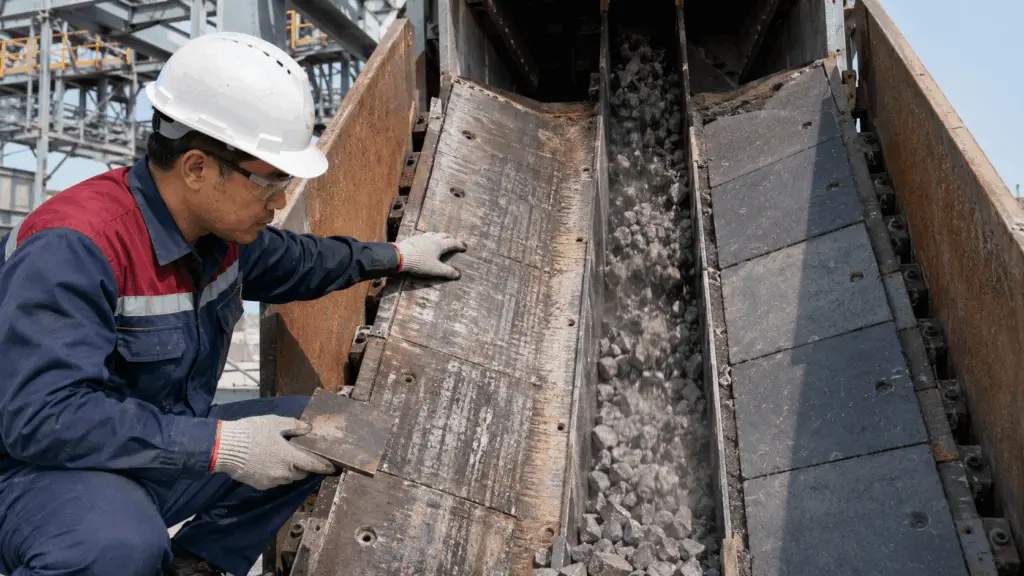
Kim loại có thể được hàn trực tiếp vào kết cấu nền.
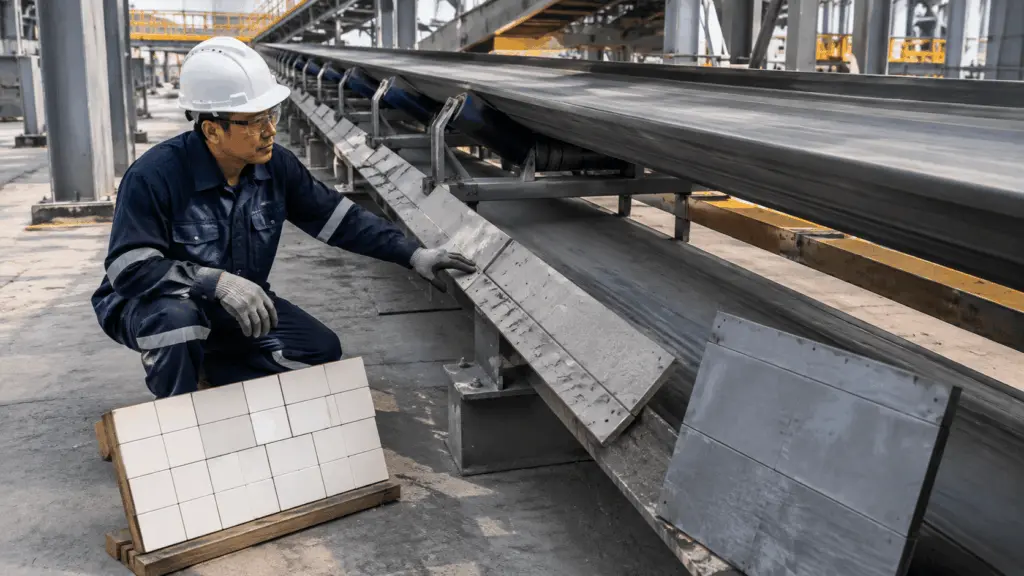
Phi kim không thể cố định theo cùng một cách. Tùy hệ vật liệu, lớp lót có thể được giữ bằng:
- keo
- bu lông
- khuyên thép
- hệ lưới giữ
- các kết cấu cố định phù hợp khác theo thiết kế của hệ vật liệu
Trong thực tế, một số trường hợp lớp lót chưa mất hết khả năng chống mòn nhưng mối gắn đã hư hỏng trước.
Khi đó, thay lớp lót mới nhưng giữ nguyên phương pháp cố định không phù hợp có thể khiến tình trạng bong hoặc rụng tiếp tục lặp lại.
Vì vậy, một phương án chỉ hoàn chỉnh khi cả vật liệu và cách cố định đều phù hợp với điều kiện làm việc tại vị trí.
3. Hình dạng thiết bị có thể loại một nhóm vật liệu trước khi chọn mác
Hình học của bề mặt ảnh hưởng trực tiếp đến khả năng gia công và lắp đặt.
Điều này cho thấy đúng về cơ tính chưa đồng nghĩa đúng về hình học.
Một nhóm vật liệu có thể phù hợp với mài mòn, nhiệt và va đập nhưng bị loại vì không thể tạo hình hoặc lắp đặt phù hợp trên thiết bị thực tế.
4. Cách gắn cần được kiểm tra trước khi chốt phương án
Mỗi phương pháp cố định đều có điều kiện áp dụng riêng.
Một phương pháp cố định không thực hiện được tại vị trí có thể loại cả một phương án vật liệu, dù bản thân vật liệu đáp ứng điều kiện làm việc.
Ví dụ, nếu không thể tiếp cận để hàn, các phương án phụ thuộc vào hàn trực tiếp hoặc hàn hệ giữ cần được loại ngay từ bước thiết kế thay vì chờ tới khi thi công mới phát hiện.
5. Bốn câu hỏi cần trả lời ngay tại vị trí
Trước khi chốt nhóm vật liệu, cần kiểm tra bốn vấn đề:
- Bề mặt phẳng hay có hình học phức tạp?
- Có tiếp cận được để hàn và có tiếp cận được mặt sau hay không?
- Thời gian dừng máy có đủ cho các công đoạn bảo dưỡng hay không?
- Lớp lót có cần tháo rời để bảo trì hay không?
Bốn câu hỏi này có thể loại sớm nhiều phương án không khả thi trước khi đi sâu vào mác vật liệu hoặc dự báo tuổi thọ.
Đặc biệt, thời gian dừng máy cần được kiểm tra ngay từ đầu. Một hệ vật liệu yêu cầu thời gian dưỡng dài có thể phù hợp về kỹ thuật nhưng không phù hợp với kế hoạch bảo trì nếu nhà máy không có đủ thời gian cho phép.
6. Một chi tiết có thể cần nhiều hơn một nhóm vật liệu
Một chi tiết không phải lúc nào cũng chịu cùng một điều kiện trên toàn bộ bề mặt.
Ba dấu hiệu cần xem xét phương án sử dụng nhiều nhóm vật liệu gồm:
- hai cơ chế chi phối xuất hiện tại hai vùng khác nhau của cùng một chi tiết
- nhiệt độ khác nhau đáng kể giữa các vùng
- một vùng cần tháo rời để bảo trì trong khi vùng khác không cần
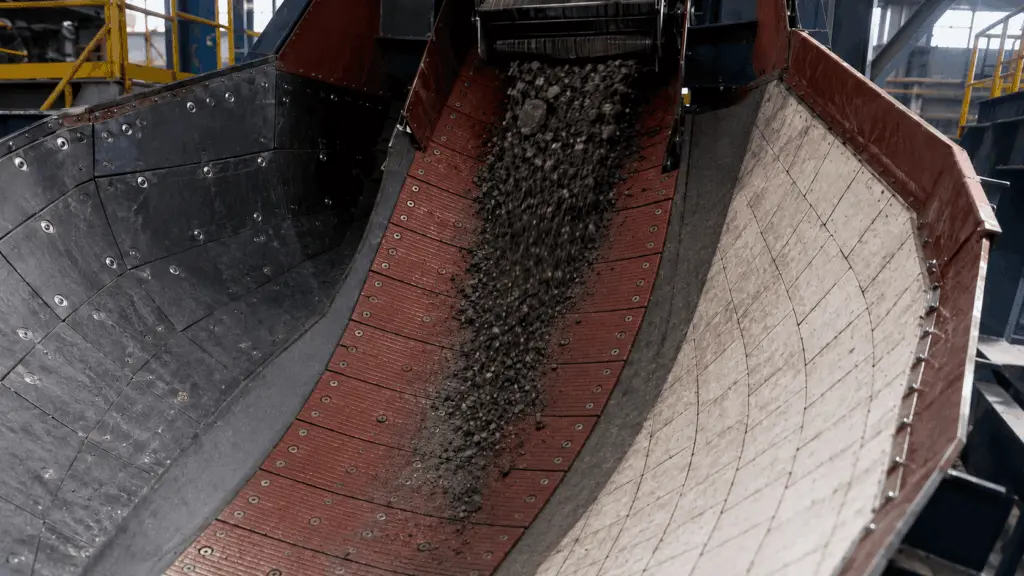
Ví dụ, lòng máng có thể chịu mài mòn trượt liên tục trong khi thành máng lại gặp bài toán bám dính.
Trong trường hợp này, dùng một vật liệu duy nhất cho toàn bộ máng chưa chắc đáp ứng tốt cả hai vùng.
Khi phải kết hợp nhiều nhóm, vùng tiếp giáp giữa chúng trở thành một phần riêng cần được thiết kế và theo dõi.
Bạn có thể tìm hiểu thêm về cách thiết kế và kiểm soát vùng tiếp giáp trong Phần 5: Ghép nhiều vật liệu tại một vị trí: nguyên tắc thiết kế và kiểm soát vùng tiếp giáp.
7. Công nghệ chế tạo làm thay đổi cấu trúc lớp làm việc
Ngay trong cùng một nhóm vật liệu, công nghệ chế tạo khác nhau có thể tạo ra cấu trúc lớp làm việc khác nhau.
Một ví dụ là thép 2 thành phần.
Sự khác nhau này không có nghĩa một công nghệ luôn tốt hơn công nghệ còn lại.
Điểm cần quan tâm là lớp làm việc nằm ở đâu và tính chất được duy trì như thế nào theo chiều dày.
Nếu muốn sử dụng chiều dày còn lại để dự báo thời điểm thay, cần hiểu rõ cấu trúc của vật liệu trước khi đọc số đo.
8. Độ cứng bề mặt và độ cứng thấu không phải một khái niệm
Độ cứng bề mặt mô tả độ cứng của lớp ngoài.
Độ cứng thấu mô tả khả năng duy trì độ cứng theo chiều dày của vật liệu.
Hai khái niệm này ảnh hưởng trực tiếp đến cách sử dụng dữ liệu chiều dày còn lại.
Nếu vật liệu chỉ có lớp cứng ở bên ngoài, mất lớp đó có thể đồng nghĩa khả năng chống mòn thay đổi đáng kể. Khi đó, chỉ biết tổng chiều dày còn lại chưa đủ để kết luận phần làm việc còn bao nhiêu.
Ngược lại, nếu tính chất được duy trì trong toàn bộ chiều dày lớp làm việc, dữ liệu chiều dày có thể được sử dụng trực tiếp hơn để theo dõi quá trình suy giảm.
Vì vậy, khi đọc tuổi thọ từ chiều dày, cần xác định rõ đang đo toàn bộ tấm hay chiều dày của lớp làm việc có tính chất chống mòn.
9. Một số thông số giúp định hướng nhanh theo nhóm
Ba mốc trong nguồn có thể sử dụng để định hướng ban đầu:
Các thông số này chỉ dùng để nhận diện phạm vi của nhóm.
Khi lựa chọn một mác cụ thể, cần đối chiếu lại bản thông số hiện hành của chính mác đó.
10. Tần suất xuất hiện của phương pháp cố định không phản ánh phương pháp nào tốt hơn
Trong hồ sơ dự án của Gia Anh, các phương pháp cố định xuất hiện theo thứ tự:
Thứ tự này chỉ phản ánh tần suất xuất hiện trong hồ sơ dự án được tổng hợp, không phải xếp hạng chất lượng và cũng không đại diện cho toàn ngành.
Một phương pháp xuất hiện nhiều hơn không có nghĩa phù hợp hơn cho mọi vị trí.
Ví dụ, dán keo chỉ phù hợp khi đồng thời đáp ứng các điều kiện về bề mặt, nhiệt độ và mức va đập của vị trí.
11. Trách nhiệm của các bộ phận
Một phương án đúng trên bản vẽ nhưng không thể thi công tại vị trí thực tế vẫn là một phương án chưa hoàn chỉnh.
Vì vậy, khả năng thi công cần được kiểm tra trước khi chốt giải pháp, không phải sau khi vật liệu đã được đặt mua.
12. Lưu ý khi áp dụng kiến thức
Một, nội dung trong bài tập trung vào phạm vi phù hợp và các điều kiện triển khai của từng nhóm vật liệu. Khi đi tới mác cụ thể, cần kiểm tra tài liệu kỹ thuật hiện hành của nhà sản xuất.
Hai, thứ tự xuất hiện của các phương pháp cố định trong hồ sơ dự án Gia Anh không phải bảng xếp hạng và không được sử dụng để suy ra phương pháp nào phổ biến hoặc tốt hơn trong toàn ngành.
Ba, các thông số thi công cụ thể như chiều dày keo, thời gian dưỡng hoặc bước lưới phụ thuộc vào từng hệ vật liệu và phương án lắp đặt. Những giá trị này cần được lấy từ tài liệu kỹ thuật và phương án thi công tương ứng.
Bốn, cách cố định là một phần của giải pháp. Khi lớp lót hư hỏng tại mối gắn trước khi phần vật liệu làm việc bị mòn hết, cần kiểm tra lại hệ cố định thay vì chỉ thay sang vật liệu có độ cứng cao hơn.
Lựa chọn vật liệu không kết thúc khi đã xác định được nhóm có cơ tính phù hợp. Hình dạng thiết bị, phương pháp cố định, khả năng tiếp cận, yêu cầu tháo lắp và thời gian dừng máy đều có thể loại một phương án trước khi đi tới mác cụ thể. Một giải pháp hoàn chỉnh phải đồng thời phù hợp với điều kiện làm việc và có khả năng triển khai thực tế tại thiết bị.